


Apenas um movimento! Processo de estampagem quente aprimorado para maços de cigarros, alcançando facilmente melhorias de qualidade e eficiência
Perspectiva da indústria: vários desafios e oportunidades na produção de embalagens de cigarros
Como cartão de imagem dos produtos do tabaco, os pacotes de cigarros têm a responsabilidade da comunicação da marca e seus efeitos visuais afetam diretamente as decisões de compra dos consumidores. Isso requer pacotes de cigarros não apenas para ter alta qualidade de artesanato -, mas também para ter um excelente reconhecimento e certo desempenho anti -- de falsificação. O processo de estampagem a quente com papel alumínio eletroplinado transfere a textura metálica da folha de alumínio eletroplatada para a superfície do produto impresso através de temperatura precisa e controle de pressão. Suas características atendem perfeitamente às necessidades da embalagem de cigarros em termos de processo, reconhecimento e anti --, e, portanto, são amplamente utilizados na produção de embalagens de cigarros.
Como uma importante subdivisão de impressão de embalagens, a impressão de embalagens de cigarros tem as características de grandes lotes de produção e padrões de alta qualidade. Sob a orientação política de "praticar a economia e o lixo oposto", a indústria do tabaco está profundamente envolvida em melhorar a qualidade, reduzir custos e aumentar a eficiência há muitos anos, e agora entrou no estágio de superar as dificuldades. Nesse sentido, as empresas de impressão de embalagens de cigarros precisam urgentemente inovar a tecnologia, otimizar o fluxo de processos e explorar profundamente seu próprio potencial para lidar com vários desafios, como atualizações de demanda de clientes e aumento da pressão de custos.
At present, the hot stamping process of cigarette packs mainly presents four characteristics: multiple hot stamping points, fine hot stamping patterns, rich and diverse hot stamping materials (such as plain foil, laser foil, anti-counterfeiting foil, etc.), and the interweaving and integration of multiple processes (such as hot stamping first and then offset printing, hot stamping first and then screen printing, etc.). Com a aplicação abrangente da tecnologia de código QR na impressão de embalagens de cigarros, os clientes apresentaram requisitos mais altos para precisão do processo e tempo de entrega. Nesse contexto, como obter a utilização eficiente de materiais de alumínio eletroplatados e melhorar constantemente a eficiência da produção tornou -se naturalmente o foco principal de várias empresas no processo de estampagem quente.
Análise de Problemas: Dilema de Resíduos Materiais do Método Pull Direto em Situações Especiais
A quantidade de alumínio utilizada é determinada principalmente pela largura do alumínio e pelo comprimento da etapa de salto de alumínio. No método convencional de desenho direto, a largura da folha de alumínio é igual à largura do padrão de estampagem a quente mais a margem de ambos os lados (a margem em ambos os lados se refere à margem reservada para a largura da folha de alumínio para impedir que o estampamento quente é 6 {o padrão de alumínio é o que o queda de alumínio. Mas quando o padrão de estampagem a quente é estreito (como o padrão de estampagem quente "quadrado" na Figura 1, que tem apenas 7 mm de largura), e o processo de estampagem a quente precisa funcionar a uma alta velocidade da máquina de 6000 folhas por hora, a fim de garantir que o alumínio do alumínio eletroplinado após a panking de alta temperatura não possua situações de alumínio que o alumínio fumeiro fumante, como o alumínio, o alumínio fumante Roda, a largura do alumínio eletroplatada deve ser aumentada para 20 mm ou mais.
Referindo -se aos dados acima (excluindo a etapa pulando de revestimento de alumínio), com base em uma margem de 10 mm nos dois lados, a taxa de utilização do revestimento de alumínio é [(7+10)/20] × 100%=85%; Se calculado com base em uma margem de 6 mm em ambos os lados, a taxa de utilização de alumínio eletrolítico é apenas [(7+6)/20] × 100%=65%.
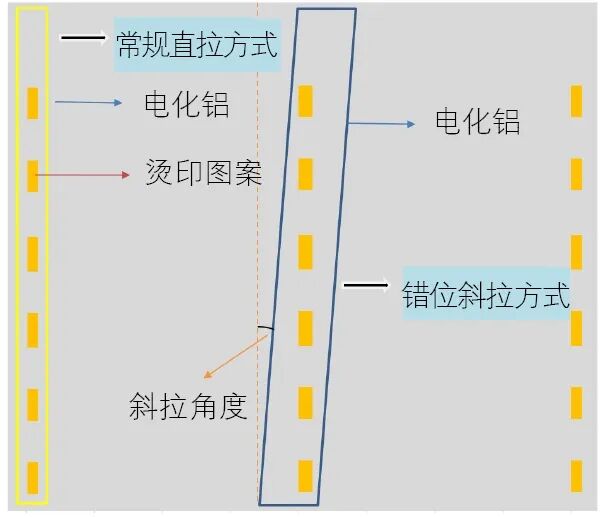
Figura 1 Exemplo de método de puxar reto convencional e método de puxar diagonal desalinhado
A melhoria do processo de desenho inclinado para a eletroplicação de alumínio é um método de eletroplatação de alumínio personalizado projetado para melhorar a taxa de utilização da eletroplicação de alumínio, garantindo uma operação suave do processo de eletroplicação na situação especial em que o padrão de carimbo quente é relativamente estreito. Como mostrado na Figura 1 "Método de desenho oblíquo de desalinhamento", ajustando a inclinação da folha de alumínio na placa de favo de mel com estampagem a quente, a folha de alumínio pode ser melhorada do método de desenho reto convencional para o método de desenho oblíquo, que pode utilizar mais a área em branco na parte traseira do desenho oblíquo para o selo de almas de almagem.
Implementação de verificação: comparação de pre - e postar dados e compartilhamento de experiência prática
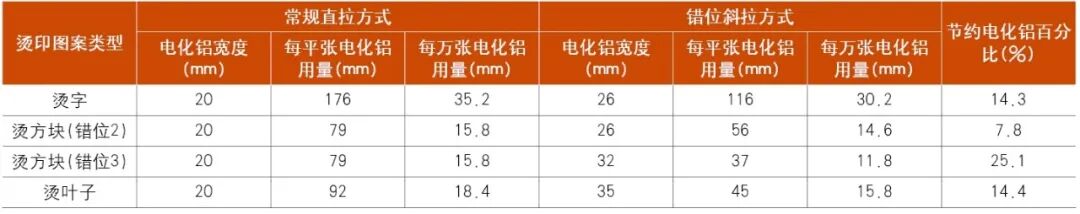
A Figura 2 ilustra visualmente o layout de posições de estampagem quente de folha plana para vários produtos de embalagem de cigarros, bem como uma comparação dos efeitos reais de carimbação a quente da folha de alumínio sob a tração reta convencional e os métodos de tração diagonal escalonada. A Tabela 1 verifica ainda mais a diferença na quantidade de alumínio usada por vários produtos ao usar o desenho reto convencional e os métodos de desenho diagonal escalonados por meio de comparação detalhada de dados, fornecendo suporte de dados sólidos para a eficácia desse método aprimorado.
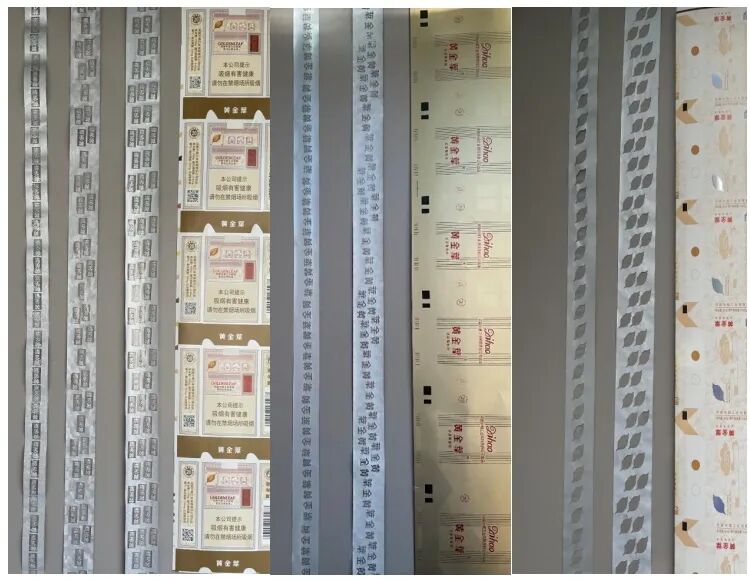
Figura 2: Efeito imagens de posições de estampagem quente e puxão reto convencional e tração diagonal desalinhada para vários produtos de matilha de cigarros
Tabela 1: Consumo de alumínio e comparação entre o método de puxar reto convencional e o método de puxar diagonal desalinhado
Na operação prática, o número de desalinhamento na estampagem quente oblíqua não é fixo, mas precisa ser ajustado de acordo com a taxa de utilização do alumínio e o efeito real de estampagem quente. A Figura 3 apresenta uma comparação dos efeitos da aplicação de múltiplos produtos com diferentes números de desalinhamento durante a estampagem oblíqua. Pode -se observar que um aumento no número de desalinhamento será acompanhado por um alargamento da superfície da folha de alumínio e um aumento na inclinação. Embora isso possa melhorar a taxa de utilização da folha de alumínio até certo ponto, a probabilidade de dobrar, enrugar, balançar e estampagem a quente posições pesadas (principalmente a sobreposição horizontal entre padrões desalinhados) que ocorrem durante a alta -} a operação do equipamento também aumentará de acordo. Portanto, é necessário considerar de maneira abrangente e abrangente vários fatores, equilibrar a relação entre a taxa de utilização da eletroplatação de alumínio e a operação suave da estampagem quente e garantir o efeito ideal da produção.
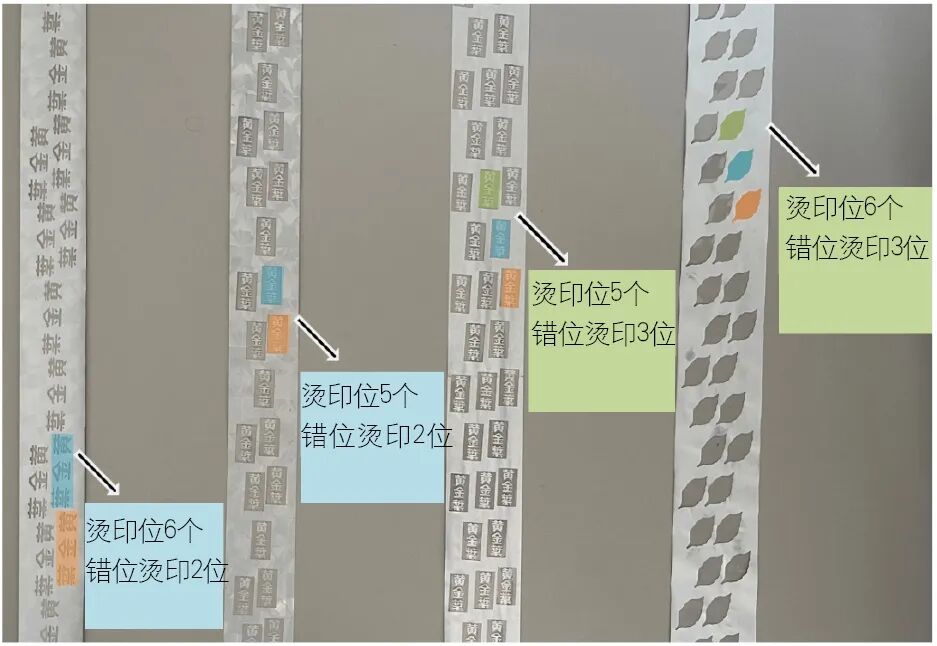
Figura 3 Comparação dos efeitos da aplicação de diferentes números de desalinhamento para vários produtos durante o compensação oblíqua de carimbo quente
Em termos de cálculo de etapas de salto, embora existam diferenças entre o método de cálculo da tração diagonal de desalinhamento de alumínio e o método de tração reta convencional, o princípio do núcleo é o mesmo. Ao calcular a etapa de pular, basta subtrair o número de posições de estampagem quente de deslocamento do número original de posições de estampagem quente para obter o número de posições de estampagem quente diagonal de deslocamento. O comprimento do padrão de estampagem quente original e o espaçamento entre as posições originais de carimbo quente permanecem inalterados, e o cálculo da etapa de salto ainda é realizado de acordo com o método de desenho reto convencional. Quanto ao espaçamento horizontal entre as duas posições desalinhadas de carimbo quentes, ele pode ser alcançado ajustando o ângulo da tração diagonal da folha de alumínio.
Deve -se notar que, devido ao fato de que o comprimento da etapa (a) da folha de alumínio é calculado com base no modo de tração reta, pode haver um desvio entre o comprimento da etapa predefinido (a) e o comprimento real do alumínio (c) ao operar no modo de tração inclinado
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Esse desvio fará com que os resultados reais de estampagem a quente na folha de alumínio sejam inconsistentes com o efeito esperado ao definir a etapa do salto. At this point, the operator needs to repeatedly try and adjust the original hot stamping pattern length, hot stamping position spacing, longitudinal hot stamping pattern spacing, and other data based on the hot stamping results of the aluminum foil, so that the hot stamping spacing, jumping steps, and other parameters of the aluminum foil meet the operational requirements of the hot stamping process, ensuring the stability of product quality and the smoothness of the production process.
A inovação não é inatingível, está oculta em todos os detalhes da produção diária. Uma centelha de inspiração, um pequeno ajuste do processo, pode trazer mudanças significativas. A inovação é a principal força motriz e a pedra angular da competitividade para o desenvolvimento da empresa. Devemos incentivar os funcionários a continuar explorando, acumularem pequenas inovações para grandes avanços e promover em conjunto empresas e indústrias para alcançar novos patamares.