


É fácil que impressões com fundo claro tenham cores de tinta irregulares? Por que não experimentar este processo!
Com a atualização e substituição de vários métodos de impressão, os processos tradicionais de impressão de etiquetas de cigarros estão em constante inovação. Os métodos de impressão de embalagens de cigarro comumente usados incluem impressão offset, impressão em relevo, rotogravura, placa de orifício (serigrafia), etc. A impressão offset tradicional tem bom desempenho de reprodução em muitos aspectos, como cores claras de tinta, hierarquia de pontos de impressão e informações detalhadas de produtos impressos. No entanto, é difícil controlar a espessura da camada de tinta para produtos de cor base de grande formato, especialmente para produtos impressos de grande formato em formato leve. Problemas de qualidade, como instabilidade de cor e camada irregular de tinta, são propensos a ocorrer durante o processo de impressão, levando a um aumento na taxa de descarte de produtos, causando perdas às empresas, desperdício de recursos e insustentabilidade. Embora a diferença de cores seja instável e possa ser ajustada por meio de monitoramento-em tempo real pelos operadores de máquinas, o que exige altos padrões dos operadores, ainda é difícil garantir a consistência dos lotes de cores do produto.
A impressão flexográfica tradicional usa um rolo de malha para transferir a tinta, que pode controlar efetivamente a espessura da camada de tinta de fundo em uma superfície grande. Tem requisitos relativamente baixos para os operadores e é mais conveniente para controlar a espessura da camada de tinta, especialmente para produtos de impressão de fundo claro em uma superfície grande. Ele pode controlar efetivamente a uniformidade da cor da tinta do produto por meio da transferência estável da espessura da camada de tinta.
A empresa do autor possui atualmente uma impressora offset Roland 8+2, que é um equipamento de produção que combina as características de camada espessa de tinta e cor de tinta uniforme e estável na impressão flexográfica com camadas claras de pontos de impressão offset e boa reprodutibilidade de informações detalhadas. A impressão flexográfica é responsável pela estabilidade das cores claras de fundo em páginas grandes, enquanto a impressão offset é responsável pela reprodutibilidade dos detalhes gráficos e textuais do produto, alcançando assim as características de diferença de cor estável, hierarquia clara e detalhes ricos em produtos impressos, alcançando verdadeiramente o efeito de conformidade com o manuscrito original e sendo fiel ao padrão.
Tomando como exemplo um produto de uma determinada empresa de tabaco, a cor principal do produto é um fundo amarelo claro de página inteira. Durante o processo de produção, a estabilidade da diferença de cor não é alta devido ao nível dos operadores, à experiência técnica do pessoal de mistura de tinta, ao status operacional do equipamento e à estabilidade dos materiais. Com base nas características do produto, a equipe de P&D conduziu testes de processo e registrou análises dos aspectos de rolo de malha, espessura e viscosidade da tinta, papel de impressão, análise e melhoria do processo de impressão, e verificou repetidamente os requisitos de estabilidade e adaptabilidade dos indicadores acima para qualidade do produto na máquina, alcançando resultados faseados. O autor explorará o processo de obtenção de diferença de cor estável e cor de tinta uniforme em produtos de base leve de grande formato por meio do aprimoramento da tecnologia de ligação flexível adesiva a partir dos seguintes aspectos.
Seleção de processos de rolos de papel, tinta e chapas
01 Análise de desempenho de materiais de impressão
O papelão branco revestido-de um lado usado neste produto é feito aplicando-se um revestimento branco em um lado do papel base e depois processando-o por meio de decoração por calandragem. Se o papel for revestido de maneira irregular ou tiver papel não revestido, o papel não revestido terá problemas como entrelaçamento de fibras superficiais, superfície áspera e irregular do substrato e lacunas de fibra maiores que o diâmetro dos pontos de impressão, fazendo com que os pontos fiquem exatamente nos espaços entre as fibras e incapazes de transferir tinta para a superfície do papel, impossibilitando a reprodução da imagem nesta área.
Durante o processo de impressão, o produto pode apresentar cores de tinta irregulares, perda de pontos e mau nivelamento da superfície de impressão devido à superfície irregular do papel. O nivelamento da superfície do papel de impressão e a absorção de tinta do revestimento são fatores importantes que afetam o desempenho de impressão do produto. Portanto, em termos de seleção de requisitos de papel base e revestimento de superfície, além de-intercâmbios técnicos aprofundados com fábricas de papel, também fizemos melhorias de processos sob nossas próprias condições de equipamento de impressão, maximizando o nivelamento da superfície do papel e melhorando a adaptabilidade da impressão.
01
Em primeiro lugar, escolha um papel base com boa planicidade, como Senbo Bowang SBS (cartão branco com núcleo branco) ou Hongta Renheng SBS (cartão branco com núcleo branco). Sua estabilidade de planicidade superficial é alta e pode ser testada e comparada em diferentes esquemas para escolher o melhor.
02
Em segundo lugar, melhore o efeito de revestimento em vários aspectos, como depuração de equipamentos de revestimento de papel, calandragem e raspador de revestimento.
03
Em terceiro lugar, ajustando a fórmula de revestimento, o desempenho de absorção de tinta do papel revestido pode ser melhorado, garantindo que o revestimento do papel seja firme, sem bolhas, estrias e que a superfície do papel seja lisa e livre de impurezas; Certifique-se de que a suavidade da superfície do papel esteja acima de 400S, para que o papelão branco possa entrar em contato firmemente com a placa de impressão e restaurar claramente os pontos de impressão.
04
Em quarto lugar, a fim de evitar problemas de qualidade de impressão, como impressão de pontos imprecisa, cor de tinta irregular e perda de pontos durante o processo de impressão do produto, a primeira sede do equipamento precisa ser preenchida com agente de desbotamento UV na superfície do papel para evitar que a tinta flexográfica UV penetre e remova efetivamente a pele da tinta, nivele os caroços do papel e melhore a suavidade da superfície do papel de tabaco.
02 Seleção e controle de tinta de impressão
Em primeiro lugar, na seleção da tinta de impressão, a tinta-à base de água tende a entupir o rolo de malha durante o processo de impressão e deve ser limpa com agentes de limpeza profissionais, resultando em impressão interrompida e insustentável e afetando a estabilidade da cor; A tinta flexográfica curada por UV ecologicamente correta pode alcançar a cura instantânea da camada de tinta sob irradiação de luz UV, sem colar ou obstruir o rolo de malha, enquanto controla efetivamente o fenômeno do alargamento dos pontos e garante qualidade estável e alta eficiência de produção. Ele pode manter a firmeza da camada de tinta, a estabilidade da viscosidade da tinta e a consistência da cor de impressão, além de proteger melhor o ambiente ecológico.
Em segundo lugar, a espessura das partículas de tinta e a viscosidade da tinta também têm um impacto significativo no efeito de impressão e na qualidade do produto pós-impressão. Se a espessura das partículas de tinta e a viscosidade da tinta não forem controladas adequadamente durante o processo de impressão, isso fará com que as bordas dos pontos do produto impresso fiquem peludas, os pontos se deformem, os pontos se expandam e também afetará a quantidade de transferência de tinta; Até mesmo levando a uma baixa adaptabilidade no pós{1}}processamento e na estampagem a quente do produto, resultando em problemas como perda de ouro, pasta e até mesmo explosão de tinta no produto acabado. Portanto, a espessura e a viscosidade das partículas de tinta devem ser rigorosamente controladas durante o processo de teste.
Características e adaptabilidade do rolo versão 03
No processo de impressão flexográfica em cores básicas, os rolos de malha cerâmica têm as características de alta resistência à impressão, resistência à corrosão, resistência a altas temperaturas, orifícios de malha regulares, paredes de malha lisas, liberação rápida de tinta, fácil limpeza e baixo desgaste da lâmina. Eles não apenas têm um longo tempo de uso único, mas também têm uma vida útil mais longa da chapa de impressão; Os furos gerados pela tecnologia de gravação a laser são mais profundos e suaves, o que contribui mais para a uniformidade da transferência de tinta na impressão.
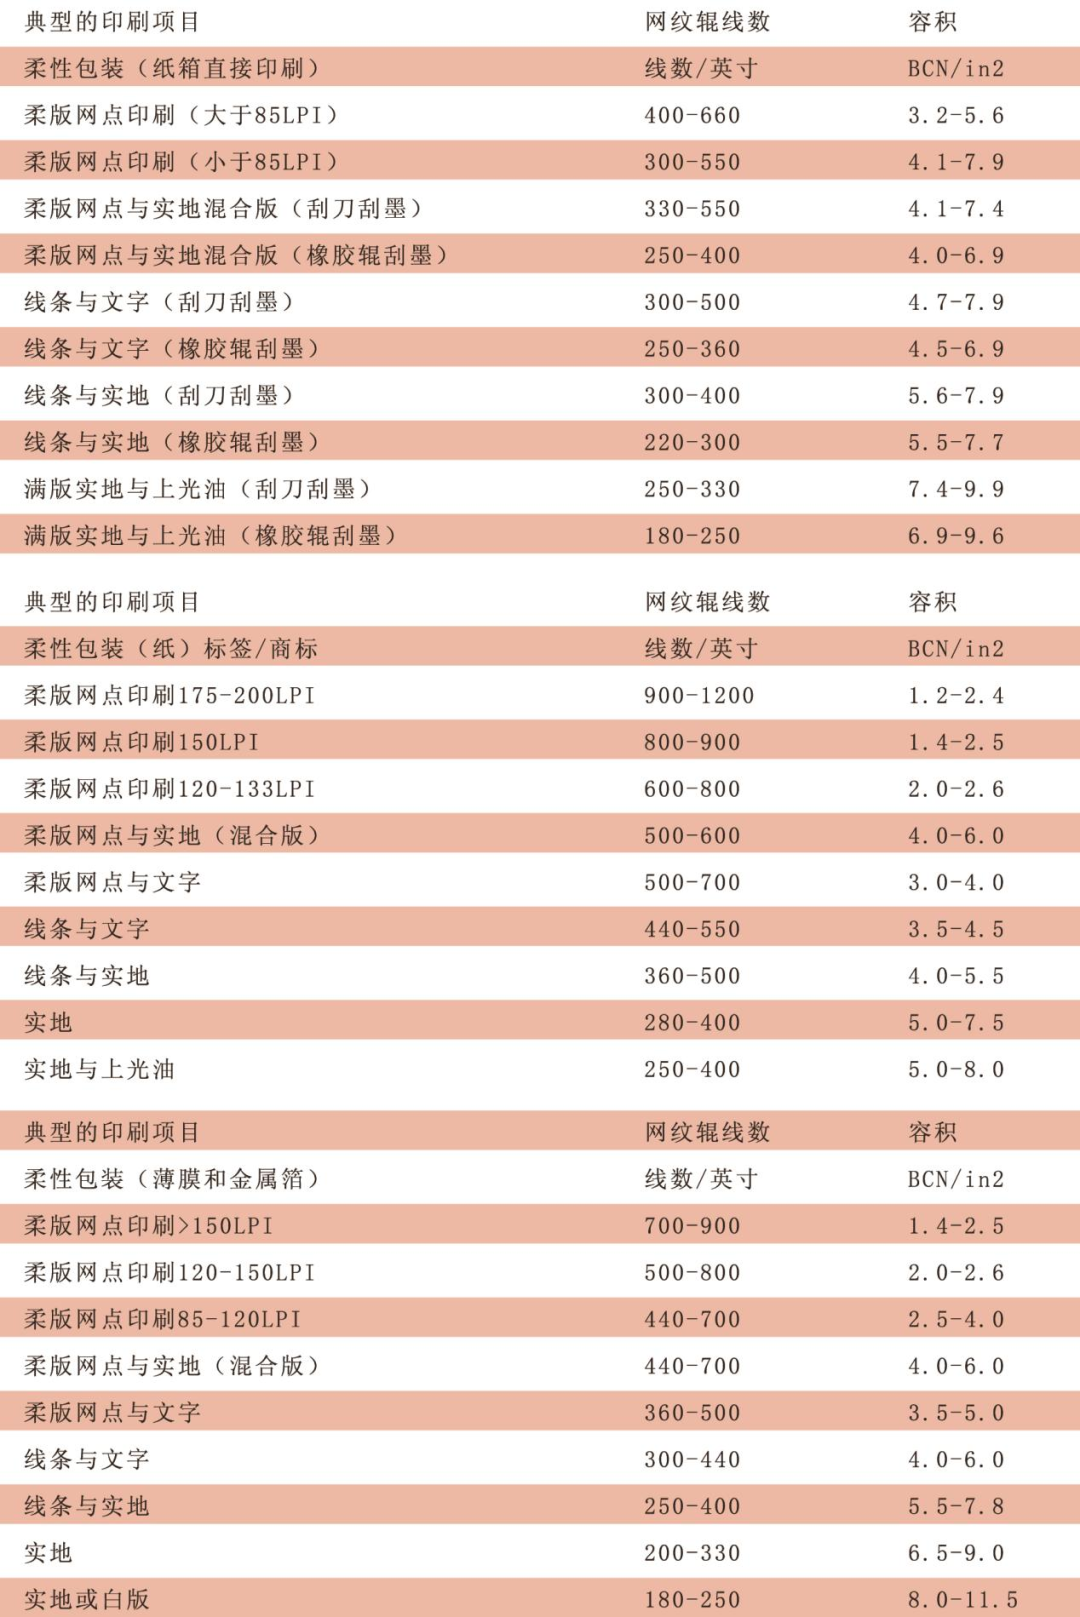
Ao mesmo tempo, os parâmetros mais importantes dos rolos de malha cerâmica são o número de linhas de malha e a quantidade de tinta nos orifícios da malha. Quanto maior o número de linhas de malha, mais fina e uniforme pode ser formada a camada de tinta e mais ricos podem ser os níveis de expressão e detalhes dos pontos. Durante o processo de impressão, pode reduzir a expansão dos pontos e manter uma taxa de transferência de tinta constante e uniforme. Se houver problemas de qualidade com o produto impresso, como transferência insuficiente de tinta para impressão de pontos de cores claras, nivelamento limitado da superfície do papel, impressão imprecisa no solo, perda de pontos e perda de pó ou cabelo durante o processo de impressão, precisamos selecionar e testar o número apropriado de linhas de malha e a quantidade de revestimento de furos para o rolo de malha com base nas características do material de impressão, conforme mostrado na Tabela 1.
Tabela 1: Especificações de carga de tinta e cabo de rede para projetos flexográficos comumente usados
Produto na impressão da máquina e validação do processo
Através de planejamento preliminar e trabalho de preparação, o produto atendeu às condições para testes de máquina. Este teste será realizado em etapas para garantir que cada teste atinja os objetivos esperados. Com base na análise comparativa de dados sobre a suavidade da cartolina branca revestida de um- lado de diferentes fábricas de papel ao longo dos anos no laboratório do centro de testes da nossa empresa, não é difícil ver que, em comparação com a cartolina branca revestida importada, a cartolina branca revestida produzida internamente tornou-se cada vez mais sofisticada em termos de processamento de tecnologia de planicidade. Depois de comparar os dados de teste de materiais de diferentes fornecedores nacionais e comparar seus resultados reais de testes em diferentes produtos de impressão, Senbo Bowang SBS (cartolina com núcleo branco) e Hongta Renheng SBS (cartolina com núcleo branco) foram selecionados como papéis de teste para este experimento. Considerando o impacto da temperatura e umidade ambientais nos resultados dos testes, temperaturas ambientais de impressão muito altas ou muito baixas causarão alterações na viscosidade da tinta e afetarão a transferibilidade da tinta do produto. Portanto, a temperatura do ambiente de teste será controlada em 23 graus ± 5 graus e a umidade será controlada em 45% a 60%, o que é basicamente adequado para temperaturas normais de produção.
Na primeira etapa, um rolo de malha de cerâmica alveolar com teor de tinta de malha de 13g/m2 foi testado na máquina, usando um arranjo de 60 graus de pontos hexagonais regulares. Suas características são boa transferência de tinta, pequeno relevo e poucas marcas. No entanto, durante o processo de teste, houve marcas na superfície do papel, acúmulo de espessa camada de tinta, puxões para trás e até mesmo fenômeno de chuva de meteoros na superfície do produto impresso. Conforme mostrado na Figura 2.
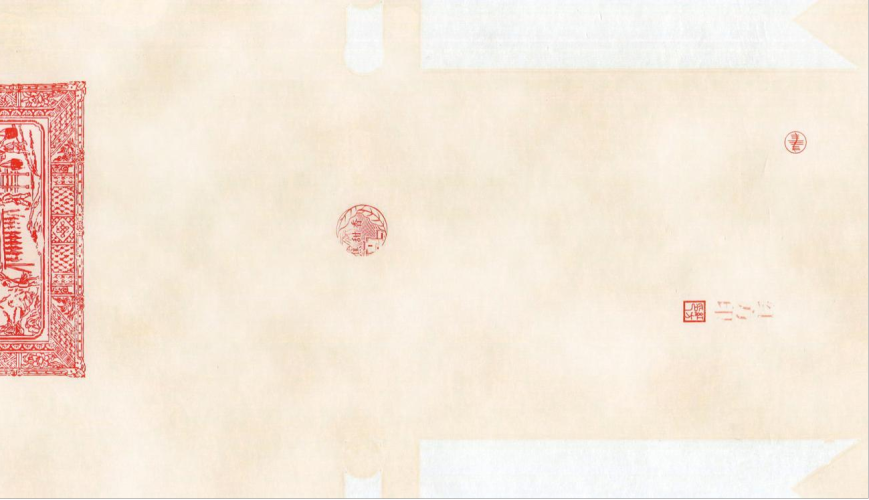
Figura 2: Chuva de meteoros de placa completa aparece na superfície do material impresso
A análise no local mostra que existem várias razões para a ocorrência do fenômeno da chuva de meteoros. Em primeiro lugar, o formato de favo de mel do rolo de malha leva a uma impressão de tinta deficiente e a uma camada de tinta irregular; Em segundo lugar, o controle desigual da profundidade dos furos esculpidos na malha leva ao acúmulo desigual de camadas de tinta. Portanto, alterando os parâmetros como o formato dos orifícios da malha, o volume da tinta e o número de linhas pontilhadas do rolo de malha cerâmica e testando-o novamente na máquina, os parâmetros do processo do rolo de malha cerâmica foram finalmente determinados como sendo um rolo de malha diagonal com um volume de tinta de malha de 9g, um formato de ponto triangular em espiral e um número de linha pontilhada de 100I/cm (250I/in). Após o teste na máquina, a camada de tinta era espessa e lisa, sem qualquer fenômeno de puxão ou queda de tinta.
Na segunda etapa, foram testadas tintas de base claras com diferentes finuras de tinta, e alguns esquemas mostraram baixa adesão da tinta na superfície do substrato, manchas escuras e profundas agrupadas na superfície do produto impresso e baixo brilho do produto impresso. Devido à fina camada de tinta na impressão offset, há uma alta exigência quanto ao tamanho das partículas dos pigmentos na composição da tinta. O grande tamanho das partículas dos pigmentos é a principal razão para a rugosidade, manchas e baixo brilho dos produtos impressos. Portanto, selecionando a finura da tinta dos fornecedores ou ajustando o processo de desenvolvimento da tinta para ajustar a finura da tinta, a adesão da tinta na superfície do substrato e o brilho da superfície de impressão foram bastante melhorados após novo teste na máquina, conforme mostrado na Figura 3 e Figura 4.
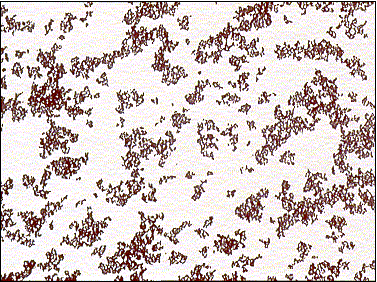
Figura 3: A má moagem dos pigmentos leva a uma má dispersão dos pigmentos
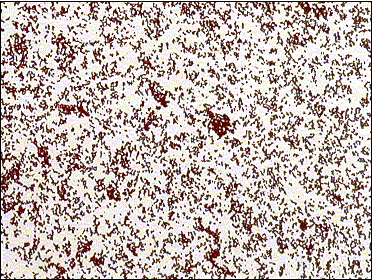
Figura 4: O pigmento é bem moído, resultando em dispersão uniforme do pigmento
No terceiro estágio, o problema de retração da tinta é causado principalmente pela má secura da tinta na superfície do material impresso durante o processo de teste. O método de processamento é deixar as unidades restantes da máquina de impressão offset 8+2 e esvaziar as duas unidades atrás da unidade de impressão flexográfica. Por um lado, isto pode prolongar o tempo de secagem da tinta na superfície do material de impressão e, por outro lado, pode auxiliar na melhoria da adesão da tinta na superfície do produto impresso, controlando a pressão entre os rolos sobressalentes. Após o teste da máquina, a secagem da camada de tinta e o fenômeno de retrotração foram significativamente melhorados.
É claro que, durante o processo de teste, não devemos ignorar o impacto da viscosidade da tinta no efeito de impressão. Após várias rodadas de depuração e verificação por técnicos de ajuste de tinta e operadores de máquinas, foi confirmado que a viscosidade da base de impressão flexográfica UV amarela é de 21 segundos, e a viscosidade do verniz on-line à base de água- correspondente é de 27 segundos, o que pode garantir cor de tinta uniforme, grande superfície plana e boa proteção de resistência ao desgaste da camada de tinta em produtos impressos.
Ao mesmo tempo, também podemos comparar a estabilidade da diferença de cor da cor base clara do produto e a compatibilidade entre a cor base clara e outras tintas de cores especiais para impressão sobreposta. A conclusão é que a cor da superfície do produto impresso com tinta flexográfica amarela-à base de água é escura e o brilho não é alto, enquanto a espessura da camada de tinta da tinta flexográfica UV spot color é plana e a cor é brilhante, como mostrado na Figura 5 e na Figura 6.
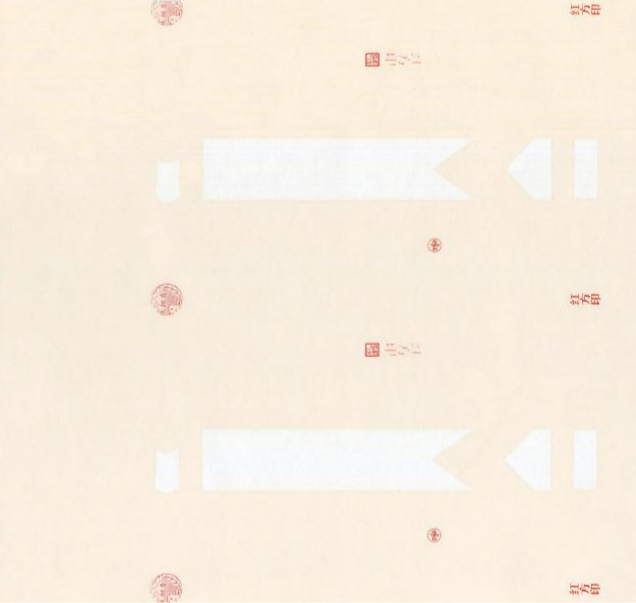
Figura 5 Tinta flexográfica amarela à base-de água
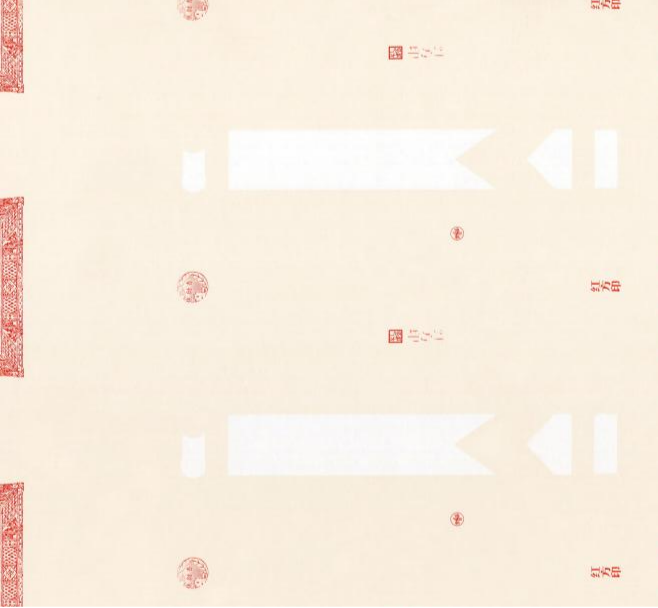
Figura 6 Tinta UV flexográfica única amarela
Depois de atingir os objetivos acima, devemos também considerar como melhorar sua estabilidade e adaptabilidade pós{0}}processamento. Estabilidade refere-se ao fato de sua firmeza ser afetada por fatores externos como luz, calor, atrito mecânico, pressão, umidade, etc; A adaptabilidade pós-processamento refere-se à existência de novos riscos e perigos ocultos quando o produto entra em estágios de processamento subsequentes, como serigrafia, estampagem a quente, gravação em relevo, corte-e vinco, etc. Portanto, os testes de modificação de superfície precisam ser realizados simultaneamente. Testes mostraram que a aplicação de verniz transparente na superfície de materiais impressos pode melhorar o nivelamento da superfície, aumentar a proteção da superfície do produto, aumentar a resistência ao desgaste da camada de tinta e melhorar o efeito de estampagem a quente pós-processamento. Conforme mostrado na Figura 7.
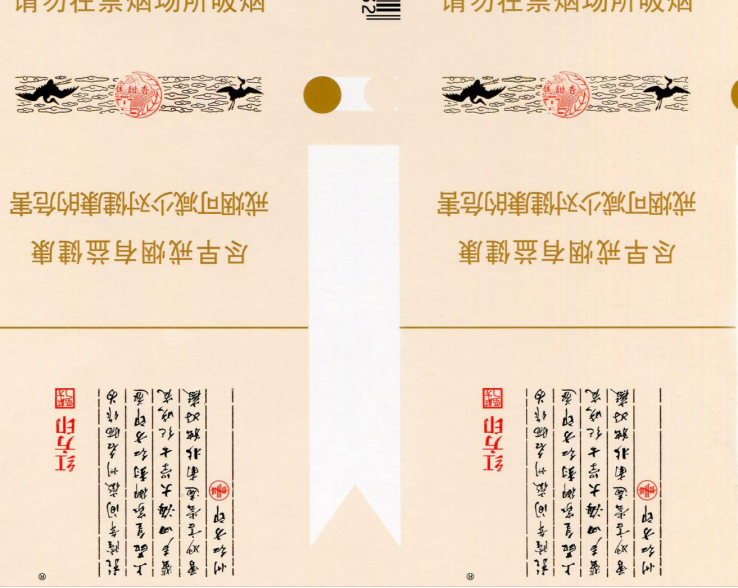
Figura 7: Efeito de resistência ao calor de materiais impressos
Sabemos também que é difícil conseguir um revestimento superficial uniforme e estável no papel, o que representa um risco para a estabilidade do produto final impresso. No caso de diferença de cor estável da cor base, verificação e determinação dos parâmetros do rolo de malha e determinação básica de testes de melhoria de processo, devido ao revestimento irregular da superfície em alguns papéis, pode haver fenômenos de tração e difusão da cor base. Voltamos à fase inicial da seleção dos artigos. Se o papel inevitavelmente apresentar tais perigos ocultos, podemos considerar o pré-revestimento da superfície do papel com uma camada completa de agente de desbotamento UV na primeira unidade do equipamento e compará-lo com o esquema sem agente de desbotamento UV. O efeito é-evidente e os perigos ocultos também são eliminados, conforme mostrado na Figura 8 e na Figura 9.
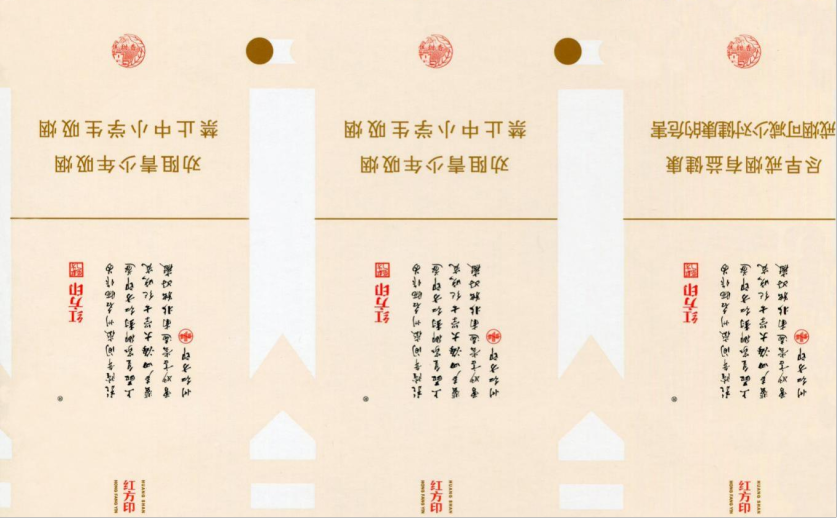
Figura 8: Primer sem agente de desbotamento UV
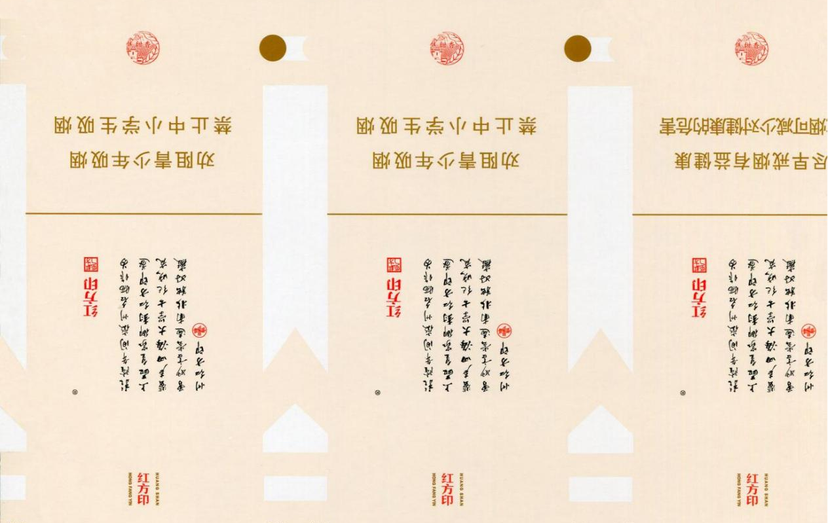
Figura 9 Base de agente de desbotamento UV
Na quarta etapa da produção experimental em pequena-escala, é necessário prestar atenção ao arranjo razoável da sequência de cores de impressão, controlar rigorosamente os parâmetros do processo durante a produção e ajustar o paralelismo entre o rolo de malha cerâmica, o cilindro da placa e o cilindro de impressão, bem como a pressão em ambas as extremidades entre os três cilindros. O papel de impressão é preenchido com agente de desbotamento UV da primeira unidade e depois transferido para a segunda unidade de impressão flexográfica. O operador da máquina ajusta a pressão entre o rolo de malha cerâmica, o cilindro da placa, a placa de resina com base de alumínio e o cilindro de impressão observando a transferência de tinta na superfície gráfica de impressão para garantir a clareza da superfície do produto impresso, conforme mostrado na Figura 10 e Figura 11. A placa de impressão adota uma placa de resina à base de alumínio, que tem as vantagens de boa precisão de sobreposição, pressão e resistência à impressão, camada de tinta plana e pequena deformação.
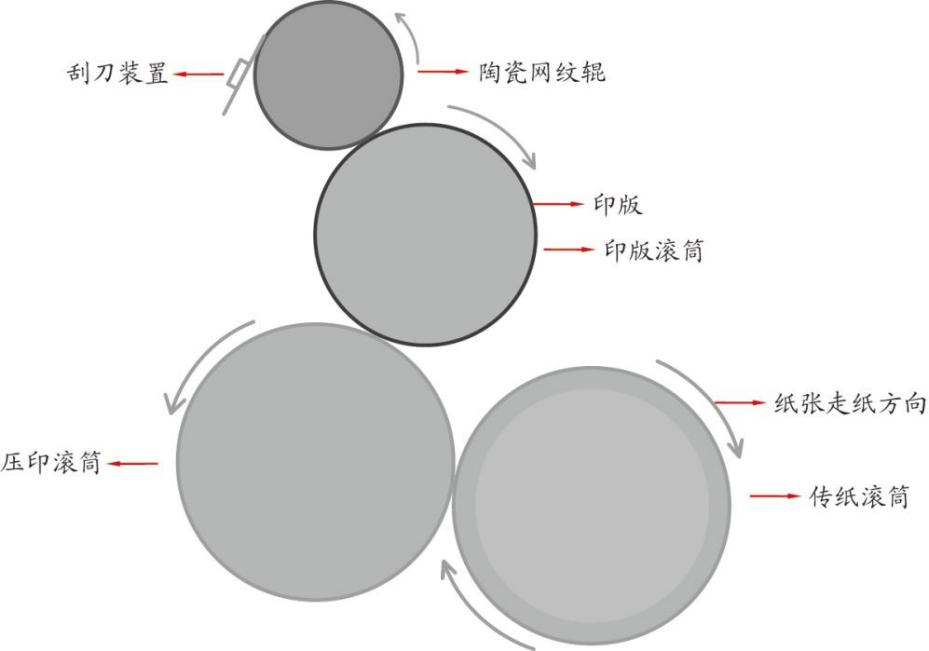
Figura 10 Diagrama esquemático da unidade de impressão flexível da máquina de impressão offset Roland 8+2
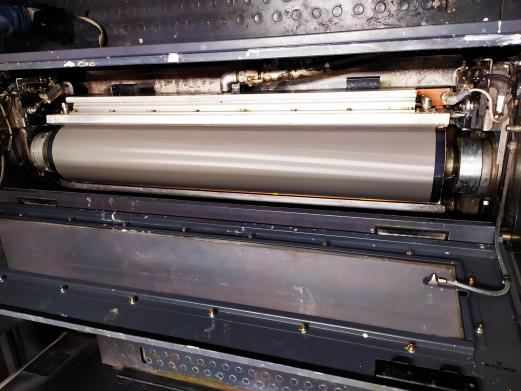
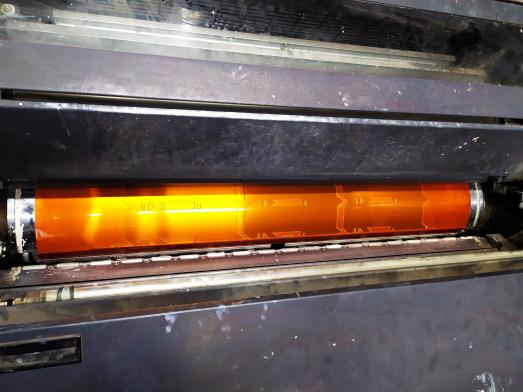
Figura 11: Rolo de malha cerâmica (esquerda) e placa de resina de alumínio (direita) da unidade de impressão flexográfica
Durante o processo de produção, para garantir o seu efeito de secagem, os parâmetros de secagem UV de cada unidade são aproximadamente os seguintes. A primeira unidade possui uma lâmpada UV com potência de 7kW para remoção do agente de diluição, que fica totalmente ligada; A lâmpada UV de cor base clara da segunda unidade de impressão flexográfica tem potência de 12KW e está totalmente ligada; A lâmpada UV da oitava unidade vermelha tem potência inicial de 6KW e está totalmente ligada; As três luzes UV na parte traseira do carro estão totalmente ligadas com uma potência de 3 × 15KW; as três luzes infravermelhas estão totalmente ligadas com uma potência de 90% e o ar quente está totalmente ligado a 100%. O local de teste é mostrado na Figura 12.
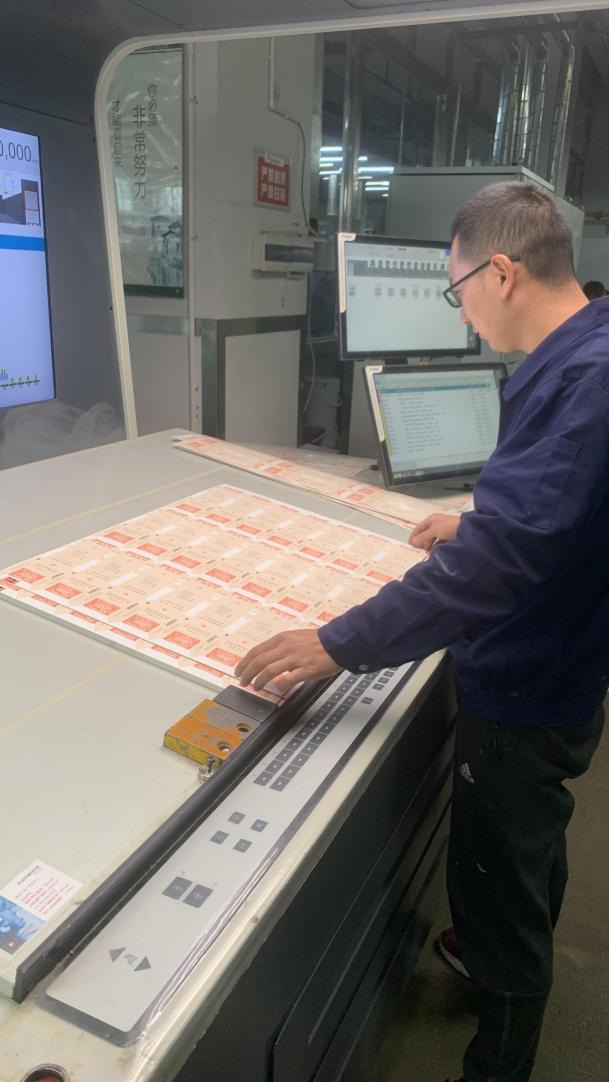
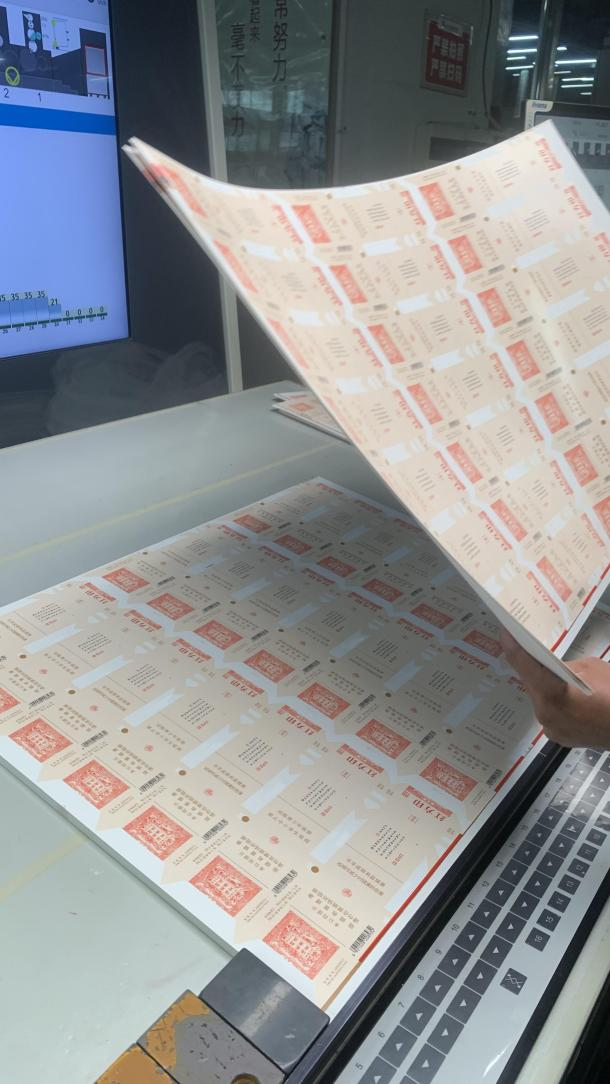
Figura 12 Teste Online
Neste ponto, todos os testes e a produção experimental em pequena-escala foram concluídos. Para os produtos de maços de cigarros de cor base clara, modificamos o equipamento existente, ajustamos os parâmetros do processo, como o formato do ponto do rolo de malha cerâmica, o número de linhas de malha e o volume de tinta dos orifícios da malha. Depois de selecionar o nivelamento da superfície do papel, ajustar a espessura das partículas de tinta, usar o agente de desbotamento UV como base para melhorar a irregularidade da superfície do papel e aplicar tinta de cura UV ecologicamente correta, ajustamos continuamente os parâmetros do equipamento de impressão flexível adesivo e, finalmente, alcançamos a produção em massa de produtos de cores de base clara.
Obviamente, a aplicação da combinação adesiva suave também é aplicável a outros produtos similares de cores de base clara. Tem grande significado de referência. O autor espera inspirar cada vez mais novos materiais, processos, tecnologias, etc. a surgirem constantemente e contribuir para a melhoria da qualidade, proteção ambiental verde, conservação de energia e redução do consumo.