


Como resolver o problema dos gases de escape da impressão de rotogravura? Aqui está o guia completo para governança, desde a origem e o processo até o gerenciamento do-fim-da vida útil!
A impressão de rotogravura possui processos maduros, alta eficiência de produção, produtos impressos ricos e em camadas e excelente desempenho de reprodução original, tornando-a amplamente utilizada na indústria de embalagens flexíveis. Nossa empresa possui sete linhas avançadas de produção de rotogravura, tanto nacional quanto internacionalmente, com uma produção anual de cerca de 26.000 toneladas de filmes para embalagens. Neste artigo, o autor conduz um-estudo aprofundado sobre tecnologias de redução de gases de escape (VOCs) e economia de energia-de impressão de rotogravura, combinando geração de gases de escape de impressão de rotogravura, controle de processo de produção, melhoria de equipamentos, tratamento de gases de escape (VOCs) e utilização de fontes de calor, alcançando benefícios econômicos e sociais significativos.
Fontes de exaustão para impressão de rotogravura
A tinta-à base de solvente usada na impressão de rotogravura contém menos ou igual a 75% de VOCs. Para melhorar o desempenho da impressão, vários solventes (acetato de etila, n-butanol, isopropanol, n-acetato de propila, etc.) devem ser adicionados à tinta para misturá-la e diluí-la. Os VOCs são evaporados e liberados durante a preparação e secagem da tinta.
Para reduzir as emissões de COV, nos últimos anos, a indústria gráfica adotou tintas{0}}à base de água (substratos absorventes inferiores ou iguais a 15% para controle da fonte de exaustão; substratos não{2}}absorventes inferiores ou iguais a 30%) a tecnologia também se desenvolveu rapidamente, mas como as tintas{4}}à base de água não superaram totalmente os desafios técnicos de adesão, resistência à água e brilho, sua aplicação atual ainda enfrenta limitações. Este artigo explora pesquisas sobre redução de emissões de VOCs e tecnologias de economia-de energia, com base em tintas-à base de solvente amplamente utilizadas na impressão de rotogravuras.
Controle do processo de tinta de rotogravura
01/ Armazenamento
Os COV, como tintas e solventes, devem ser armazenados em recipientes selados, que devem ser cobertos e selados, mantidos selados e armazenados em armazéns dedicados a produtos químicos perigosos. A temperatura em armazéns de produtos químicos perigosos deve preferencialmente ser controlada entre 0 graus e 28 graus. Telhados de armazenamento de água ou tubulações de água de resfriamento podem ser instalados no telhado do armazém. Quando a temperatura externa for de 30 graus ou superior, borrife água para resfriar a temperatura, mantendo a temperatura interna abaixo de 28 graus. Os armazéns de produtos químicos perigosos com condições adequadas devem ser equipados com ar condicionado à prova de explosão-ou equipamento de fornecimento de ar à prova de explosão-, controlando a temperatura do armazém no verão para menos de 28 graus e acima de 0 graus no inverno.
02/ Mistura
O processo de mistura de tinta e solvente deve utilizar equipamento automático de mistura de tinta e operar em um espaço vedado para reduzir a evaporação causada pela exposição. Se as condições não forem atendidas, medidas locais de coleta de gás deverão ser tomadas na sala de isolamento, e os gases de exaustão deverão ser alimentados no sistema de tratamento de gases de exaustão de COVs por meio de ventiladores-à prova de explosão e tubulações seladas.
03/ Fornecimento de tinta
Após a mistura, a tinta deve ser transportada centralmente para a unidade da máquina de impressão usando tubulações seladas (de preferência usando um sistema-de fluxo automático). A unidade de demanda deve usar controle de viscosidade centralizado com base no uso, e uma válvula pneumática deve adicionar tinta automaticamente à bandeja de tinta.
Para transferência de tinta e solventes que não seja por pipeline, devem ser usados recipientes selados. Ao adicionar tinta ou solvente ao tanque de tinta, um controlador de viscosidade de tinta tipo unidade-deve ser usado para manter o solvente vedado dentro da unidade. Após a adição da tinta, o balde de tinta deve ser fechado imediatamente para reduzir as emissões de VOC durante o processo de fornecimento de tinta.
04/ Impressão
Para reduzir-as emissões de exaustão no local, as bandejas de tinta, os tambores de tinta e os tambores de solvente devem ser cobertos com placas de cobertura. Os rodos de gravura devem preferencialmente usar rodos fechados, ou medidas como usar tampas de tanques de tinta ou alterar o formato das aberturas das ranhuras podem reduzir a área aberta do sistema de fornecimento de tinta. O processo de impressão deve utilizar o controle automático da viscosidade da tinta, permitindo o monitoramento on-line da viscosidade da tinta e a dosagem automática de solvente para reduzir a frequência de abertura manual das tampas de tinta e minimizar as emissões de COV.
A unidade de impressão deverá adotar medidas locais de coleta de gases, com entrada de ar localizada na parte inferior e no lado do acionamento. Após a coleta dos gases de exaustão, eles são descarregados através de tubulações seladas para o sistema de tratamento de gases de exaustão dos COVs.
05/ Aquecimento do forno
O aquecimento do forno para impressão de rotogravura é responsável por cerca de 70% do custo de ignição da máquina e é um foco principal para economia de energia e redução de emissões. Os novos fornos de-suspensão a gás ou semi{3}}de alta eficiência oferecem excelentes efeitos de secagem e economia-de energia; Se as condições permitirem, são preferidas bombas de calor de ar ou mistura de água e eletricidade (vapor). Os dutos de entrada e retorno de ar deverão utilizar circulação interna ou controle automático LEL. O forno deve ser bem vedado para reduzir os gases de exaustão e a perda de calor causada pelo vazamento de ar. Durante o funcionamento, o volume de ar deve ser ajustado para manter uma ligeira pressão negativa no interior do forno.
06/ Limpe com um prato diferente
A impressão de rotogravura requer a limpeza da chapa quando um pedido é concluído ou os produtos são substituídos. Durante a limpeza, tente usar uma pequena quantidade de solvente para uma limpeza rápida durante a operação do rolo da placa. Para limpeza adicional, é melhor usar um limpador ultrassônico para limpeza automática em um espaço vedado. Os gases de exaustão produzidos são coletados localmente e descarregados através de tubulações seladas para o sistema de tratamento de gases de exaustão dos COVs.
Placas de tinta de impressão, baldes de tinta, placas de cobertura, etc. podem reduzir significativamente as emissões de VOC causadas por solventes usados durante a limpeza por pulverização de Teflon. Através do agendamento científico de ordens de produção, produtos com as mesmas especificações e variedades são produzidos de forma centralizada, reduzindo a frequência de substituição de rolos de chapas e minimizando as emissões de COVs.
07/ Ambiente de produção
O ambiente de produção de rotogravura deve ser controlado entre 18 ~ 28 graus e umidade em 45% ~ 65%, com ambientes internos e externos mantidos sob leve pressão negativa (pressão negativa interna) para reduzir o vazamento de VOC.
Sistema de exaustão aprimorado para máquinas de impressão
O dispositivo de secagem consiste em forno, ventilador, válvula de ar, duto de ar, bocal de ar e outros componentes. O ar quente é soprado diretamente no substrato através do bico, e a película de solvente na superfície do substrato é danificada pelo jato de ar quente. O solvente na tinta então penetra através dos poros dielétricos ocos e evapora para o lado externo da camada de tinta. Parte do calor é transferida como calor latente, enquanto outra parte é transferida para dentro do corpo do substrato por condução, e o calor restante é eventualmente transportado para fora do forno pelo ar.
O processo de secagem com ar quente de equipamentos de rotogravura é um processo complexo de transferência de massa e calor. A qualidade da impressão depende não apenas da velocidade do ar quente, da temperatura do ar quente, da espessura da tinta, do sistema de exaustão e da temperatura e umidade ambiental, mas também afeta muito as características do substrato, a composição e características da tinta e a estrutura do forno de secagem.
Para melhorar o aproveitamento geral do calor no forno, implementamos as seguintes melhorias:
(1) Utilize um forno isolado, com camadas isolantes de feltro de fibra cerâmica nas paredes do gabinete, proporcionando um isolamento que reflete o calor e reduz a perda de calor no sistema de secagem.
(2) O bico do forno corresponde ao rolo guia de liga da impressora. Através do rolo guia metálico, absorve e transfere calor em segundo lugar, aumentando a área de contato com o material de registro e melhorando o aproveitamento de energia.
(3) Instale um trocador de calor de ar de retorno para trocar calor entre o ar de exaustão externo e a entrada do forno de aquecimento, recuperando o ar quente descarregado. Isto reduz o teor de solvente no ar de entrada, ao mesmo tempo que permite a reutilização secundária do ar quente. Este método pode recuperar cerca de 65% do ar quente e reduzir as emissões atmosféricas residuais em aproximadamente 30%.
(4) Aproveitando a baixa concentração de exaustão inferior e a alta concentração de exaustão superior, o duto de exaustão inferior é introduzido no modo de exaustão superior, reduzindo o ar de exaustão superior do interior. Os testes mostram que cada máquina de impressão reduz as emissões de gases de escape em cerca de 12.000 metros cúbicos por hora.
(5) Utilizando tecnologia LEL de unidade ou local, o sistema de exaustão superior ajusta automaticamente o volume de ar circulante com base na concentração, reduzindo as emissões atmosféricas residuais. Sob operação estável, esta solução reduz as emissões de gases de escape em 40%.
Projeto de instalações de tratamento de gases de escape (COVs)
O gás de exaustão dos VOCs para impressão de rotogravura é caracterizado por baixa concentração e grande volume de ar. Depois de comparar diversas soluções, escolhemos um sistema de concentração rotativa de zeólita de dois-estágios + três-tanques RTO (forno de oxidação regenerativa). O uso de um rotor de dois-estágios para concentrar e aumentar a concentração de VOC em gases de processo permite uma operação-autossustentável do RTO e reduz o consumo de gás natural.
A concentração rotativa do zeólito e a eficiência de remoção são de 90% ~ 95%. Quando a concentração de COVs na exaustão excede 500 mg/m³, a adsorção de concentração de corredor de estágio único- não pode mais garantir o requisito de 40 mg/m³ para COV de exaustão da chaminé menor ou igual a s. Um corredor de dois-estágios é projetado para realizar a adsorção secundária do gás adsorvido pelo primeiro-estágio, aumentando a eficiência de adsorção da roda para 98,5% e reduzindo significativamente as emissões de COV. Usando um projeto de RTO (Forno de Oxidação Regenerativa) de três tanques, a eficiência de remoção de VOC pode exceder 99%, melhorando significativamente o meio ambiente.
Economia de energia em sistemas de tratamento de gases de escape (VOCs)
Através da gestão operacional, da melhoria dos equipamentos e da reciclagem energética dos sistemas de tratamento de gases de escape (COV), são alcançadas a redução dos COV e a poupança de energia.
01/Concentrado rotativo de zeólita de dois-estágios
O dispositivo de concentração rotativa de zeólito de dois-estágios foi projetado com dois corredores de primeiro-estágio (A1 e B1) e dois corredores de{4}}segundo estágio (A2 e B2). O ar de dessorção do corredor do primeiro-estágio entra diretamente no sistema RTO, enquanto o ar de adsorção do corredor do primeiro-estágio re-entra no corredor do segundo-estágio para adsorção secundária (o ar de adsorção A1 entra em A2, o ar de adsorção B1 entra em B2). O ar de adsorção do corredor do segundo-estágio é descarregado diretamente na chaminé de exaustão, e o ar de dessorção do corredor do segundo-estágio é introduzido na entrada do corredor do primeiro-estágio para se misturar com o gás residual do processo original. (Figura 1 Esquema de concentração rotativa de zeólito de dois-estágios), os pontos-chave para operações-de economia de energia são os seguintes:
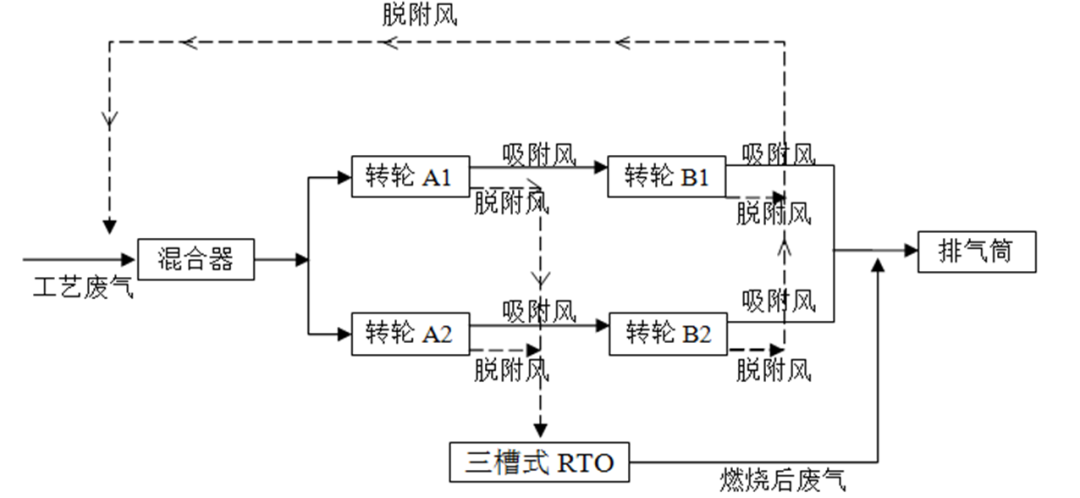 Figura 1 Diagrama esquemático do princípio do concentrador de roda de zeólita de dois-estágios
(1) Ajuste da velocidade da roda: Na inicialização, geralmente é definido em torno de 30 Hz. Durante a operação, pode ser ajustado com base no fluxo de ar. Por exemplo, quando o fluxo de ar é baixo e a concentração é baixa, ajuste a frequência do motor de rotação da roda para reduzir a velocidade de rotação, aumentar a concentração, alcançar o auto-equilíbrio da combustão RTO e economizar gás natural; inversamente, aumente a velocidade de rotação para aumentar o efeito de adsorção da roda e garantir que a emissão de gases de escape atenda ao padrão.
(2) Substituição Regular do Filtro de Entrada da Roda (Saco Filtrante): A diferença de pressão na entrada da roda não deve exceder 75 mmAQ. Através de limpeza ou substituição regular, a diferença de pressão deve ser controlada em 25 mmAQ ou menos, tanto quanto possível, o que pode economizar a carga de energia do ventilador do sistema.
(3) Ajuste da temperatura da roda: A temperatura de entrada de dessorção da roda é ajustada em 180 graus. Esta temperatura é controlada pela parte superior da câmara de combustão do RTO, utilizando uma válvula proporcional e uma caixa de mistura para estabilizar a temperatura de entrada de dessorção da roda. Se a temperatura de entrada de dessorção estiver abaixo de 115 graus, isso resultará em baixa eficiência de dessorção; se exceder 225 graus, representará um risco à segurança. Neste caso, o equipamento deve ser parado à força e o sistema de CO2 de alta-pressão é acionado automaticamente para resfriar a roda e garantir a segurança.
02/ RTO (oxidante térmico regenerativo) de três-câmaras
RTO (Oxidador Térmico Regenerativo) inclui três funções principais: armazenamento de calor, oxidação térmica e combustão. O “armazenamento de calor” vem da mídia regenerativa no RTO. Nos sistemas regenerativos cerâmicos domésticos, a eficiência de utilização do calor já está acima de 97%. O princípio de funcionamento é aquecer o escapamento orgânico acima de 790 graus, fazendo com que os compostos orgânicos voláteis (VOCs) nos gases de escapamento se oxidem e se decomponham em dióxido de carbono e água. O calor gerado durante a oxidação é armazenado no meio regenerativo cerâmico, fazendo com que o meio aqueça e armazene calor. O calor armazenado no meio regenerativo cerâmico é utilizado para pré-aquecer os gases de escape orgânicos subsequentes, que é o processo de "liberação de calor" do meio regenerativo cerâmico, economizando o consumo de combustível no processo de aquecimento dos gases de escape.
O RTO de três{0}}câmaras usa comutação de válvula e opera ciclicamente em três estágios. No estágio um, o gás de exaustão é pré-aquecido através da câmara regenerativa 1 e depois entra na câmara de combustão para combustão. A exaustão na câmara de combustão (geralmente mantida a 800-850 graus) sofre oxidação e decomposição, e qualquer gás não tratado restante na câmara regenerativa 2 é soprado novamente-após purificação na câmara de combustão para incineração (função de purga). A exaustão decomposta é descarregada através da câmara regenerativa 3, enquanto a câmara regenerativa 3 é aquecida (conforme mostrado na Figura 2, Diagrama Esquemático RTO de Três Câmaras).
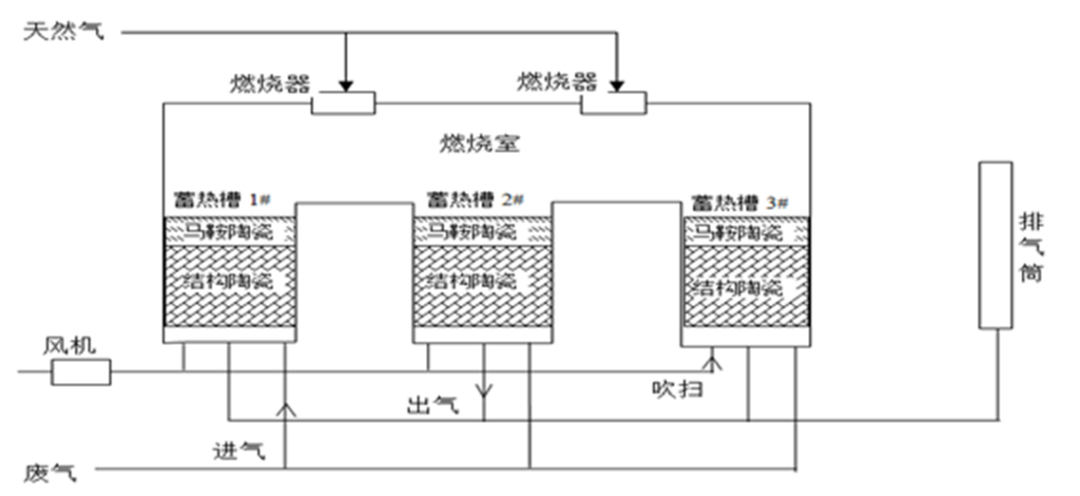 Figura 2: Diagrama esquemático do RTO (Forno de Oxidação Regenerativo) de três{1}}tanques.
O principal consumo de energia operacional do RTO (Forno de Oxidação Regenerativa Regenerativa) é eletricidade e gás natural. Sob as mesmas condições operacionais, a gestão operacional científica e as melhorias podem alcançar economia de energia e redução de emissões:
(1) Ajuste do tempo da válvula de comutação RTO: Quando há uma grande diferença de temperatura ou temperatura excessivamente alta (por exemplo, excedendo 1000 graus) entre a camada regenerativa RTO e a zona de resfriamento, ajuste e encurte o ciclo da válvula de comutação RTO (geralmente definido entre 1,5 e 2 minutos) para garantir uma distribuição uniforme de calor em toda a câmara de combustão, obter controle de temperatura do forno RTO e economizar custos de eletricidade.
(2) Ajustar a pressão do ar de admissão: Quando a diferença de temperatura entre as camadas intermediária e superior do RTO é pequena ou a temperatura da camada intermediária é relativamente alta (750 graus), o valor da pressão na entrada de ar do sistema pode ser aumentado para aumentar a frequência do ventilador, aumentar a diferença de temperatura, reduzir a temperatura na camada intermediária e melhorar a eficiência do tratamento de VOCs; Quando há uma grande diferença de temperatura entre as camadas inferior e intermediária do RTO, a pressão na entrada de ar pode ser ajustada para diminuir a frequência do ventilador do sistema e economizar eletricidade.
(3) Modificação da ventilação de ar fresco: projeto de segurança RTO. Quando a temperatura da câmara de combustão RTO sobe acima do valor definido, o amortecedor de ar fresco abre automaticamente, diminuindo a temperatura da câmara de combustão através da introdução de ar externo de baixa-temperatura enquanto aumenta o volume de ar para tratamento de gases de exaustão. Por meio-de pesquisas aprofundadas, adotamos um projeto de duto de ventilação de ar fresco modificado, usando exaustão da parte inferior da unidade da máquina de impressão (em temperatura ambiente). Desta forma, ao mesmo tempo que atingimos a meta de refrigeração, não aumentámos o tratamento dos gases de escape e reduzimos o consumo de eletricidade.
(4) Operação de desligamento: Quando o sistema de tratamento de gases de escape é desligado e desligado, a temperatura RTO permanece em 400 graus. Graças ao efeito de isolamento da camada interna de armazenamento de calor, o consumo de gás natural é reduzido quando a unidade é reiniciada.
03/ Circulação Térmica
Durante a operação do sistema de tratamento de gases de exaustão de VOCs, a temperatura dos gases de exaustão da chaminé é de cerca de 200 graus. Para maximizar a utilização de energia, a troca de calor é instalada nos tubos que entram na chaminé para recuperar o calor de exaustão.
Ao projetar trocadores de calor, devem ser consideradas medidas de proteção contra queima a seco e{0}}baixa temperatura. Por exemplo, a temperatura de saída dos gases de combustão do trocador de calor de tubo aletado é monitorada continuamente por um resistor térmico. Se a temperatura estiver abaixo da temperatura definida, o trocador de calor é ignorado. A temperatura de saída da água circulante é continuamente monitorada e controlada pelo resistor; se a temperatura exceder a temperatura definida, o trocador de calor será desviado. A Figura 3 mostra o esquema de recuperação de calor dos COVs.
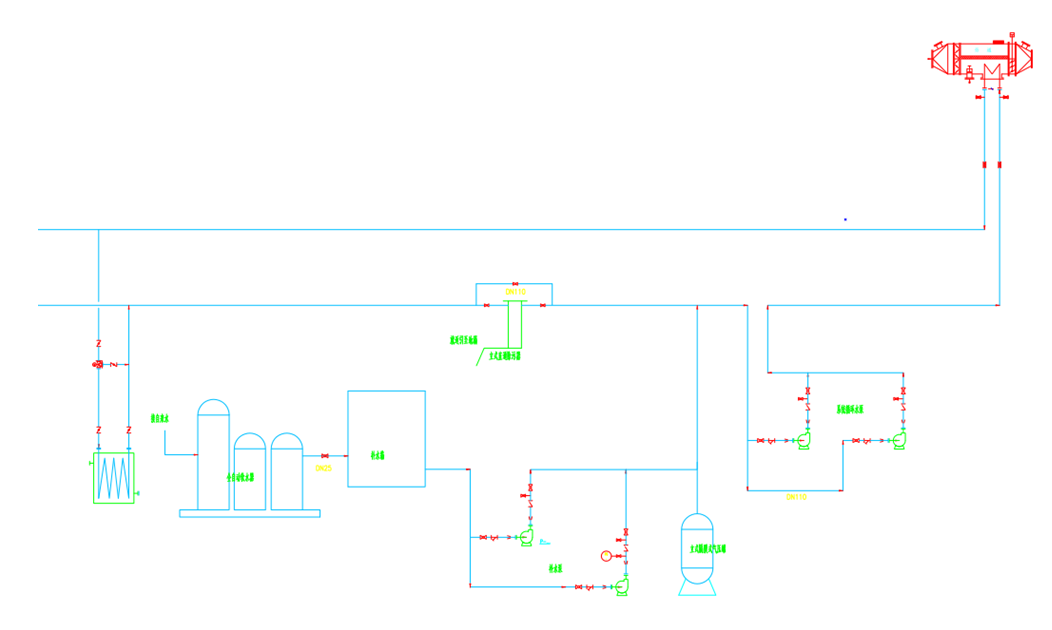 Figura 3 Esquema de recuperação de calor de VOCs
Ao controlar a bomba e o tanque de armazenamento com água circulante, a água quente recuperada é reutilizada na impressora e adicionada ao forno, reduzindo o consumo de energia de impressão. No inverno, a água quente também é utilizada para aquecimento de áreas de produção e escritórios, permitindo a reciclagem de energia.
Manutenção e assistência
Os sistemas de tratamento de gases de escape VOCs apresentam estruturas complexas, altos níveis de automação e vários intertravamentos de segurança. Durante a operação, uma inspeção abrangente deve ser realizada a cada duas horas, com registros de inspeção completos. Qualquer ruído anormal, aumento de temperatura ou taxa de emissão deve ser resolvido imediatamente. Além das patrulhas operacionais, equipamentos de inspeção especializados, como termovisores infravermelhos, testadores de vibração, amperímetros, etc., devem ser usados para inspeções profissionais para detectar sinais anormais precocemente e facilitar medidas oportunas e eficazes, garantindo a operação contínua e estável do sistema de tratamento de gases de escape dos VCOs. Os pontos-chave para a manutenção diária são os seguintes:
(1) Ventiladores e motores de transmissão: equipamentos importantes podem usar medição de temperatura on-line, enquanto outros podem medir a temperatura semanalmente; O óleo lubrificante deve ser reabastecido a cada três meses; Os rolamentos são substituídos a cada 5 anos.
(2) Válvulas automáticas (pneumáticas): filtros e válvulas de drenagem são instalados na tubulação de ar comprimido; O circuito de ar utiliza óleo lubrificante de ar comprimido dedicado; As válvulas reguladoras de pressão do instrumento e os filtros são inspecionados semanalmente quanto à descarga de esgoto.
(3) Ventilador: O impulsor do ventilador é afetado pela adesão causada por partículas de poeira e outros fatores, portanto-a inspeção e a limpeza no local são realizadas a cada seis meses.
(4) Corpo do forno ROT: A parede externa do RTO é inspecionada e reaplicada anualmente com revestimento-resistente ao calor; O interior é aberto a cada dois anos para inspecionar o estado dos tijolos regenerativos, e são feitos reparos ou substituições conforme necessário.
(5) Vedação: Inspecione os anéis de vedação da roda rotativa de zeólita, as correntes de acionamento do motor rotativo de zeólita e as vedações da válvula de controle automático a cada seis meses.
(6) Componentes-de alta temperatura: Após cerca de 2 anos de operação, a sonda interna-de alta temperatura do RTO deve ser substituída; Execute a calibração de vedação e-posição zero de válvulas proporcionais-de alta temperatura e realize manutenção ou substituição do sistema de chave de ignição em clima quente.
(7) Calibração LEL: O LEL da entrada de ar de exaustão dos VOCs é calibrado trimestralmente para evitar desvios que possam afetar a precisão do controle do sistema.
(8) Água circulante: A água circulante de recuperação de calor deve ser amaciada ou purificada, totalmente drenada e substituída durante o desligamento anual.
(9) Manômetros de gás natural, válvulas de segurança, alarmes de gás combustível, manômetros de ar comprimido, etc., devem ser calibrados e rotulados estritamente de acordo com as leis e regulamentos.