


Existem problemas frequentes com linhas de recuo nas caixas de vinho? Por que não tentar este truque!
Na produção diária, descobri que depois de colar a superfície colorida de uma caixa de vinho, as linhas de recuo na superfície colorida apresentam os seguintes problemas: se a saliência da linha de vinco for muito profunda, após a aplicação de cola com uma máquina de colagem, o recuo pode não ser totalmente preenchido, resultando em cola vazia após a formação da caixa de vinho; Se a saliência da linha de vinco for muito rasa, será necessário pré-dobrar durante a conformação. Geralmente, as linhas de vinco costumam ser muito elevadas, resultando em cola incompleta e oca após o acabamento da cor. Linhas de vinco duplo são mais prováveis de ocorrer porque as linhas de vinco estão mais espaçadas. Neste artigo, abordarei essas questões melhorando o efeito de moldagem, reduzindo o tempo necessário para o ajuste-do corte e melhorando a estabilidade da linha de indentação.
Antes da melhoria, nossa empresa geralmente usava roscas de lâmina de 23,8 mm combinadas com linhas de vinco pontiagudas de 22,9 mm. Dependendo da espessura do acabamento da cor, o molde base foi selecionado com tiras de vinco de 0,3 a 1,0 mm, e a parte traseira da placa da lâmina usou molde base com adesivo base para compensar a pressão. Essa abordagem tem os seguintes problemas:
(1) A tira de recorte deve ser combinada e colada de acordo com as linhas de recorte da lâmina, transferindo o recorte da placa da lâmina para o molde base. Se a posição for dupla-recuada, a instalação será difícil devido à largura da própria faixa de recuo. A tira de indentação deve ser instalada em duas parcelas através da linha de indentação da matriz. Para matrizes com muitas linhas de indentação, a transferência da tira de indentação através da indentação da placa requer uma quantidade significativa de tempo para instalação. Como a tira de indentação é instalada colando a tira à linha de indentação da placa da lâmina e depois transferindo-a para o molde de base, este método pode fazer com que a borda da tira de indentação não fique totalmente colada. Após o corte-, as bordas das linhas de vinco decorativas parecerão escalonadas, afetando a estética e a colagem do acabamento.
(2) Use tiras de vinco para combinar com diferentes espessuras de superfícies coloridas; a espessura da faixa de vinco utilizada deve ser ajustada a qualquer momento. Se o cortador-não tiver experiência e não controlar adequadamente a espessura da tira de recorte ou a pressão do papel de suporte local, os recortes poderão ser muito profundos ou muito rasos após o-corte. Ao mesmo tempo, devido à compatibilidade entre a faixa de vinco e o próprio acabamento colorido, o tempo necessário para a fita de reparo de base aplicar a fita de base também é relativamente longo.
(3) Bordas ou detritos que caem nas ranhuras da tira de indentação podem facilmente causar furos de indentação ou desperdício de lote; As tiras de recorte são feitas de plástico e têm uma vida útil relativamente curta.
(4) Ao formar o acabamento colorido da caixa de vinho, se o adesivo for aplicado muito profundamente, a linha de recorte não será totalmente aplicada, resultando em cola vazia na caixa de vinho; Se a linha de vinco for muito rasa, ao formar manualmente o corpo da caixa, todas as linhas de vinco deverão ser pré-dobradas, exigindo mão de obra extra, e a pré-dobra poderá não vincar totalmente no vinco, fazendo com que a cor do papel seja desperdiçada.
(5) Para superfícies coloridas com muitas placas e recortes, o tempo necessário de configuração da máquina é relativamente longo; algumas matrizes podem precisar de 4 a 6 horas para ajuste da máquina.
Escolha diferentes tipos de linhas de vinco com base na espessura do papel
Por meio de minha análise, descobri que os materiais e espessuras comuns para acabamentos coloridos de caixas de vinho são principalmente papel especial de 150 ~ 250g/m2 com espessura de 0,17 ~ 0,28 mm; Papel cartão prateado 215 ~ 275g / m2 com espessura de 0,26 ~ 0,34 mm; Para superfícies coloridas com revestimentos espessos, como espessura de filme escovado ou filme estrelado, a espessura total da superfície colorida pode até exceder 0,5 mm.
De modo geral, a espessura do papel e a altura da linha de vinco precisam ser iguais. Quanto mais grosso for o papel, menor será a altura da linha de recuo; inversamente, quanto mais fino o papel, maior será a altura da linha de recuo. O recorte pontiagudo original tinha uma diferença de altura de 0,9 mm entre o recuo e a linha da lâmina, contando inteiramente com tiras de recorte e papel de apoio para coordenar os recortes-de corte e vinco. As tiras de recorte são feitas de plástico, têm vida útil curta e a diferença de altura entre o recuo da ponta e a linha da lâmina é muito grande. O método de corte-resulta em baixa estabilidade de indentação.
O autor selecionou um recuo pontiagudo de 23,4 ~ 23,6 mm para combinar com a linha de corte de 23,8 mm, reduzindo a diferença de altura entre o recuo da ponta e a linha da lâmina, mantendo a diferença de altura em 0,2 ~ 0,4 mm. A espessura das superfícies coloridas-cortadas é geralmente de 0,2~0,3mm, o que reduz bastante a diferença de altura entre a linha de indentação e a linha da lâmina e melhora ainda mais a estabilidade das indentações-cortadas. Devido ao método de instalação e à altura da tira de indentação, há uma necessidade urgente de um material de matriz de base que possa substituir a tira de indentação.
Ajuste o molde base
Ao usar tiras de indentação no molde base, há um problema em que as posições de indentação dupla são difíceis de instalar, tornando a instalação-consumida e trabalhosa-. A altura da faixa de vinco é geralmente de 0,3 a 1,0 mm, a largura da ranhura intermediária é geralmente de 1,2 a 3,0 mm e a faixa de recorte em si geralmente tem 5,5 mm de largura. Lidar com recuos duplos é particularmente problemático. Um lado do recuo duplo deve ser pressionado primeiro, depois a tira de vinco deve ser reinstalada e, em seguida, outra tira de vinco deve ser instalada com urgência antes que a outra tira de recuo seja pressionada usando uma máquina de corte-. Depois de ajustar a altura da faixa de indentação, encontrar um material de matriz de base estável torna-se a maior limitação para o-corte; materiais muito moles ou muito duros claramente não são adequados. O autor optou por usar linhas de recuo de 23,4 ~ 23,6 mm, com uma diferença de altura de 0,2 ~ 0,4 mm em comparação com linhas de lâmina de 23,8 mm. Depois de remover a espessura do acabamento colorido, a espessura do material para substituir a matriz de base precisa ser escolhida entre 0,1 ~ 0,3 mm. A mudança na espessura do material da matriz base é relativamente pequena, melhorando ainda mais a estabilidade do-corte.
Portanto, selecionei um remendo de Teflon com espessura de 0,18 ~ 0,30 mm. Conforme mostrado na Figura 1, primeiro prenda o remendo de Teflon inteiro ao molde inferior e, em seguida, use uma matriz para cortar o molde inferior em um vazio. Depois de pressionar o formato da lâmina e as linhas de vinco no molde base, use a lâmina para remover quaisquer áreas que não sejam o corte-. Usando esse método-de corte e vinco, as tiras de vinco são pressionadas com força. A comparação de produtos acabados com diferentes efeitos de indentação é mostrada na Figura 2.
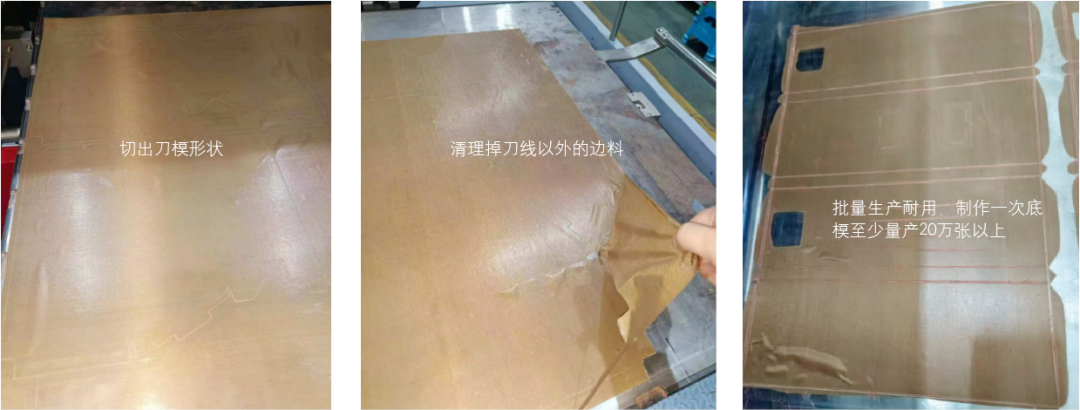
Figura 1: Método de instalação do remendo de Teflon no molde inferior
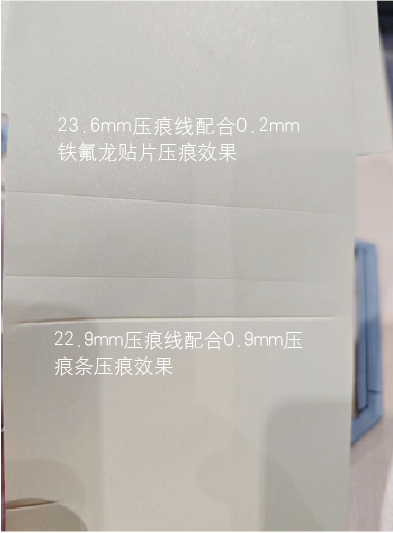
Figura 2 Comparação de produtos acabados com diferentes efeitos de vinco
Depois de melhorar o corte-do modo de vinco rígido, as linhas de vinco posteriores são mais suaves, a protrusão excessiva geral das linhas de vinco é melhorada e as etapas da borda quase desaparecem. Isso facilita a aplicação da cola em processos posteriores e as dobras frontais podem ser dobradas corretamente. Depois de moldar o lado impresso, o problema de cola vazia é significativamente melhorado. Ao mesmo tempo, o tempo de instalação da matriz de base é bastante economizado - o que costumava levar cerca de 4 a 6 horas para instalar as tiras de vinco agora pode ser feito em 1 hora. Uma vez que a pressão da matriz base esteja uniforme, o papel de pressão pode ser ajustado com papel de suporte, exigindo apenas pequenos ajustes locais, o que também economiza tempo para adicionar papel de suporte manualmente. Além disso, os patches de Teflon são instalados como um todo, o que proporciona uma pressão mais uniforme em comparação com as tiras de vinco e prolonga a vida-do corte e vinco.
Este artigo otimiza as-linhas de vinco de corte e matriz de base por meio de melhorias relacionadas. Linhas de vinco com pontas afiadas de 23,4 a 23,6 mm foram escolhidas para substituir as de 22,9 mm, e remendos de Teflon com espessura de 0,18 a 0,30 mm foram usados em vez de tiras de vinco de 0,30 a 1,00 mm de espessura. Isso resolveu o problema de cola no vinco, reduziu o tempo necessário para ajustes da placa de matriz e melhorou a estabilidade-do corte.