


Um guia prático-para corrigir defeitos de gravação a laser holográfico em maços de cigarros
O papel holográfico para cartões a laser, graças aos seus efeitos ópticos dinâmicos exclusivos e excelente desempenho anti{0}falsificação, tem sido amplamente utilizado em alimentos, medicamentos, tabaco, bebidas alcoólicas e presentes-de alta qualidade, como mostrado na Figura 1. Essa tecnologia usa um processo de gravação holográfica a laser para transferir com precisão imagens holográficas micro{3}}nano estruturadas para a superfície do filme ou papel. Combinada com um processo de revestimento de alumínio para criar um brilho metálico, a embalagem apresenta um efeito visual colorido e tridimensional sob luz natural.
Como o processo de gravação a laser holográfico envolve múltiplas etapas, como fotolitografia e gravação a laser com revestimento de alumínio a vácuo, a produção pode ser facilmente afetada pelas propriedades do material, configurações do equipamento e fatores ambientais, levando a problemas de qualidade, como imagens borradas, padrões desalinhados e designs esticados ou distorcidos. Este artigo revisa sistematicamente os pontos-chave do controle de qualidade para papel cartão a laser holográfico e propõe otimização de parâmetros e soluções de inspeção on-line para defeitos comuns no processo de gravação em relevo a laser holográfico, com o objetivo de fornecer suporte teórico e orientação prática para melhorar o rendimento e reduzir custos de produção.
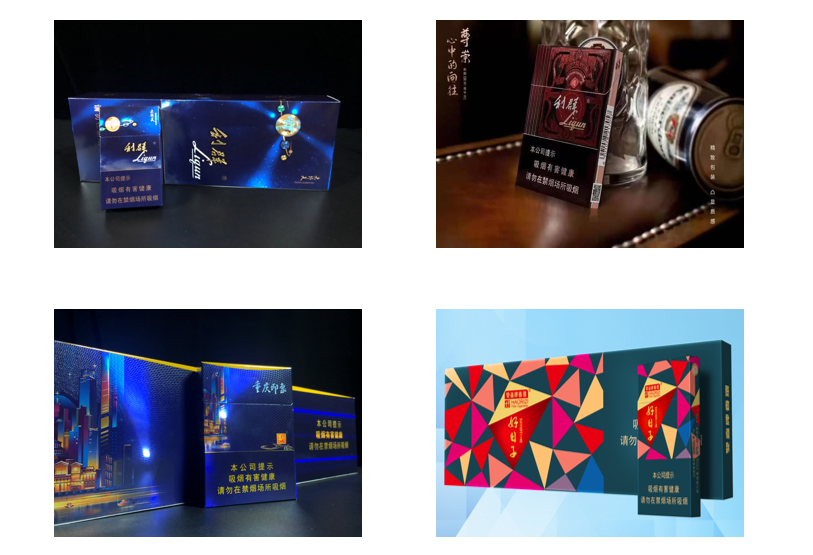
Figura 1 Efeito da aplicação de papelão a laser em maços de cigarro
Pontos-chave para controle de qualidade em gravação holográfica de papelão a laser
Devido às propriedades ópticas e do material do papelão a laser, bem como às configurações do equipamento e aos fatores ambientais, é um desafio monitorar e controlar a qualidade do produto durante o processo de gravação em relevo, aumentando a probabilidade de defeitos no laser. Para garantir uma qualidade consistente no mesmo lote ou mesmo em lotes diferentes de produtos a laser, reduzir o desperdício do filme laser e reduzir custos, as medidas de controle de qualidade precisam ser implementadas em vários estágios, conforme mostrado na Figura 2.
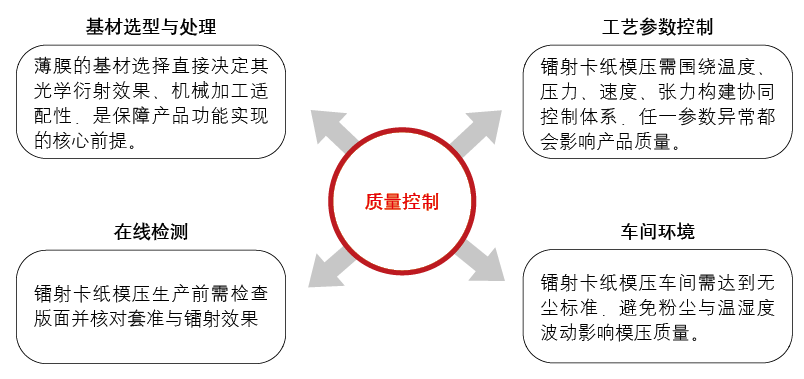
Figura 2 Pontos-chave para controle de qualidade no processo de moldagem de papel para cartão a laser holográfico
01/ Seleção e tratamento do substrato
Atualmente, a maior parte do papelão a laser no mercado usa filme BOPET (poliéster orientado biaxialmente) como filme base. Comparado ao filme BOPP (polipropileno orientado biaxialmente), o BOPET tem uma densidade relativamente maior e oferece excelente resistência química, resistência ao calor, resistência à abrasão, resistência à umidade e água e adaptabilidade para processamento secundário. Como os filmes BOPET possuem alta adsorção na superfície, deve-se prestar atenção à poeira e outras impurezas durante o armazenamento. Além disso, para evitar que o filme se deforme devido à temperatura ambiente, a temperatura e a umidade durante o armazenamento no armazém devem ser moderadas.
A qualidade do revestimento do filme afeta diretamente a qualidade e o efeito após a moldagem, portanto, durante o processo de revestimento, a espessura do revestimento deve ser controlada adequadamente em 2 ~ 3 μm. O rolo anilox de cerâmica comumente usado tem uma contagem de malha de 150 mesh, um orifício em forma de favo de mel de 60 graus e lados em formato de U-; Se estiver usando rolos anilox de metal, a contagem de malha deve ser de 150~160 mesh, e a quantidade seca de revestimento deve ser controlada dentro da faixa de 1,0~2,0g/㎡ quando o conteúdo sólido do material líquido for 16%. Entre eles, os rolos anilox metálicos têm vantagens como baixos custos iniciais de aquisição, ciclos de processamento curtos e manutenção conveniente, mas sua resistência ao desgaste, precisão de impressão, resistência à corrosão e estabilidade térmica são relativamente fracas; Os rolos anilox cerâmicos se destacam pela resistência ao desgaste, precisão de transferência de tinta, resistência à corrosão e estabilidade-de longo prazo, tornando-os adequados para cenários de impressão fina-de alta velocidade. No entanto, eles apresentam desvantagens, como altos custos iniciais de aquisição e longos ciclos de processamento.
02/ Controle de parâmetros de processo
Durante o processo de moldagem, estão envolvidos fatores de produção como temperatura, tensão, pressão e velocidade, cada um dos quais tem um impacto decisivo na qualidade do filme acabado. Portanto, durante a produção, ajustes finos devem ser feitos de acordo com as condições reais de produção, com faixa de ajuste mostrada na Tabela 1.
Tabela 1 Tabela de parâmetros do processo de moldagem
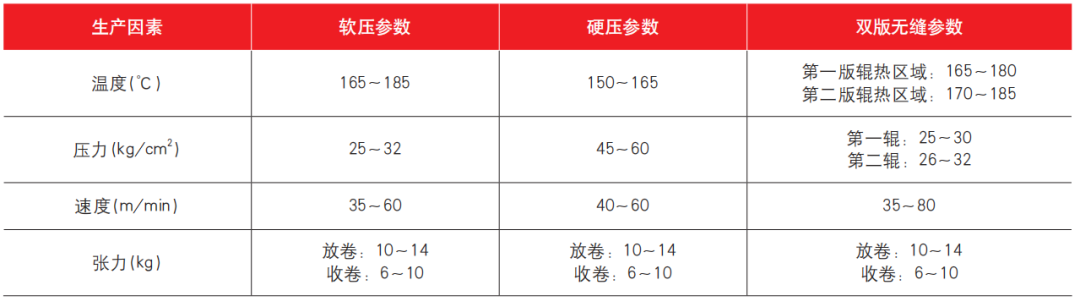
Para o processo de moldagem holográfica, temperatura, velocidade, pressão e tensão não são parâmetros independentes, mas sim um "sistema de controle colaborativo" formado em torno da replicação precisa de micro-nanoestruturas, garantindo a operação estável do filme e equilibrando a eficiência da produção. Qualquer ajuste ou alteração em qualquer parâmetro irá desencadear alterações correspondentes em outros parâmetros. Temperaturas excessivas podem causar fraturas no revestimento, queima de placas e queimaduras, resultando em efeitos gráficos e de texto de laser desfocados; Se a temperatura for muito baixa e o ponto de amolecimento da resina não for alcançado, o revestimento não amolecerá, a transferência da micro-nanoestrutura será incompleta e o efeito do laser será fraco. A pressão excessiva causa deformação do filme e danos ao rolo da placa; Se a pressão for muito baixa, a imagem e o texto poderão não ser totalmente impressos. Se a velocidade for muito rápida, poderá causar imagens e textos borrados, aderência da placa ou emaranhamento do filme; Se a velocidade for muito lenta, o filme se deformará devido ao calor, descolorirá e reduzirá a resistência ao desgaste. A tensão excessiva causa deformação do filme, redução das propriedades físicas e até mesmo rompimento do vergalhão; Se a tensão for muito baixa, o filme deslizará e enrugará, afetando diretamente o efeito do laser. Portanto, estes quatro fatores juntos determinam a eficácia do “controle de fechamento de filme”.
03/ Teste on-line
Antes da produção da moldagem, o gerente da máquina, o IPQC e a equipe técnica devem realizar auto-inspeção, inspeção mútua e inspeções de patrulha. Antes de ligar a máquina, certifique-se de que a superfície do rolo da placa esteja livre de corpos estranhos; Após ligar, um pedaço de filme laser moldado deve ser removido, posicionado e registrado na placa de filme, e o efeito do laser holográfico deve ser verificado para garantir que atende aos requisitos do cliente. Se ocorrerem desvios, a velocidade e a tensão devem ser ajustadas imediatamente para evitar o desgaste do filme. A produção só poderá prosseguir após a confirmação de que não há problemas.
Durante o processo de produção da máquina de moldagem, um estroboscópio deve ser usado a cada 10 a 15 minutos para verificar ou diminuir a velocidade para verificar a qualidade do produto. Para produtos-de formato completo, concentre-se em inspecionar a qualidade da aparência para verificar problemas como vazamento de pressão ou manchas brancas; Para posicionar produtos, atenção especial deve ser dada à deformação do filme. Se algum problema for encontrado, os ajustes deverão ser feitos imediatamente. Após cada troca de rolo, o rolo da placa deve ser limpo para evitar que a poeira caia e cause defeitos de moldagem.
04/ Ambiente da oficina
Durante a operação em alta-velocidade, o filme absorve partículas de poeira e umidade do ambiente circundante, o que afeta indiretamente a qualidade da moldagem. Para garantir que o ambiente de produção atenda aos padrões-isentos de poeira e pó-, os funcionários devem primeiro passar pelo chuveiro de ar antes de entrar na oficina para remover a poeira de seus corpos. Grandes flutuações de temperatura e umidade podem causar deformação do filme ou até mesmo alterar propriedades internas. Portanto, a oficina de moldagem deve manter um ambiente de trabalho relativamente estável, com temperatura de 20 a 25 graus e umidade de 55% a 65%.
Problemas comuns de qualidade e soluções em processos de moldagem de papel de cartão a laser holográfico
O processo de moldagem de papel de cartão a laser holográfico é afetado por vários fatores, como propriedades do material, parâmetros do equipamento e condições ambientais, resultando em defeitos de qualidade. Com base nas condições reais de produção, são resumidas as causas, características e soluções direcionadas para quatro tipos de problemas essenciais de qualidade, equilibrando praticidade e operabilidade.
01/ O texto holográfico e as informações da imagem geralmente ficam borrados
As imagens e o texto finalizados carecem de textura clara, faltam efeitos 3D e sensação tri{1}}dimensional e, sob microscópios-de alta potência, estruturas micro/nano podem não ser totalmente preenchidas. Esses defeitos são causados principalmente por quatro fatores principais:
(1) Temperatura insuficiente. O revestimento não atingiu a temperatura de amolecimento, tem baixa fluidez e não consegue preencher a microestrutura profunda da placa laser.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Velocidade muito rápida. O tempo de contato entre o filme e a placa de laser é <0,08s, e a micro{3}}nano estrutura se desprende antes que o preenchimento seja concluído.
(4) Contaminação por mofo. A estrutura micro-nano da placa de laser é bloqueada por poeira e precipitados de filme, impossibilitando a transferência de imagens e texto.
São necessárias medidas precisas para abordar as causas acima:
(1) Aumente adequadamente a temperatura do rolo da placa para obter alto fluxo no revestimento do filme base, garantindo o preenchimento total da microestrutura profunda da placa laser.
(2) Aumente a pressão entre os rolos da placa para imprimir totalmente as informações gráficas da placa a laser no filme base com força motriz suficiente, especialmente adequada para gráficos 3D e texto com profundidade> 0,5 μm.
(3) Reduza as velocidades de desenrolamento e rebobinamento, estenda o tempo de contato entre o filme base e os rolos da placa e garanta a replicação completa de micro- e nanoestruturas.
(4) Antes de laminar, inspecione minuciosamente a placa laser para garantir que não haja omissões e imagens e textos nítidos. Limpe a superfície imediatamente para remover poeira e depósitos, evitando bloqueios estruturais.
02/ Imagens e textos parcialmente incompletos
O fenômeno de produtos acabados que apresentam faixas fixas horizontais e verticais ou gráficos ausentes nas áreas das bordas, enquanto outras áreas permanecem normais, é causado principalmente por quatro fatores principais:
(1) Condição anormal do rolo de pressão, manifestada como uma protuberância no meio do rolo, causando espaços em branco laterais ou um desvio de paralelismo esquerdo-direito superior a 0,02 mm, resultando em contato irregular da laminação.
(2) Controle de temperatura inadequado, com desvio de temperatura axial do rolo de pressão superior a 3 graus, amolecimento insuficiente do filme em áreas de baixa-temperatura, incapaz de transferir totalmente gráficos e texto.
(3) Desgaste do molde: micro{1}}nanoestruturas locais da placa de laser se desgastam devido à laminação-de longo prazo, afetando a precisão da replicação de gráficos e textos.
(4) Desequilíbrio no ajuste da tensão, tensão insuficiente nas bordas do filme largo, causando falha local de falsa pressão.
Para resolver as causas acima, os seguintes procedimentos devem ser seguidos: Primeiro, inspecione o painel do laser para confirmar quaisquer impressões faltantes ou desgaste local e limpe imediatamente todas as manchas encontradas; Em seguida, verifique o nivelamento dos rolos de pressão, verifique se há defeitos de protuberância e, simultaneamente, verifique a condução da temperatura dos rolos de pressão e o estado operacional do sistema de transmissão para garantir a uniformidade da temperatura e a estabilidade do equipamento; Se nenhuma anormalidade for encontrada após a inspeção acima, será determinado que o corpo do rolo de pressão está desgastado e deformado, e o rolo de pressão deve ser substituído imediatamente para restaurar a precisão da prensagem e resolver o problema de gráficos e texto ausentes.
03/ Alongamento e deformação gráfica
As diferenças dimensionais entre as imagens e o texto do filme a laser acabado e as dimensões do projeto, e o aumento observado no período de micro-textura sob alta ampliação, são causados principalmente por três fatores principais:
(1) Controle excessivo de tensão. A tensão longitudinal ultrapassa o limite elástico do filme, causando estiramento e deformação do filme, o que por sua vez altera as dimensões do texto gráfico.
(2) A configuração de temperatura está muito alta. Por exemplo, quando a temperatura de processamento do filme PET excede 230 graus, o filme fica excessivamente amolecido, fazendo com que as cadeias moleculares se estiquem sob forças externas, resultando em dimensões gráficas e de micro{3}}textura anormais.
(3) Desequilíbrio na correspondência de velocidade. A velocidade de enrolamento é superior à velocidade do filme, criando uma força de tração no filme, causando estiramento longitudinal e resultando em desvios dimensionais entre as imagens e os textos.
Para abordar as causas acima, podem ser tomadas as seguintes medidas específicas:
(1) Reduza a tensão longitudinal durante o processamento do filme, garantindo que o valor da tensão seja mantido dentro da faixa limite elástica do filme para evitar deformação gráfica causada por estiramento excessivo.
(2) Abaixe adequadamente a temperatura do rolo de pressão; por exemplo, a temperatura de processamento do filme PET deve ser mantida abaixo de 230 graus para evitar o amolecimento excessivo do filme e o estiramento da cadeia molecular.
(3) Ajuste as velocidades de enrolamento e desenrolamento para garantir que a velocidade de enrolamento corresponda à velocidade de deslocamento do filme, elimine a tensão causada pelas diferenças de velocidade, evite o estiramento longitudinal do filme e garanta a precisão dimensional do gráfico e do texto.
04/ Desalinhamento de texto e imagens
O desalinhamento entre informações gráficas e de texto holográficas e outras marcações de filme, aninhamento impreciso ou desalinhamento entre camadas de holografia multi-cor surgem principalmente de três tipos de problemas:
(1) Desalinhamento do filme. A tensão instável causa força desigual no filme ou desvios no paralelismo do rolo de pressão, o que pode causar desvio lateral do filme e causar desalinhamento gráfico.
(2) Desvio de posicionamento do molde. Se a placa do laser e o rolo de pressão estiverem mal colados, a placa do laser estará sujeita a mudanças de posição durante o processo de moldagem, resultando em posicionamento impreciso de imagem e texto.
(3) Flutuações de velocidade. A velocidade do filme oscila entre rápida e lenta, interrompendo a sincronização vertical da supressão de texto e imagem, causando desalinhamento.
Para abordar as razões acima, é necessário primeiro comparar o filme com as amostras para medir com precisão o desvio e, em seguida, implementar medidas específicas:
(1) Se for um desvio lateral, ajuste a estabilidade da velocidade do filme para eliminar o impacto das flutuações de velocidade, ao mesmo tempo que otimiza a temperatura do rolo para ajudar a melhorar o desalinhamento do filme.
(2) Se for um desvio longitudinal, concentre-se em ajustar a tensão do filme para garantir a estabilidade da tensão e evitar o desalinhamento longitudinal causado por flutuações de tensão.
(3) Se o desvio de posicionamento do molde for o caso, re-repare o ajuste entre a placa de laser e o rolo de pressão, corrija o paralelismo do rolo e resolva o problema de posicionamento impreciso na fonte, garantindo a precisão do processo de agrupamento gráfico holográfico.
Resumo e Perspectiva
No futuro, o processo de moldagem de papel de cartão a laser holográfico pode alcançar avanços em materiais, processos e proteção ambiental: no lado material, desenvolver e usar substratos mais renováveis e biodegradáveis, desenvolver filmes finos e de alta{0}}resistência e melhorar sua compatibilidade com processos de moldagem; Otimize rolos moldados e equipamentos de alta{1}}velocidade e{2}}largura no processo para melhorar a eficiência da produção em-grande escala; Para proteção ambiental, são usados revestimentos à base-de água, revestimentos de cura UV-LED e outros materiais com baixas emissões de COV. Esta tecnologia, que integra ótica, materiais e arte gráfica, evoluiu ao longo de um caminho que não só traz inovação visual e progresso industrial, mas também enriquece as dimensões da percepção humana e da expressão do mundo de uma forma única.
Ao explorar as possibilidades dos processos holográficos de moldagem de papel para cartões a laser, este artigo apenas aborda a superfície deste vasto campo, e deve-se reconhecer que a pesquisa atual ainda tem limitações. Quer se trate de avanços na ciência dos materiais, do aprofundamento de processos ecológicos ou da integração perfeita com sistemas digitais inteligentes, todos exigem uma exploração mais profunda e interdisciplinar.