


A eficiência de produção de carimbo quente para caixas de tira de cigarro "Yuxi (Hard)" disparou, mas esses segredos estão ocultos!
A tecnologia de estampagem a quente é amplamente utilizada na indústria de impressão de embalagens, mas em alguns campos de impressão especiais, especialmente no campo de embalagem do tabaco, a proporção de aplicação da tecnologia de estampagem a quente é maior. O posicionamento da tecnologia de carimbos a quente é desenvolvido com base na tecnologia tradicional de estampagem a quente não equidistante. Ele usa o controle de verificação de posicionamento do cursor e o controle do eixo de etapa para definir a distância de salto para obter o posicionamento do padrão de alumínio e a posição da placa de estampagem a quente, permitindo que o alumínio holográfico complete o posicionamento a quente estampando em condições de prensagem quente. A distância do cursor de posicionamento para o alumínio da estampagem a quente de posicionamento holográfico deve ser considerada e calculada de forma abrangente com base em vários fatores, como o método de layout, o número de placas e o número de pontos de carimbo quente do produto impresso, a fim de garantir que ele possa atender aos requisitos de uniforme de estampamento quente.
De um modo geral, o processo de carimbação quente com vários pontos de vários pontos, que a distância entre os pontos de carimbo quente é equidistante. Em situações não equidistantes, o padrão de carimbo quente de posicionamento não pode ser posicionado corretamente, ou pode causar consumo adicional de alumínio eletroplinado. A solução geral é aumentar o número de passes de carimbio quente de posicionamento e dividi -los em dois ou mais carimbos quentes para alcançar. No entanto, isso inevitavelmente levará a um aumento nos processos de produção e nos custos de produção, resultando em menor eficiência da produção.
Para melhorar a eficiência da estampagem a quente, as empresas de impressão geralmente adotam o método de emenda múltipla simultaneamente quando posições específicas de estampagem a quente na embalagem de cigarros, isto é, para obter a mesma operação de estampagem a quente e gráfica e textual em vários pacotes de uma só vez, comumente conhecida como "carimbo a quente de múltiplas splicing". O layout da caixa de tira de quatro splicings é mostrado na Figura 1. A estampagem a quente com várias emenda pode melhorar bastante a eficiência da estampagem a quente sob a condição de que o tamanho e o espaçamento do texto e da imagem necessários sejam completamente consistentes e a etapa de salto de carimbo quente é estável; Além disso, no nível atual da tecnologia, é necessário alinhar os gráficos e o texto anti-confidência no alumínio eletroplinado com os gráficos e o texto impressos no papel de impressão ao executar estampagem quente com várias emenda, e o método de alinhamento geralmente usa a detecção de cursor.
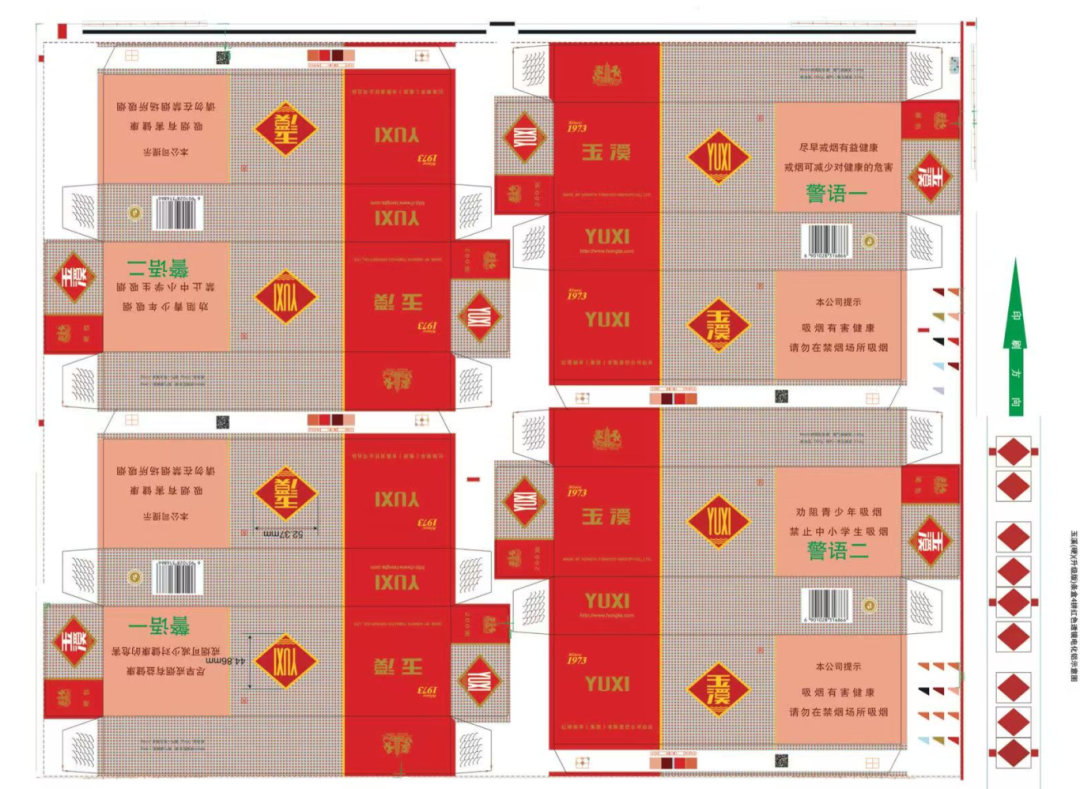
Figura 1 Layout da caixa de quatro peças
Análise do problema de registro de carimbo quente
No entanto, ao realizar estampagem quente com várias pacote para embalagens de tira de cigarro, assumindo que o mesmo rótulo precisa ser carimbado a quente na frente e na parte traseira de cada caixa de tira para estampagem a quente n-pacote, é necessário um total de rótulos de alumínio anti-concorrência de 2N. Se o espaçamento entre cada etiqueta nas mesmas caixas de tira adjacente for consistente e o espaçamento entre os rótulos anti-contracadense no alumínio for definido como um valor fixo, a estampagem quente contínua poderá ser alcançada em etapas seqüenciais; No entanto, na produção real, o espaçamento entre dois rótulos na mesma caixa de tira é consistente. No entanto, devido à presença de áreas de corte entre as caixas de tira adjacentes, o espaçamento entre o segundo rótulo na primeira caixa de tira e o primeiro rótulo na segunda caixa de tira será maior que o espaçamento entre dois rótulos em qualquer caixa de tira. Em outras palavras, o espaçamento entre os rótulos 2N que são carimbados a quente simultaneamente é inconsistente. Se o espaçamento entre os rótulos anti-assaltos na folha de alumínio ainda estiver definido como um valor fixo, haverá um problema de alinhamento impreciso dos padrões subsequentes de etiquetas de carimbo quente.
A abordagem tradicional de "um identificador corresponde a um cursor" requer um processo adicional de definir o cursor, o que aumenta os custos de produção. Além disso, o uso desse método de registro e carimbo quente requer a detecção de um cursor fixo específico para cada registro, o que também aumenta os custos de uso; Em segundo lugar, esses métodos de registro podem usar apenas o método de detecção após estampagem a quente, ou seja, após concluir o estampamento a quente, digitalizar e detectar o desvio de posição do padrão de identificação no produto para determinar se o erro está dentro do intervalo. Se o desvio do padrão de posicionamento for muito grande, ele precisará ser ajustado, que possui um atraso significativo; Ao mesmo tempo, se os rótulos anti-assaltos no filme de alumínio forem dispostos completamente em correspondência com as posições e intervalos das peças para serem pressionados a quente no papel de impressão, ele pode realmente ser facilmente alinhado durante o estampamento quente. Uma única carimbo quente requer apenas definir e ler o cursor em sequência, mas aumenta muito a dificuldade da produção de filmes de alumínio. Devido ao grande espaçamento entre os rótulos anti-assalto, isso causará grande desperdício de materiais de alumínio e a distância do salto de filme de alumínio por unidade de tempo durante o processo de estampagem a quente aumentará bastante, o que também é um grande teste para a estabilidade do processo e a vida útil do equipamento.
Para resolver os problemas acima e atender ao requisito especial do posicionamento único de carimbação a quente de padrões não equidistantes no processo de estampagem a quente com várias emenda, é necessário fazer melhorias técnicas especiais no arranjo, espaçamento e cursor de registro de rótulos anti-controladores no filme de alumínio que pode obter um carimbo simultâneo. Portanto, após uma consideração abrangente, é adotada uma solução de tecnologia de carimbos de carimbo que atende a vários padrões não equidistantes.
Determine o número de emendas para uma única estampagem quente e a posição e espaçamento dos ícones de estampagem quente no papel de impressão
Com base no comprimento longitudinal da emenda única, determine o número de placas de emenda longitudinais para uma única estampagem quente da máquina de carimbo quente de mesa, ou seja, divida o comprimento longitudinal da placa de estampagem a quente de mesa por sinais longitudinais de uma única quantidade de papel de splicing, e o resultado é o número de sinais longitudinais de queda de placas de caça) para um único splicing de toques de quente, e o número é o que é o número de sinais longitudinais de sepultura "placas de caça"
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 e o valor é constante em L2.
O cenário de filme de alumínio envolve as três etapas a seguir:
(1) A Figura 2 é um diagrama esquemático da estrutura de distribuição do óxido de alumínio; A Figura 3 é um diagrama esquemático da separação de rótulos anti-assassinatos em uma caixa de tira de um lado e um filme de alumínio eletroplinado; A Figura 4 é um diagrama esquemático da sobreposição entre o padrão de estampagem a quente da caixa de quatro peças e a marca de assassinato no filme de alumínio.
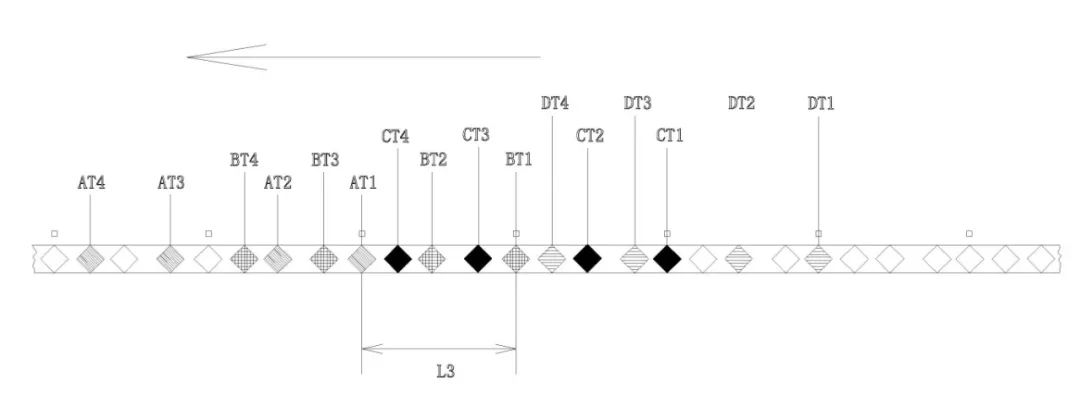
Figura 2 Diagrama esquemático da estrutura de distribuição do óxido de alumínio
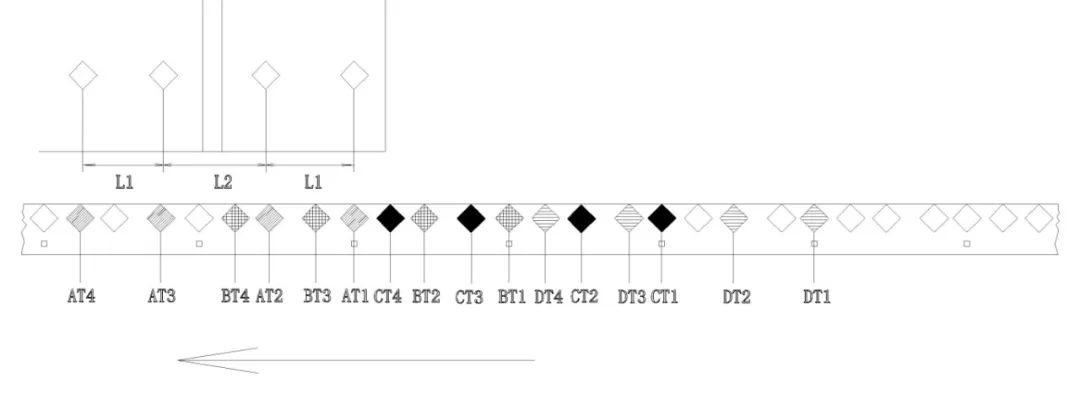
Figura 3 Diagrama esquemático da separação de etiquetas anti-assaltos na caixa de tira de um lado e no filme de alumínio
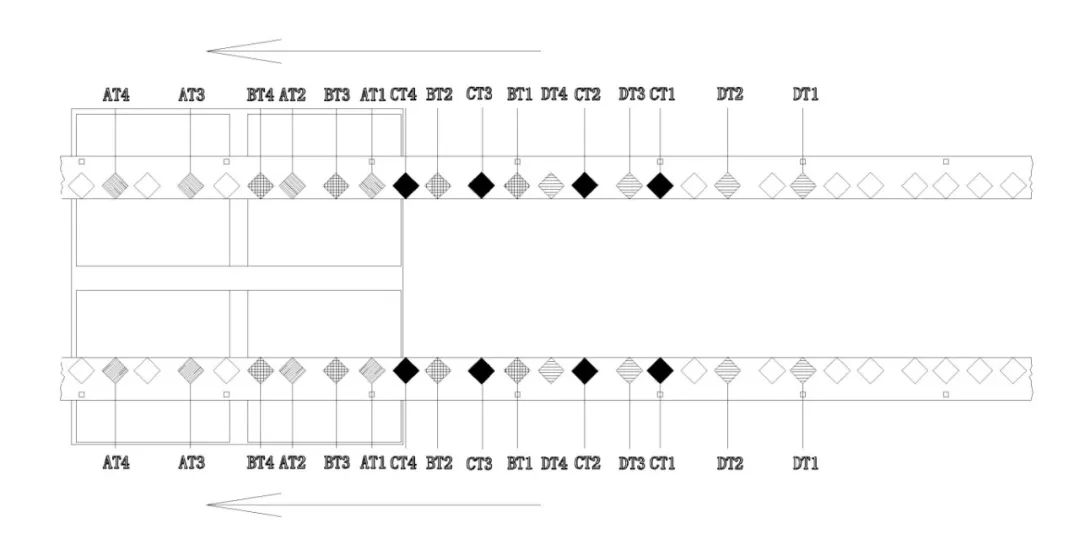
Figura 4 Diagrama esquemático da sobreposição entre o padrão de estampagem quente da caixa de tira de quatro peças e o logotipo da folha de alumínio
(2) marque a primeira marca de estampagem a quente no primeiro papel de impressão como AT1, a segunda marca de estampagem a quente como AT2, e assim por diante, com a enésima marca de estampagem quente como ATN; Marque a primeira marca de estampagem quente no segundo papel de impressão como BT1, a segunda marca de estampagem quente como BT2, e assim por diante, com a enésima marca de estampagem quente como BTN; Em seguida, seguindo esse padrão, continue definindo a primeira marca de estampagem quente no terceiro papel de impressão como CT1, a segunda marca de estampagem quente como CT2 e assim por diante, com a enésima marca de estampagem quente como CTN; Marque a primeira marca de estampagem quente no quarto papel de impressão como DT1, a segunda marca de estampagem quente como DT1 e assim por diante. Marque a enésima marca de estampagem quente como DTN e repita esse processo.
(3) As configurações de localização específicas são as seguintes: Primeiro, determine o primeiro cursor de posicionamento a ser digitalizado para a primeira estampagem quente no filme de alumínio eletrificado e definir a marca de carimbo quente anti-assédio at1 em sua posição correspondente. Em seguida, defina a marca de estampagem a quente anti-assaltando o AT2 no intervalo L1, a marca de estampagem a quente anti-assalto AT3 no intervalo L2 e a marca de carimbo quente anti-assassinato at4 no intervalo L1; A primeira estampagem quente realizada com base no primeiro cursor de posicionamento pode concluir a estampagem quente de folhas de papel impressas numeradas; Seguindo o padrão de definir marcas de estampagem a quente anti-controlagem para a primeira estampagem quente, continue definindo o cursor de carimbos a quente anti-controlagem BT1, BT2, BT3, BT4 para a segunda estampagem quente e repita esse processo.
Ao trabalhar, o primeiro cursor de posicionamento é digitalizado durante o primeiro processo de estampagem quente e as etiquetas AT1, AT2, ATN e 2N anti-assédio, são estampadas a quente nos primeiros e segundos documentos de impressão, de acordo com o espaçamento fixo definido. Em seguida, o filme de alumínio é movido para a frente uma distância específica L3 para mover o segundo cursor de posicionamento para a posição "Primeiro cursor de posicionamento", que é o ponto de estampagem quente inicial. Da mesma forma, os rótulos subsequentes anti-assassinatos são estampados a quente nos papéis de impressão terceira e quarta de acordo com o espaçamento fixo, e um processo uniforme e estável de salto contínuo e estampagem a quente é realizado durante esse processo.
Múltiplos padrões não equidistantes de uma só vez
Projeto e produção de posicionamento de papelão quente
O espaçamento entre a primeira e a segunda marcas de carimbo quente em cada papel de impressão é definido como l 1=135.9 mm, e o espaçamento entre a primeira e a segunda marcas de carimbo quente no primeiro e o segundo papel é definido como l 2=159 mm. O layout é determinado como "estampagem quente de quatro peças".
Conforme mostrado nas Figuras 2, 3 e 4, a primeira estampagem quente realizada com a digitalização do primeiro cursor de posicionamento pode completar a estampagem quente de duas verticais e todas as quatro folhas de papel impressas. O segundo cursor de posicionamento digitalizado durante a segunda estampagem quente é definido a uma distância de L 3=240 mm do primeiro cursor de posicionamento. Durante o processo de salto uniforme e estável e estampagem a quente, exceto a primeira, terceira e quinta marcas anti-assalto que podem ser perdidas no início da estampagem a quente, as marcas anti-assalto podem ser sequencialmente e intermitentemente carimbadas, reduzindo bastante o filme de alumínio. O diagrama esquemático da folha de alumínio é mostrado na Figura 5.
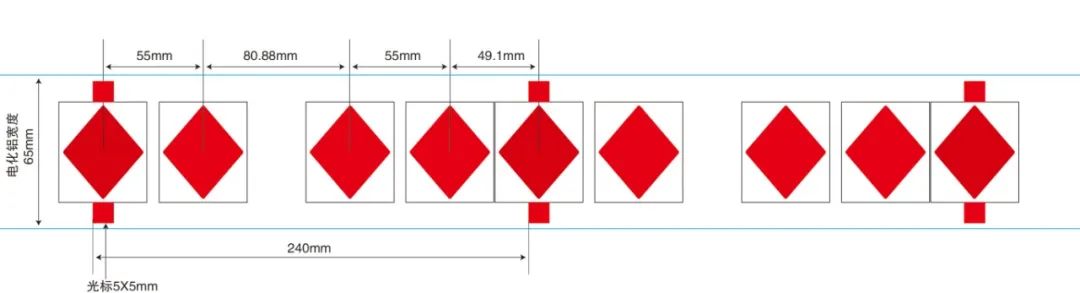
Figura 5 Diagrama esquemático da versão atualizada da caixa de tira Yuxi (dura) com 4 alumínio eletroplinado da lente vermelha
Exemplos de aplicação
Conforme mostrado nas Figuras 2, 3 e 4, pegando a versão atualizada da caixa de tira "Yuxi (Hard)" (pacote 4) como exemplo, uma única caixa de tira de embalagem é de forma retangular e dobrada em uma caixa retangular. Durante o processo de produção, as marcas anti-assaltos a laser AT1 e AT2 precisam ser estampadas a quente nas posições de marca registrada nas laterais dianteiras e traseiras da caixa de tira de embalagem dobrada, respectivamente. Ou seja, o estampamento a quente é realizado na superfície plana do papel retangular desdobrado. As marcas anti-assalto correspondentes definidas no filme convencional de alumínio são organizadas igualmente. Se a distância entre essas duas posições de estampagem a quente na caixa de tira for constante, várias marcas anti-assaltos podem ser definidas igualmente dentro da distância constante correspondente no filme de alumínio. Dessa forma, durante o estampamento a quente, várias marcas anti-assaltos podem ser definidas igualmente no filme de alumínio. Os rótulos anti-contracadense no filme são carimbados a quente, um a um nas posições de carimbos quentes na caixa de tira, que podem obter estampagem a quente de alta velocidade e maximizar a economia de filme de alumínio.
No entanto, devido aos requisitos do processo de produção, a caixa de tira de embalagem usa papelão para impressão de gravura durante a produção e, após o corte grande de folhas, são realizados estampagem a quente, gravação e corte de matriz. Portanto, o processo de layout requer deixar uma posição de faca de sucção. Isso resulta na distância L2 entre as posições de estampagem quente das marcas anti-contracentador adjacente AT1 e AT2 nos padrões de duas caixas de tira conectados, sendo maiores que a distância L1 entre as duas posições de estampagem quente na mesma caixa de tira. Como resultado, as marcas anti-assalto no filme de alumínio não podem ser organizadas igualmente. Seja com estampagem quente contínua ou estampagem quente única de acordo com a posição de carimbo quente na caixa de tira, causará muito desperdício de filme de alumínio. A transformação técnica de todo o equipamento de produção levará à produção de todo o conjunto. O custo é muito alto.
Para esse fim, o produto adota o padrão não equidistante de vários pontos, incluindo a tecnologia de carimbos quentes, incluindo redesenho e produção de parâmetros, como o layout da caixa de papel de embalagem, o cursor de posicionamento correspondente e as configurações da marca anti-concordância no folhas de alumínio e a distância de salto da fail de alumínio. O diagrama esquemático do salto de alumínio do produto é mostrado na Figura 6. Através da verificação da produção em massa, essa tecnologia fez alterações mínimas no processo de produção original e alcançou o posicionamento único e o carimbo quente de splicing múltiplo, vários pontos e padrões não equidistantes com base em minimizar o resíduo de alumínio eletrolítico. O posicionamento holográfico é preciso, a continuidade da produção é boa e a eficiência da produção é alta.
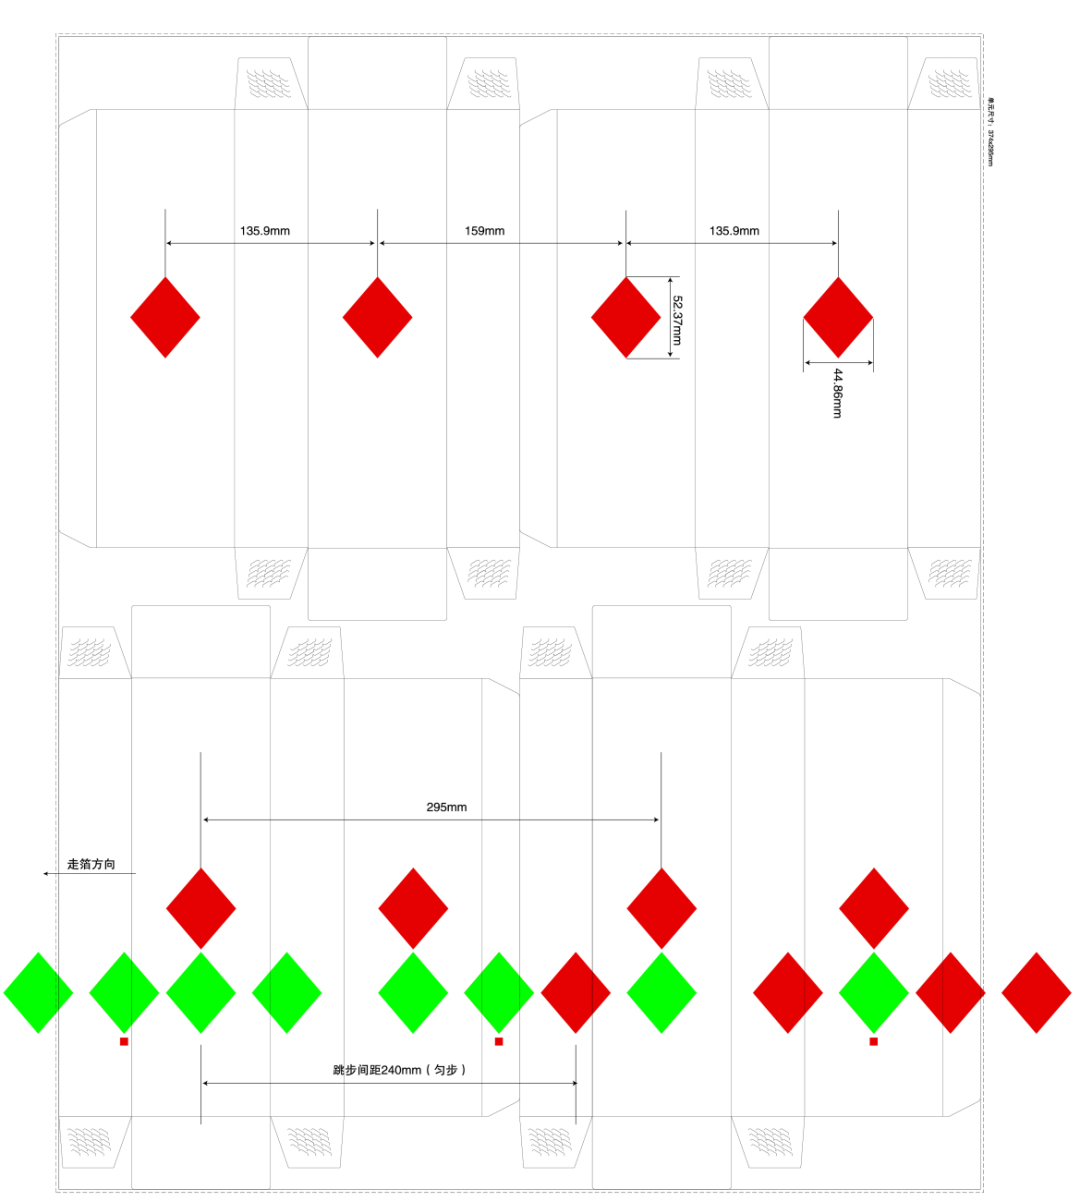
Figura 6 Diagrama esquemático de separação de eletrólise de alumínio
Em resumo, através do cálculo e pesquisa da distância do cursor de posicionamento para folha de alumínio de carimbo que posicionamento único plano e não equidistante, foi encontrado o método de distância e disposição corretos do cursor. Uma folha de alumínio de estampagem a quente de posicionamento especializada foi produzida e testada em um equipamento de carimbo quente plano e não equidistante, e foram identificadas técnicas, parâmetros e métodos de controle correspondentes. Após o teste, verificou-se que o padrão de estampagem a quente de posicionamento único plano e não equidistante está posicionado com precisão, com um desvio de padrão menor ou igual a 0,2 mm; Não há defeitos de areia, pontos de bolhas ou fenômenos de graduação na estampagem quente.
Este método resolve efetivamente o problema técnico do processo de estampagem quente e não equidistante e não equidistante e reta e realiza a produção em massa de uma tecnologia de estampagem a quente de posicionamento único não equidistante de vários pontos (alumínio eletroquímico de posicionamento de posicionamento de gato de gato (hard) a tecnologia de posicionamento de posicionamento de posicionamento 4-Pack 4-Pack. Comparado com o processo de estampagem a quente de duas vezes, sua eficiência de produção foi aprimorada quase duas vezes.