


A taxa de defeitos caiu cerca de 60% e existe, na verdade, uma nova solução para impressão dupla em maços de cigarros!
Na produção de maços de cigarros, não é necessário apenas um artesanato requintado, mas também requisitos de qualidade muito rigorosos, dos quais a precisão da sobreimpressão é um dos principais indicadores para medir a qualidade de impressão dos maços de cigarros. Atualmente, a produção doméstica de gravuras de maços de cigarros geralmente adota o sistema de registro automático de digitalização fotoelétrica (doravante denominado "acompanhamento tradicional-"), cujo princípio é digitalizar a borda do padrão de impressão ou uma linha de marca cruzada específica e realimentar o sinal para ajustar a fase do rolo da placa.
No entanto, ainda existem muitos pontos problemáticos na produção real de maços de cigarros multi-marcas, de pequenos-lotes e de troca{2}}rápida: o design dos maços de cigarros de marcas diferentes é muito diferente, e a sequência de cores da impressão sobreposta, a circunferência do rolo e o layout são diferentes; Substratos amplamente utilizados, como papelão prateado de transferência e papelão a laser, têm características de superfície complexas, como alta reflexão e camada irregular de revestimento de alumínio. Esses fatores muitas vezes tornam difícil para os sistemas de benchmarking tradicionais alcançarem um rastreamento estável, causando execuções de sobreimposição periódicas ou aleatórias e, em casos graves, o erro de sobreimposição pode atingir mais de ± 0,15 mm (conforme mostrado na marca de sobreimposição apontada pela seta na Figura 1), excedendo em muito os padrões de controle interno das empresas (geralmente menor ou igual a ± 0,10 mm), resultando em um grande número de produtos de sucata e tempo de inatividade e tempo de depuração. Para resolver este problema, é urgentemente necessário um esquema de referência de sobreimpressão estável que não seja perturbado pelo padrão de layout e pela superfície do substrato.
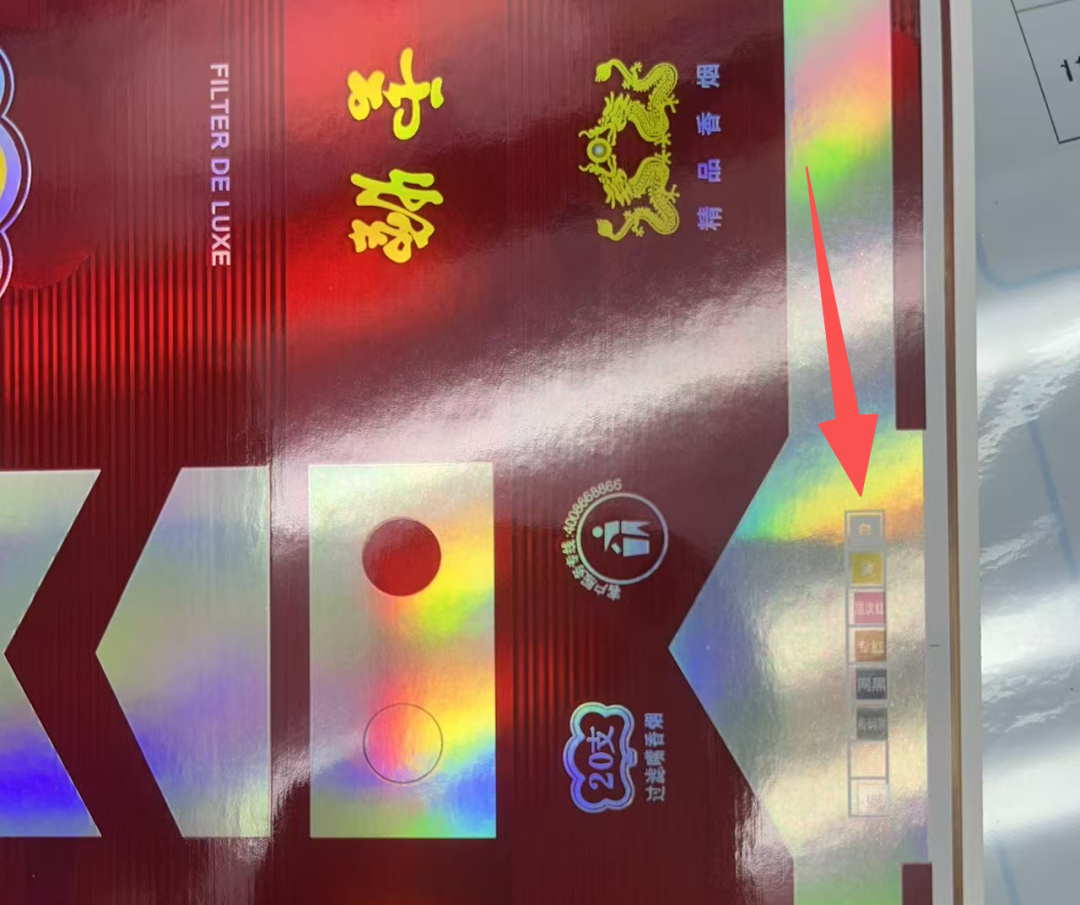 Figura 1 Produto sobreimpresso antes da melhoria
Análise dos principais fatores que afetam a estabilidade da impressão sobreposta
A sobreimposição imprecisa é um problema sistêmico, enraizado no equilíbrio dinâmico do processo de impressão, e os três fatores a seguir são particularmente críticos.
01/ Transferir o impacto das flutuações de tensão de impressão em papelão prateado
A tensão é a “tábua de salvação” das máquinas de rotogravura e tem um impacto decisivo na sobreimpressão.
(1) Influência das propriedades do material: o papelão prateado de transferência tem alta rigidez e forte higroscopicidade, e é propenso a ligeira expansão e contração durante o processo de secagem. Se a tensão entre o desenrolamento, o enrolamento e a unidade for definida incorretamente ou flutuar, isso levará diretamente à alteração do comprimento do trajeto do papel e causará uma impressão sobreposta longitudinal imprecisa.
(2) Requisitos de correspondência de tensão: O gradiente de tensão entre cada unidade de impressão deve ser correspondido com precisão. Se a tensão for muito pequena, o papel ficará solto e fácil de deslizar horizontalmente; Tensão excessiva, estiramento do papel e retração após a secagem levarão a uma impressão sobreposta imprecisa. Para impressão de rotogravura multi-colorida, a velocidade de resposta e a estabilidade do sistema de tensão são cruciais.
02/ Precisão e condição dos rolos da chapa de impressão
O rolo da chapa de impressão é o portador da transferência de gráficos e textos, e sua própria qualidade afeta diretamente a precisão da impressão sobreposta.
(1) Excentricidade radial e equilíbrio dinâmico: Se a excentricidade radial do novo rolo ou do rolo de placa reparado exceder o padrão (geralmente exigido como menor ou igual a 0,02 mm) ou o equilíbrio dinâmico não for bom, a vibração periódica ocorrerá em alta velocidade de 250m/min, que será diretamente convertida em erro de sobreimpressão periódica.
(2) Instalação do rolo de placa e expansão térmica: A instalação não está centralizada, o rasgo de chaveta está desgastado ou a expansão térmica do rolo de placa é irregular devido à geração de calor por fricção na impressão contínua, o que alterará a circunferência efetiva do rolo de placa e afetará a precisão do registro longitudinal, e esse efeito se acumulará gradualmente com o tempo de execução.
03/ Qualidade de impressão e impacto no reconhecimento das marcas
O marcador do método tradicional é impresso diretamente no substrato, e sua qualidade é o “olho” do sistema de registro.
(1) Efeito de impressão: Em papelão prateado, a adesão da tinta e a velocidade de secagem afetarão a clareza da borda do marcador. Se a marcação for fantasma, fofa ou suja, o olho fotoelétrico não consegue capturar de forma estável, resultando em correções frequentes ou até mesmo mau funcionamento do sistema.
(2) Interferência de posição: se o marcador estiver localizado em uma área com gráficos complexos ou forte reflexão, a interferência de fundo reduzirá bastante a relação sinal-para{2}}ruído e tornará o rastreamento instável.
Solução inovadora de "acompanhamento-de impressão sobreposta"
A ideia central deste esquema é transferir a marca de referência de registro, ou seja, o "marcador", do substrato para um conjunto de discos mecânicos independentes e de alta{0}}precisão, conforme mostrado na Figura 2, de modo a evitar completamente a interferência do estado da superfície do material do substrato e do padrão de impressão.
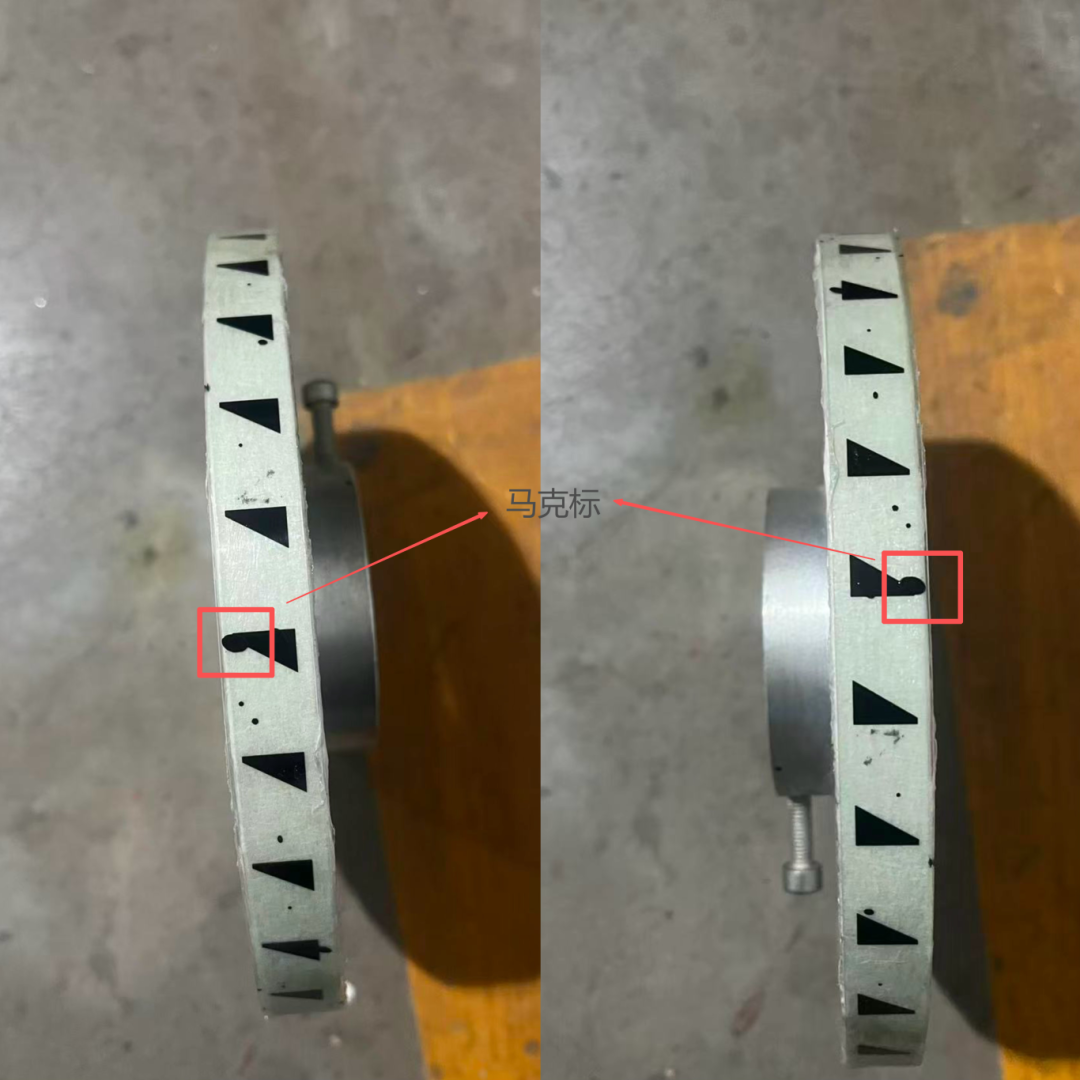 Fig. 2 Marcação de marca de disco mecânico
01/ Composição do Sistema
(1) Acompanhamento especial-: o disco é feito de liga de alumínio ou materiais compósitos com alta rigidez e baixo coeficiente de expansão térmica, geralmente com diâmetro de 150~200mm (personalizado por modelo visual) e espessura de 15~20mm. O desvio da face final é necessário menor ou igual a 0,01 mm e a superfície deve ser fosca.
(2) Marcadores de alta-precisão: use bordas nítidas e de alto-contraste de marcadores especiais refletivos ou transmissores de luz-.
(3) Base de montagem: Projete um acessório estável para instalar a placa de acompanhamento-nas partes fixas do cabeçalho da unidade de impressão (próximo ao lado de acionamento) para garantir que ela não esteja diretamente ligada mecanicamente ao sistema de rolo da placa, mas que a posição seja fixa.
02/ Etapas Específicas
(1) Etapa 1: Instalação e calibração
(1) Instale firmemente a placa-de acompanhamento no rack próximo à cabeça da placa do primeiro grupo de cores (grupo de cores de referência) por meio de um acessório personalizado para garantir que o plano do disco esteja paralelo ao eixo do rolo da placa.
(2) Na posição precisa da circunferência do disco de acompanhamento-, geralmente são feitas marcas de 0 grau, 90 graus, 180 graus, 270 graus e colados-marcadores de alta precisão. Use o relógio comparador para calibrar a face final e a excentricidade radial do disco-de acompanhamento para garantir que sua excentricidade abrangente < 0,02 mm.
(3) Ajuste o sensor fotoelétrico de cada grupo de cores ou adicione um sensor especial para que ele possa digitalizar a marca na bandeja correspondente, e não a marca no papel, de forma estável e clara.
(2) Etapa 2: Configuração dos parâmetros do sistema
(1) Parâmetros de tensão (tomando como exemplo uma marca de máquina de rotogravura colorida de 10-cores com capacidade quantitativa de transferência de papelão prateado de 125g/m²): a tensão de desenrolamento é definida para 180 ~ 220N; A força de alimentação do papel está definida para 200~240N; O incremento de tensão entre cada grupo de cores é definido como 8~12N (incremental). A tensão do enrolamento é definida para 260 ~ 300N e precisa ser ajustada de acordo com o papel e a velocidade específicos, e o objetivo é passar o papel suavemente e sem vibração.
(2) Parâmetros do sistema de registro: o modo de digitalização é alterado para o modo "acompanhamento"; A janela-de tolerância a falhas pode ser reduzida adequadamente para melhorar a sensibilidade de acordo com a precisão da marca-de acompanhamento. A velocidade de resposta é média a alta para evitar sensibilidade excessiva e choque.
(3) Etapa 3: operação de controle de circuito-fechado
Depois que a máquina é ligada, o sistema de registro rastreia continuamente a marca fixa na placa de rastreamento. Como a posição do acompanhamento-é absolutamente fixa, como a mudança de fase de qualquer rolo de placa em relação à referência da máquina causada por vibração e expansão térmica, ela será detectada pelo sistema em tempo real, e o motor de fase do rolo de placa será acionado para compensar, formando um controle de circuito-fechado estável com a placa-de acompanhamento como referência absoluta.
Comparação de efeitos e parâmetros do aplicativo
Desde a implementação deste esquema num modelo importante, o efeito tem sido notável.
01/ A precisão da impressão sobreposta foi significativamente melhorada
O erro de sobreimpressão do método tradicional flutua muito, especialmente na fase de troca e aceleração da bobina, o erro pode atingir ± 0,12 mm a ± 0,18 mm; Após-a impressão sobreposta de acompanhamento, a precisão da impressão sobreposta permanece estável em ±0,08 mm por um longo período, e o melhor estado pode atingir ±0,05 mm, conforme mostrado na Figura 3, o que é melhor que o padrão avançado da indústria.
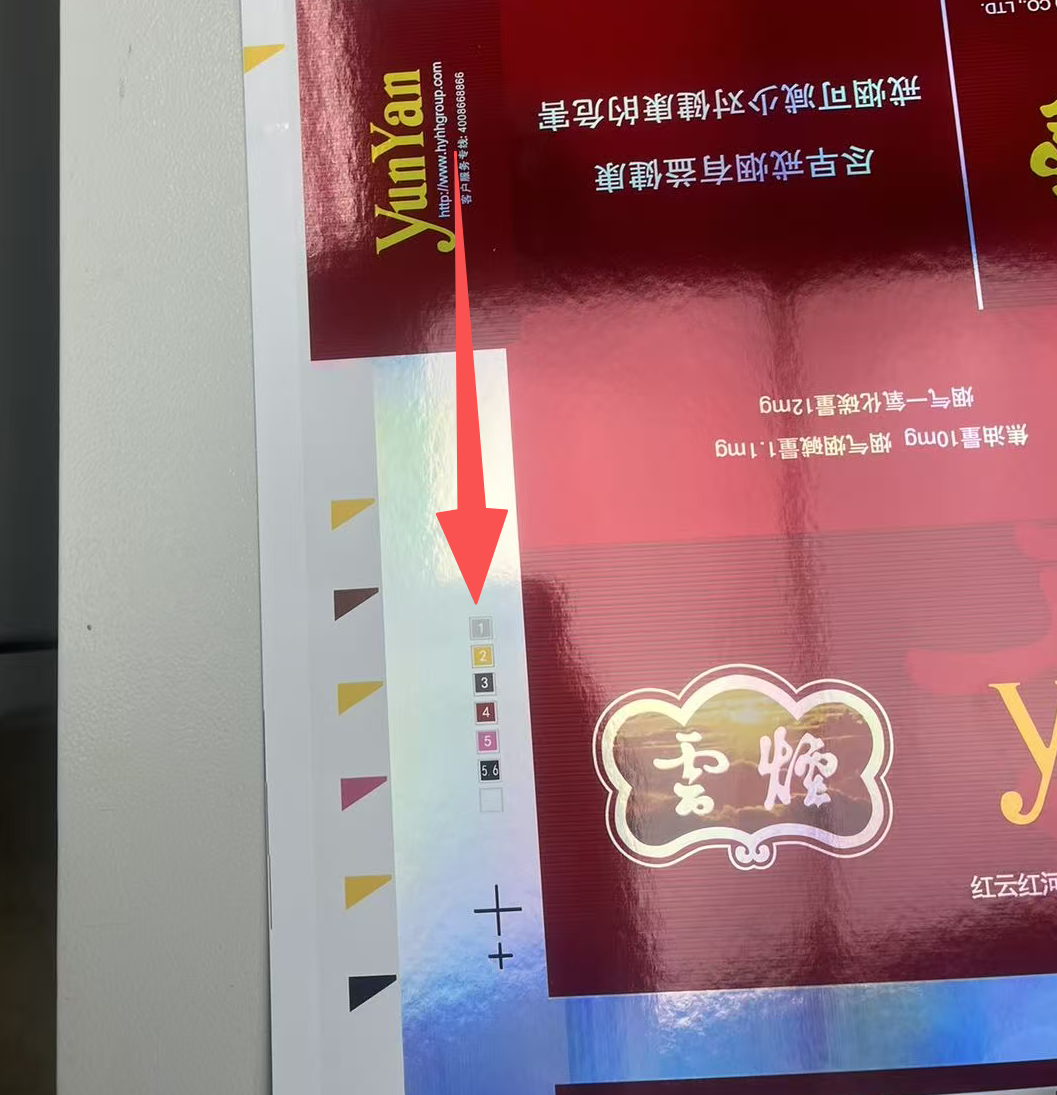 Figura 3 Produtos sobreimpressos após usar o disco do rolo de rastreamento
02/ Estabilidade e adaptabilidade aprimoradas
Resolve completamente problemas de perda de rastreamento causados por papelão prateado reflexivo, padrões de código de barras e outras interferências de layout; altamente adaptável a rolos de diferentes marcas e circunferências, com tempo médio de ajuste inicial de registro reduzido em cerca de 40% após trocas de chapa.
03/ Eficiência de Produção e Custo Efetivo
A taxa de defeitos causados por problemas cadastrais diminuiu aproximadamente 60%; foi reduzido o consumo de materiais auxiliares como papel e tinta devido aos ajustes cadastrais; a taxa operacional efetiva do equipamento aumentou significativamente.
Para o problema de desvio de registro na impressão de rotogravura de embalagens de tabaco causado pela variabilidade de material e rolo, a solução técnica proposta de "registro de disco de rastreamento" muda a referência de registro do substrato mutável para um disco mecânico fixo de alta-precisão, isolando os principais fatores de interferência na fonte. Ao controlar com precisão a tensão, garantir a qualidade do rolo e usar um disco de rastreamento independente para fornecer sinais estáveis, o sistema de registro passa de “seguimento passivo” para “estabilização ativa”. Dados práticos demonstram que esta solução pode controlar efetivamente a precisão do registro em um alto nível de ±0,08 mm, melhorando significativamente a estabilidade da produção e os benefícios econômicos, e tem grande potencial para aplicação generalizada na indústria-de impressão de embalagens de alta qualidade. No futuro, uma exploração mais aprofundada poderá integrar discos de rastreamento com monitoramento de temperatura de rolos e sistemas de feedback de tensão on-line para obter um controle de pré-compensação mais inteligente.