


Como detectar 'adesivo falso-de alumínio' em maços de cigarro
Como é bem sabido, os padrões são um resumo da ciência, da tecnologia e da experiência prática, formulados para estabelecer regras comuns e reutilizáveis para problemas reais ou potenciais, a fim de alcançar a ordem ideal dentro de um determinado escopo. (doravante denominada "Empresa Jinpeng"), como piloto nacional e base de promoção para a padronização da impressão de embalagens de papel em rolo, está comprometida em pesquisar e formular padrões nacionais e industriais na área de impressão de embalagens. Especialmente ao abordar problemas comuns em diferentes áreas, a empresa destaca-se na utilização de padrões para resolver estes problemas, alcançando assim resultados muito bons. Neste artigo, o autor toma como pano de fundo o incidente de 2022 de descascamento irregular de alumínio e manchas brancas na superfície das impressões de embalagens da Jinpeng Company, analisando brevemente o processo de pesquisa sobre as causas do derramamento da camada de alumínio e métodos de detecção.
Problemas de qualidade e análise de causas
O descascamento do alumínio e manchas brancas na superfície dos produtos impressos são um problema de qualidade que ocorre após o processamento-do corte e vinco. Muitas vezes aparece próximo ao vinco ou dobra dos produtos impressos e se manifesta principalmente como descolamento local da camada de alumínio. Devido à sua ocorrência irregular e oculta, não é fácil de observar diretamente e necessita ser identificado através de métodos manuais de detecção de amostragem (descascamento da fita adesiva), conforme mostra a Figura 1.
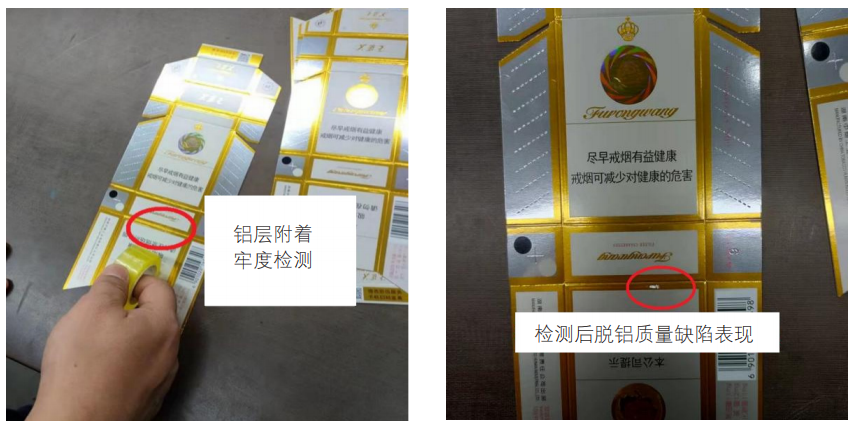
Figura 1 Detecção e manifestação de defeitos de qualidade na delaminação do alumínio
Após pesquisa e análise por representantes da Jinpeng Company e especialistas em empresas de papel, concluiu-se preliminarmente que a principal razão para este defeito é a ocorrência de 'delaminação de alumínio de falsa adesão' no processo de laminação de papel. Porém, em relação às medidas preventivas para 'delaminação de alumínio com falsa adesão', ambas as empresas seguem os mesmos padrões de inspeção. Então, por que os produtos que passam na inspeção do fabricante de papel falham quando testados pela empresa gráfica?
Para identificar prontamente a causa, resolver diferenças entre as duas unidades e manter a cooperação-de longo prazo, a equipe do projeto Jinpeng conduziu uma análise comparativa dos "padrões de teste de resistência de ligação da camada de alumínio" realizados por diversas empresas de impressão. Os resultados mostraram que os princípios dos testes de resistência de ligação da camada de alumínio na Jinpeng Company e empresas pares são basicamente consistentes com o padrão nacional (Papel holográfico de segurança GB/T 18733), mas há certas diferenças na seleção do tipo de fita transparente, velocidade de descascamento e ângulo de descascamento, conforme mostrado na Tabela 1.
Tabela 1 Comparação de Padrões
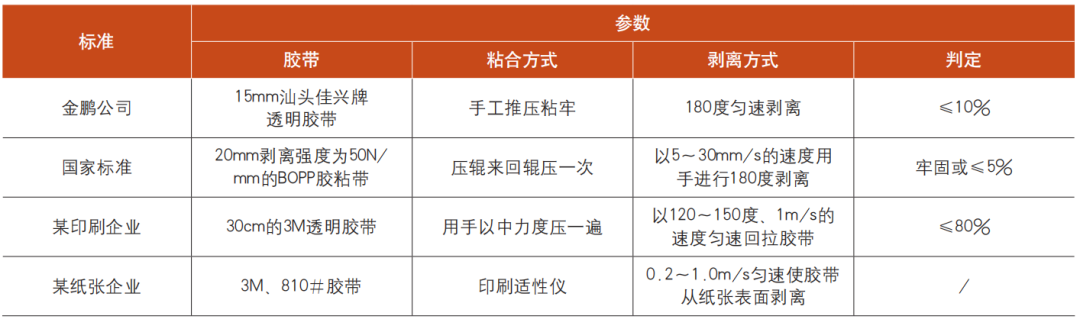
Através de uma investigação mais aprofundada, descobriu-se que, como não existem fitas padrão disponíveis no mercado, diferentes empresas só podem selecionar fitas com base na sua própria experiência. Mesmo com fitas 3M, existem muitos modelos como 500#, 600#, 610#, 810#, etc., mas sua força de adesão não atende aos requisitos dos padrões nacionais. Ao mesmo tempo, o método de teste manual estipulado pela norma não consegue atingir a força constante e o ângulo de descascamento necessários. Portanto, a equipe do projeto imediatamente realizou pesquisas sobre fitas dedicadas e os parâmetros ideais de "velocidade de remoção" e "ângulo de remoção", estabelecendo as bases para estabelecer um método unificado e reprodutível para testar a resistência de adesão de camadas de papel-alumínio.
Desenvolvimento de Fita Padrão
O desenvolvimento da fita padrão, visando formar diretrizes e referências comumente seguidas pela indústria, recebeu apoio e aprovação para início de projeto da Standardization Association. Após a pesquisa do projeto, foi finalmente decidido que vários laboratórios nacionais com certificação CNAS e empresas com forte capacidade técnica e experiência em aplicação assumiriam conjuntamente a liderança na formulação, enquanto a Jinpeng Company seria responsável por testar a resistência de adesão das amostras de fita.
O desenvolvimento desta fita padrão referiu-se a mais de 40 padrões nacionais e industriais na indústria de embalagens e impressão. A seleção final foi baseada nos requisitos de fita para testar a adesão da camada de tinta em GB/T 7707 "Produtos de impressão decorados com gravura", com as seguintes especificações: largura 19 mm, resistência de adesão (2,91–3,33) N/19 mm. Ao mesmo tempo, referindo-se ao GB/T 2792 "Método de teste para resistência ao descascamento de fitas adesivas", o teste de descascamento de 180 graus em aço inoxidável foi usado como método para determinar o valor fixo, estabilidade e uniformidade de fitas padrão candidatas, conforme mostrado na Figura 2.
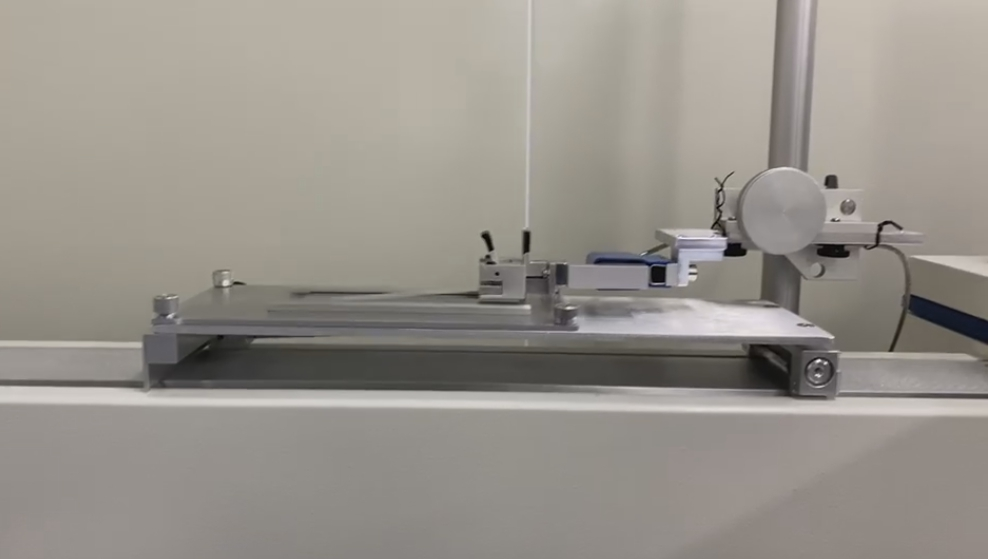
Figura 2 Teste de fita
Foram selecionados vinte rolos de amostras de fita e realizados testes nas posições de 0 metros, 1 metro, 2 metros, 5 metros, 10 metros, 20 metros, 40 metros e 50 metros para cada rolo. A resistência ao descascamento foi basicamente estável dentro da faixa padrão.
Estudo sobre os parâmetros ideais de "velocidade de descascamento" e "ângulo de descascamento"
Com a fita padrão, consegue-se uma força de descascamento constante. Em seguida, a equipe de projeto da empresa continuou a usar o dispositivo de descascamento para estudar os efeitos da "velocidade de descascamento" e do "ângulo de descascamento" nos resultados dos testes de adesão da camada de alumínio.
01
Seleção de amostras de teste
Para fazer uma comparação visual dos efeitos do teste, a equipe do projeto selecionou dois tipos de amostras de teste. Um tipo é o papel original com leve destacamento de alumínio que não pode ser reconhecido a olho nu, conforme mostra a Figura 3; o outro tipo são os produtos impressos descobertos durante a produção com leve desprendimento do alumínio, conforme mostra a Figura 4.
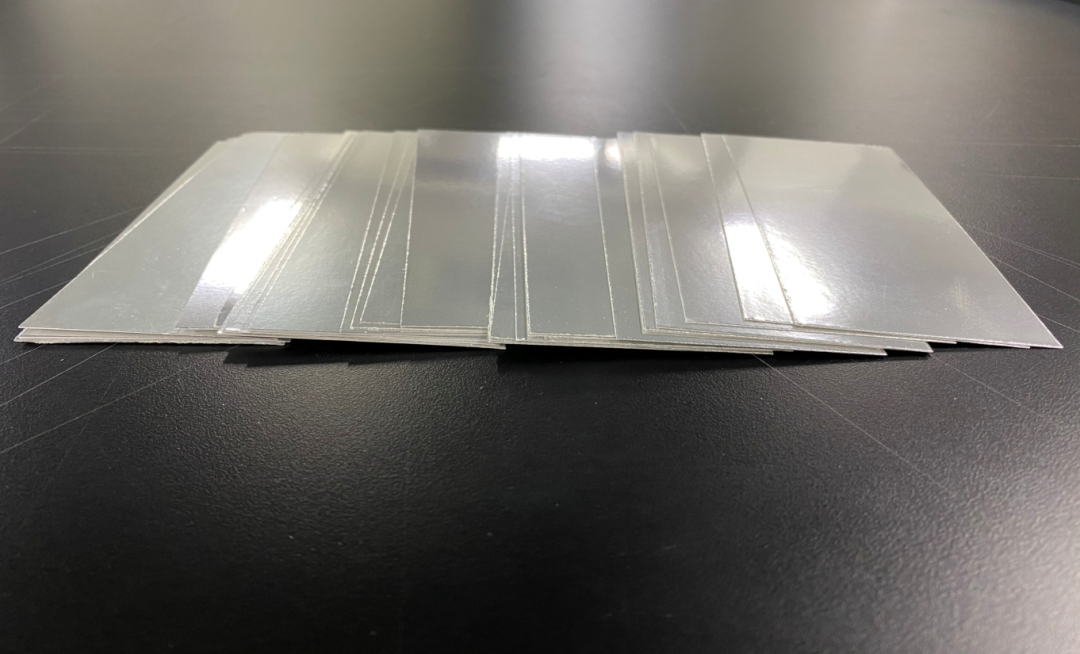
Figura 3 Papel base com leve delaminação
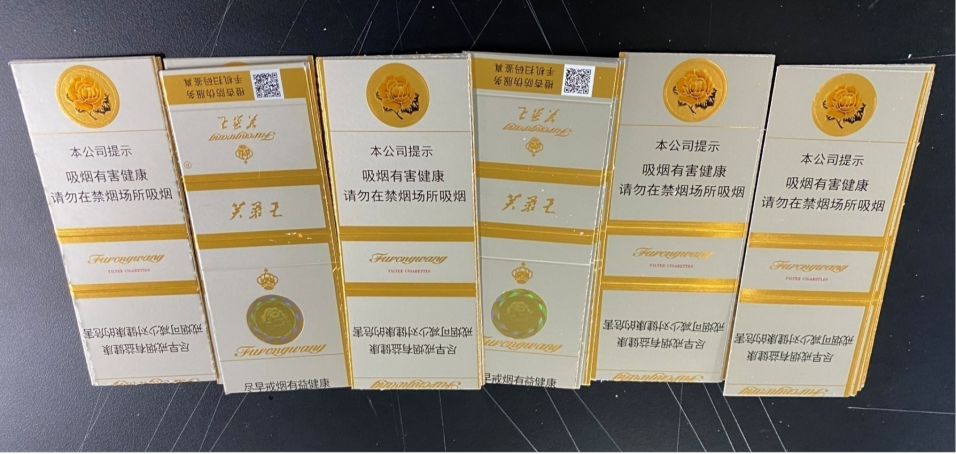
Figura 4 Ligeira delaminação de produtos impressos
02
Formulando o Plano de Peeling
De acordo com dados de inspeção, diferentes "velocidades de descascamento" e "ângulos de descascamento" podem causar vários graus de danos à camada de alumínio do papel. Portanto, a equipe do projeto primeiro configurou três planos de teste em um ângulo de descolamento de 90 graus com velocidades de descolamento de 127 mm/s, 60 mm/s e 10 mm/s. Então, com base nos resultados dos testes desses três planos, dois planos adicionais foram adicionados: um ângulo de descascamento de 135 graus com velocidade de 10 mm/s e um ângulo de descascamento de 180 graus com velocidade de 10 mm/s. Os resultados do teste são mostrados na Tabela 2.
Tabela 2 Registros de resultados de testes
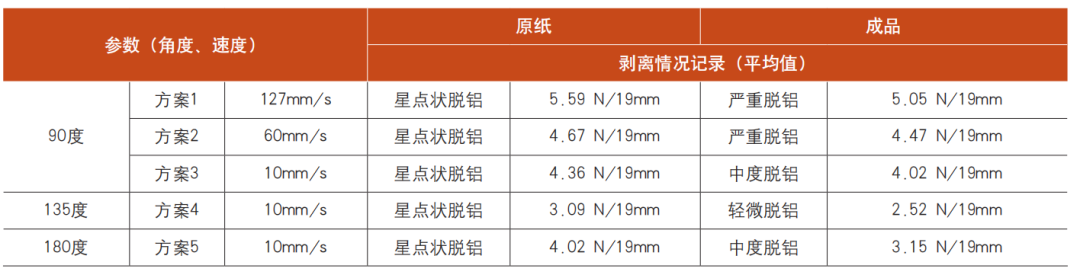
Pela tabela acima, pode-se observar que quanto maior a velocidade de descascamento, maior a força de descascamento, e mesmo a velocidade mínima de descascamento de 10 mm/s pode testar amostras com defeitos de delaminação de alumínio; por outro lado, em termos de ângulo de descascamento, a força de descascamento em um ângulo de descascamento de 90 graus é relativamente alta, em 135 graus é relativamente baixa e em 180 graus é relativamente moderada. A Figura 5 mostra os resultados do teste de descascamento das amostras de papel base e a Figura 6 mostra os resultados do teste de descascamento das amostras impressas.
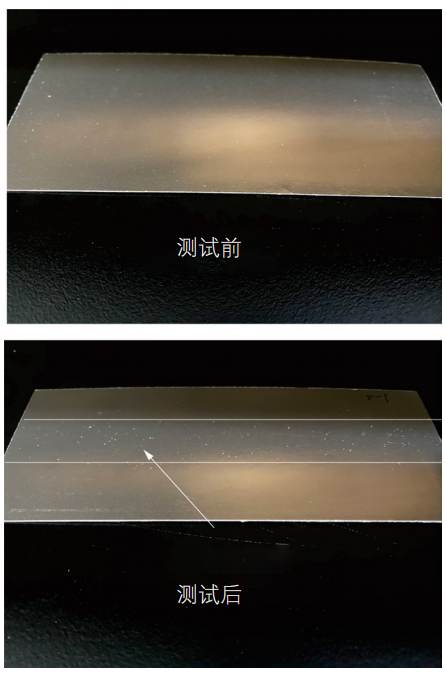
Figura 5 Efeito do teste de descascamento em amostras de papel base
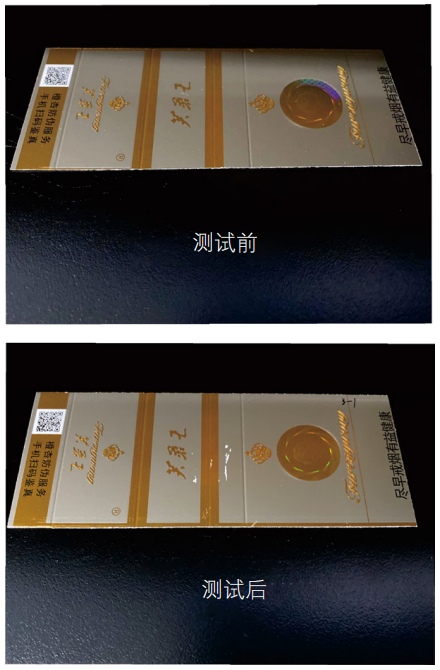
Figura 6 Resultados do teste de descascamento de amostras impressas
Com base nos resultados de peeling acima, a equipe do projeto acredita que é necessário considerar um método que possa detectar produtos com defeitos de qualidade, evitando ao mesmo tempo-definir parâmetros excessivos que danificariam produtos com adesão adequada da camada de alumínio, causando "falsos positivos". Por fim, a equipe do projeto determinou um ângulo de descascamento de 180 graus e uma velocidade de teste de 600 mm/s como o esquema principal para a formulação padrão e conduziu a verificação da amostra do lote para garantir a estabilidade do método de teste.
03
Formulação do método de teste de adesão de camada de alumínio para papel
Após repetidas operações e refinamento do esquema de teste pela equipe do projeto, o seguinte projeto de norma foi finalizado.
(1) Ferramentas: Lab Master Peeling Tester, fita adesiva especial de 19 mm (força de descascamento 2,91–3,33 N/19 mm).
(2) Etapas de medição:
a: Corte uma amostra de uma folha de papel (ou produto impresso) que corresponda ao tamanho da placa de aço inoxidável de 50 mm × 125 mm para usar como amostra de teste.
b: Coloque a amostra de teste na superfície da placa de aço inoxidável em uma mesa de trabalho horizontal.
c: Use a fita adesiva especial para colar no centro da superfície da amostra de teste, deixando cerca de 120 mm de fita como parte de puxar.
d: Use manualmente um rolo de borracha cilíndrico para rolar para frente e para trás cinco vezes para pressionar a fita com firmeza, garantindo que não exista ar entre a fita e a amostra de teste.
e: Dobre uma extremidade da fita cerca de 12 mm para formar uma camada dobrada e coloque esta dobra no dispositivo de teste. Cole a outra ponta da fita em uma das pontas da placa de aço.
f: Primeiro, insira a amostra de teste na ranhura do acessório da plataforma do testador e, em seguida, monte o acessório no sensor do testador.
g: No sistema de operação do instrumento, selecione o esquema com ângulo de descascamento de 180 graus e velocidade de teste de 600 mm/s e inicie o teste.
Assim que este padrão experimental foi publicado na intranet, recebeu respostas ativas e feedback positivo de vários fabricantes de papel. Com a promoção e popularização do padrão, a Jinpeng Company planeja submeter o resultado desta pesquisa a uma organização de padronização para desenvolvimento de padrões da indústria. Nessa altura, mais pares na indústria de embalagens e impressão serão beneficiados, promovendo assim o avanço do nível técnico da indústria.