


Como escolher tinta de impressão para materiais adesivos de filme? O que deve ser prestado atenção durante a impressão? Lembre-se desses pontos-chave!
Os materiais adesivos de filme são um tipo de polímero cuja superfície não absorve tinta de impressão. Os métodos de secagem para tinta de impressão na superfície de materiais adesivos de filme incluem evaporação, coalescência, reticulação-e cura, quase sem penetração, o que é bastante diferente dos materiais adesivos-à base de papel. A energia superficial dos materiais adesivos de filme é baixa e é necessário pré-tratamento antes da impressão para atender aos requisitos de umedecimento e nivelamento da tinta; caso contrário, podem ocorrer problemas como má adesão da tinta.Seleção e aplicação de tinta de impressão01Use tintas, vernizes e aditivos projetados especificamente para impressão de filmeExistem muitos tipos de tintas e algumas são projetadas especificamente para materiais adesivos de filme ou até mesmo para um tipo específico de material adesivo de filme. Portanto, a tinta deve ser especializada e utilizada com vernizes e aditivos compatíveis; caso contrário, incompatibilidades entre a tinta e o substrato podem levar a problemas de qualidade de impressão e fazer com que a camada de tinta se descasque. 02 Use tintas que correspondam ao revestimento do material do filme para aumentar a adesão da camada de tinta. Para materiais de filme revestido, tintas com propriedades compatíveis devem ser escolhidas; caso contrário, a tinta poderá descascar. Se a tinta for escolhida corretamente, as resinas da tinta irão aderir firmemente às resinas do revestimento e, mesmo que a tinta não tenha secado completamente, a camada de tinta não irá descascar. Por exemplo, uma empresa de impressão de etiquetas obteve resultados ruins ao usar a tinta Hanghua 161 para um determinado produto, mas depois de mudar para a tinta VP da mesma marca, os resultados melhoraram e o problema de descascamento da tinta foi resolvido.
03
Controle a espessura da camada de tinta e, se necessário, use o método de sobreimpressão. Alguns materiais impressos requerem uma certa espessura da camada de tinta. Quando a camada de tinta é espessa, a secagem incompleta da tinta pode causar derramamento de tinta. A melhor solução é usar serigrafia e rotogravura. Para fábricas de impressão sem essas condições, pode-se considerar o uso de tinta da mesma{4}}cor para impressão dupla. A prática usual é imprimir primeiro uma camada bem fina de tinta e, depois de completamente seca, imprimir novamente na superfície. Após as duas impressões, não só melhora a espessura da camada de tinta, mas também resolve o problema de adesão da tinta, atendendo aos requisitos do processo.04Controle a velocidade de secagem da tintaPreste atenção ao prazo de validade da tinta. Quando a tinta seca lentamente, uma pequena quantidade de secador pode ser adicionada para aumentar a velocidade de secagem.05Garantir a secagem da tinta ou energia de curaA limpeza regular do dispositivo de cura de tinta e a substituição periódica das lâmpadas UV são essenciais para garantir a cura completa da tinta UV. Verifique regularmente a eficiência e a condição do dispositivo de cura UV com instrumentos ou papel de teste e ajuste a espessura da camada de tinta e a velocidade de impressão de acordo com esses dados para obter os melhores resultados de impressão.06Controle a velocidade de impressão para impressão multicolorida e garanta que a camada de tinta esteja totalmente seca Para etiquetas impressas multicoloridas, a impressão em alta-velocidade não é recomendada. Sugere-se controlar a velocidade de impressão entre 30 e 50 m/min para garantir que a camada de tinta esteja completamente seca e reduzir o desperdício.Eliminação da eletricidade estáticaA eletricidade estática é um dos principais fatores que causam problemas de qualidade durante a impressão em materiais autoadesivos de filme. Eliminar a estática e mantê-la sob controle é necessário na impressão de materiais auto{19}adesivos de filme. A eliminação da estática tem dois requisitos para as empresas de impressão: um é ambiental e o outro é adicionar dispositivos de eliminação de estática correspondentes ao equipamento.01Controle de temperatura e umidadeBaixa temperatura e secura são as principais causas da estática. Quando a temperatura da oficina de impressão estiver em torno de 22 graus e a umidade relativa estiver acima de 50%, a eletricidade estática da superfície dos materiais auto{25}adesivos de filme desaparecerá ou será reduzida ao mínimo. Portanto, a temperatura e a umidade devem ser controladas na oficina de produção. A oficina deve estar equipada com dispositivos de temperatura e umidade constantes. As empresas sem essas condições podem considerar isolar o equipamento de impressão, como estabelecer uma pequena sala de vidro para criar um ambiente de impressão ideal. Atualmente, algumas empresas de impressão de etiquetas de pequeno e médio porte no norte da China geralmente usam esse método para controlar a estática com bons resultados.02Instale dispositivos de eliminação de estáticaExistem dois tipos comuns de dispositivos de eliminação de estática. O primeiro tipo é elétrico, que utiliza um grande número de íons gerados no campo elétrico para absorver, neutralizar e eliminar elétrons livres na superfície do filme para remover a estática. O segundo tipo é o tipo de descarga, que pode funcionar sem qualquer energia, conforme mostrado na Figura 1. Quando o filme passa por um fio metálico (também chamado de corda anti{35}}estática), os elétrons em excesso na superfície do filme são descarregados no solo através do fio metálico. Como o potencial do fio metálico é inferior ao potencial dos elétrons livres na superfície do filme, a passagem pela descarga do fio metálico pode eliminar a eletricidade estática no filme.
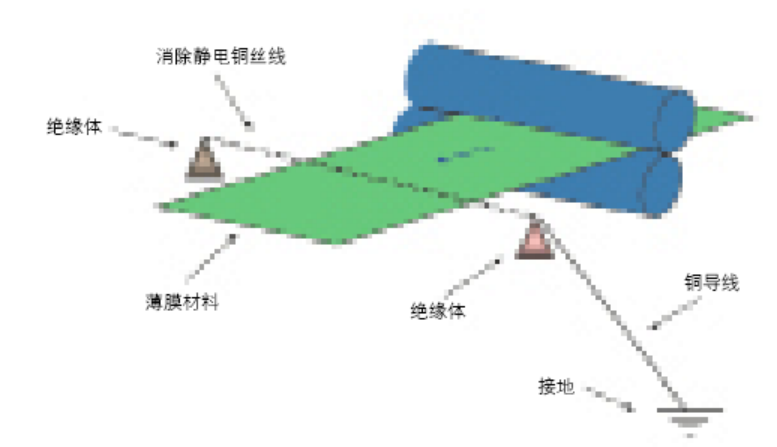
Figura 1 Diagrama esquemático de um eliminador estático do tipo-de descarga Os eliminadores estáticos são dispositivos muito práticos usados no processo de impressão de materiais auto{2}adesivos de filme fino. Eles podem ser colocados em diversas posições no equipamento de impressão, conforme necessário. Conforme mostrado na Figura 2, os eliminadores de estática são instalados antes e depois da estação-de corte e vinco. Ao instalar eliminadores de estática em uma impressora, devem ser observados os seguintes pontos: O equipamento deve ser aterrado, pois o aterramento permite que a eletricidade estática seja conduzida para a terra; o próprio eliminador de estática também deve ser aterrado e deve ser aterrado separadamente para obter um melhor efeito de eliminação de estática; como a eletricidade estática é gerada continuamente, se as condições permitirem, devem ser instalados eliminadores de estática em todas as estações de trabalho da impressora, incluindo a estação de alimentação de papel, cada estação de impressão e processamento e a estação de coleta de papel, para obter o melhor resultado; a eficácia da eliminação de estática deve ser verificada regularmente para garantir a confiabilidade do eliminador de estática.
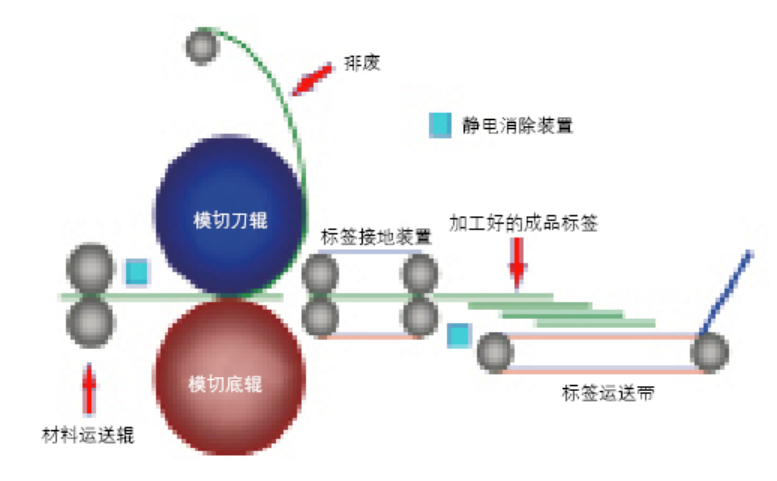
Figura 2 Unidades-de corte e eliminação de resíduos com dispositivos de tratamento eletrostático instaladosPrecauções para impressão em materiais adesivos de filme01Controle adequadamente a tensão de impressãoPara equipamentos de impressão de alimentação-de papel intermitente e alternativo, é fácil controlar a tensão de alimentação-de papel. Os exemplos incluem a máquina de impressão de etiquetas B-100 da Lindetec do Japão e a máquina de impressão de etiquetas de tipo 300-cilindro-a{13}}cilindro. Esses tipos de equipamentos são máquinas de impressão de tensão constante-com tensão estável, o que não afeta o registro da impressão. No entanto, para máquinas de impressão de etiquetas rotativas com alimentação contínua de papel, como máquinas flexográficas e máquinas de impressão de etiquetas satélite, é necessário controlar e ajustar rigorosamente a tensão de impressão, caso contrário, pode ocorrer registro incorreto. O controle de tensão na máquina de impressão inclui o controle da tensão de alimentação do papel e da tensão de rebobinamento. Eles devem ser ajustados de acordo com diferentes tipos e larguras de materiais para garantir uma impressão normal.(1) Papel-Controle de tensão de alimentação de papel-A tensão de alimentação adequada garante o registro preciso dos materiais adesivos do filme e evita a deformação do material durante a impressão, o que significa que as bordas do material não se inclinam. Se as bordas do material subirem durante a impressão, isso indica que a tensão de rebobinamento está muito frouxa ou que a conicidade está ajustada incorretamente. O material precisa ser rebobinado e reimpresso. Se o equipamento de rebobinamento não estiver disponível, uma solução temporária é instalar uma braçadeira no eixo de desenrolamento para evitar que as bordas do material subam. Entretanto, problemas de registro ainda podem ocorrer neste caso.(2) Controle de tensão de rebobinamentoA tensão de rebobinamento também está relacionada ao registro de impressão e determina a limpeza das bordas rebobinadas. Se a tensão de rebobinamento for muito baixa, isso afetará o registro e causará bordas rebobinadas irregulares, o que poderá causar problemas em processos subsequentes. A tensão excessiva de rebobinamento pode causar infiltração de adesivo nas bordas do material, deslocamento da etiqueta ou quebra do revestimento após a impressão, o que afeta a eficiência da impressão. Portanto, a tensão de rebobinamento adequada é crucial, e o valor de tensão ideal geralmente deve ser determinado por meio de experimentação. Para máquinas de etiquetas com alimentação contínua de papel, tanto as tensões de alimentação quanto de rebobinamento devem ser bem controladas. Após obter uma impressão qualificada com diferentes materiais e larguras, esses dados devem ser prontamente resumidos e registrados para melhorar a eficiência e garantir a qualidade. Geralmente, a tensão de rebobinamento deve ser igual ou superior à tensão de desenrolamento, mas não deve exceder o dobro da tensão de desenrolamento.02Use envernizamento em vez de laminaçãoCada tipo de material de filme possui características físicas e químicas únicas; alguns não são adequados para laminação. A laminação após a impressão pode destruir as propriedades do material. Os materiais PE possuem uma superfície macia, adequada para objetos com grandes raios de curvatura ou superfícies esféricas. Os materiais de laminação comumente usados são filmes rígidos de BOPP e, uma vez que uma etiqueta laminada combina PE e BOPP, suas propriedades são alteradas, tornando-a inadequada para superfícies curvas ou esféricas. Portanto, para etiquetas de grandes áreas e etiquetas aplicadas em superfícies curvas, recomenda-se o uso de envernizamento UV em vez de laminação. O envernizamento não apenas protege a camada de tinta, mas também maximiza o desempenho do material para uma aplicação ideal.
03
Recomenda-se usar 150 lpi para imprimir etiquetas coloridas em meio-tom, e 175 lpi não é recomendado.
Em última análise, os rótulos atraem a atenção dos consumidores através do apelo nas prateleiras. Para materiais impressos, quanto maior a frequência da tela de meio-tom, mais nítidas são as imagens e o texto, mas a cobertura da tinta é menor, resultando em cores mais claras; quanto menor a frequência de meio-tom da tela, mais tinta é usada, proporcionando um melhor efeito visual, mas as imagens e o texto parecem mais ásperos.
A frequência da tela de meio-tom também está diretamente relacionada à qualidade de impressão, à taxa de desperdício de impressão, à precisão do equipamento de impressão e aos materiais de impressão. Uma frequência de tela mais alta requer materiais mais suaves e equipamentos de alta-precisão para atender aos requisitos de qualidade; uma frequência de tela mais baixa proporciona condições muito mais relaxadas. Portanto, a melhor escolha para rótulos de filme é meio-tom colorido de 150 lpi. Isto não só atende aos requisitos de apelo visual e impacto nas prateleiras, mas também garante a qualidade de impressão, controla o consumo dentro de uma faixa razoável e alcança um equilíbrio abrangente.