


O maior obstáculo do acabamento fosco em talhe doce-veja o profissional qualificado mostrar como lidar com isso!
Com a melhoria contínua da tecnologia de fabricação de chapas de rotogravura, o aprimoramento contínuo da capacidade de impressão da tinta fosca de rotogravura e a atualização constante dos recursos da impressora de rotogravura (sistema de cura UV e função de proteção de nitrogênio), o efeito fosco que costumava ser obtido apenas por meio de serigrafia começou gradualmente a ser implementado com gravura única e se desenvolveu ainda mais em um modo on-line de 'tinta colorida de gravura + fosco de gravura', permitindo que o processo de gravura fosca seja aplicado de forma mais ampla.
Como as tintas foscas de rotogravura têm maior viscosidade e o tamanho das partículas do pó fosco é relativamente grande (geralmente 15–60 μm), problemas como formação de espuma na tinta, tinta irregular na superfície da placa, pontos brilhantes na camada fosca do produto impresso e efeitos foscos cada vez mais grosseiros podem ocorrer durante a impressão. Para resolver esses problemas, realizamos repetidas observações e testes para modificar o sistema de tinta de rotogravura. As modificações incluem alterações no reservatório de tinta, no reservatório de tinta e no método de tintagem. As modificações específicas são as seguintes.
Modificação do reservatório de tinta
O reservatório de tinta original consiste principalmente em um cilindro, motor da bomba de tinta, tubo de fornecimento de tinta e tubo de retorno. Sua principal função é fornecer continuamente tinta ao tinteiro, enviando tinta do reservatório para o alimentador através do tubo de alimentação, com o excesso de tinta fluindo de volta ao reservatório através do tubo de retorno, mantendo constante o nível de tinta no alimentador. Devido às características especiais da tinta fosca e à falta de uma função de agitação no reservatório, o pó fosco relativamente grande se deposita gradualmente no fundo do reservatório durante a produção real. Com o tempo, a tinta fosca dentro do reservatório fica mais grossa, causando uma série de problemas de qualidade.
Conforme mostrado na Figura 1, o reservatório de tinta modificado está equipado com um dispositivo de agitação. O agitador pneumático agita continuamente a tinta, mantendo-a em estado de fluxo. Isto evita a sedimentação de pó fosco na tinta, ao mesmo tempo que reduz a viscosidade da tinta e melhora a capacidade de impressão da tinta.
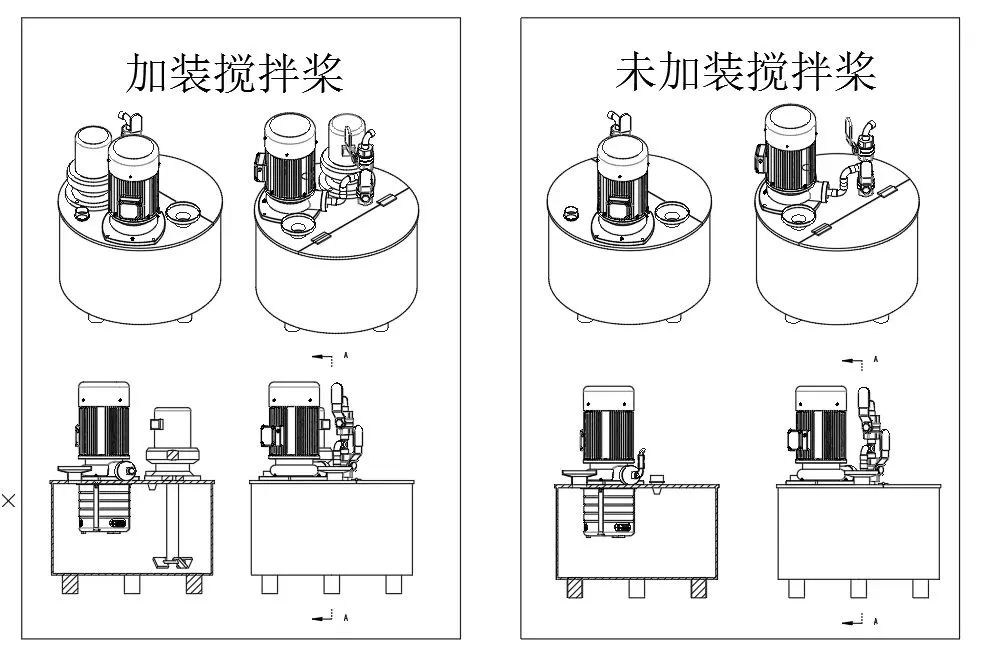
Figura 1 Comparação do reservatório de tinta antes e depois da modificação
Modificação da bandeja de tinta
A bandeja de tinta original consistia principalmente em três partes: a bandeja de derramamento de tinta (também chamada de bandeja de tinta superior ou bandeja de revestimento), a bandeja de retorno de tinta e a porta de tinta superior. Sua função principal era permitir que a tinta fluísse da porta superior localizada no meio da bandeja de tinta para a bandeja de vazamento, de modo que cerca de um{1}}terço do volume da placa de impressão ficasse imerso na tinta da bandeja de vazamento (tinta por imersão). Qualquer excesso de tinta transbordaria da bandeja de vazamento para a bandeja de retorno e depois retornaria ao reservatório de tinta através do tubo de retorno. Durante o processo de distribuição de tinta da bomba de tinta para a bandeja de tinta, um grande número de bolhas se formaria. Como a tinta fosca tem alta viscosidade, é difícil que as bolhas escapem da tinta, resultando em um problema de qualidade denominado "bolhas de tinta" na superfície impressa. Além disso, a alta viscosidade da tinta levava a uma distribuição irregular da tinta na chapa, causando manchas brilhantes na impressão. Além disso, como as partículas abrasivas na tinta fosca são relativamente grossas, elas tendem a se depositar no fundo da bandeja de tinta, fazendo com que o efeito fosco fique mais grosso com o tempo.
Conforme mostrado na Figura 2, a bandeja de tinta modificada removeu a bandeja de vazamento (bandeja de tinta superior) e instalou um rolo de tinta na parte inferior da bandeja de retorno. O meio do rolo de tinta é cerca de 3 mm mais fino que as extremidades. Os rolamentos são instalados em ambas as extremidades do eixo do rolo e fixados ao suporte na parte inferior da bandeja de retorno de tinta. A chapa de impressão é montada diretamente dentro da bandeja de retorno de tinta, com as extremidades em branco da chapa apoiadas nas extremidades do rolo de tinta. Há um espaço de cerca de 3 mm entre a área estampada da placa e o meio do rolo de tinta.
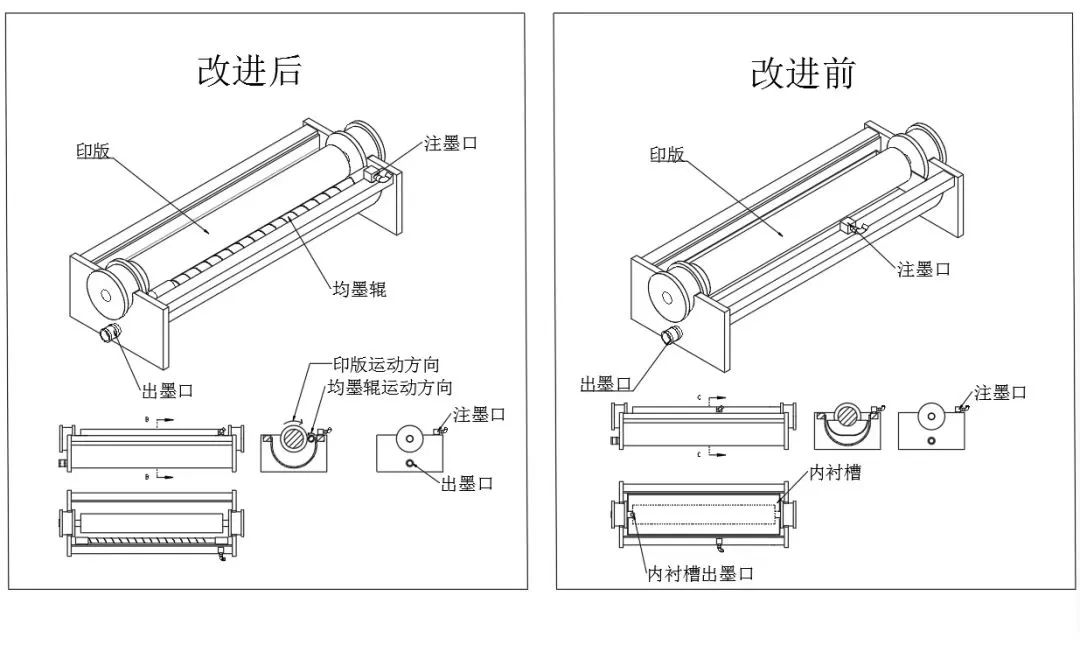
Figura 2 Comparação da bandeja de tinta antes e depois da modificação
Quando a placa de impressão gira, como ambas as extremidades da placa estão em contato próximo com as extremidades do rolo de tinta, ela faz o rolo girar. A tinta flui diretamente para a calha de retorno de tinta através da porta de fornecimento de tinta, controlando o nível de tinta na calha de retorno para que cerca de dois{1}}terços do rolo fiquem imersos na tinta. À medida que a placa e o rolo giram juntos, a tinta do rolo é aplicada uniformemente na placa (a tinta é fornecida por baixo do rolo). Neste ponto, o rolo funciona para fornecer e distribuir a tinta. Além disso, o rolo espreme as bolhas da camada de tinta na chapa, resolvendo efetivamente problemas de qualidade como “padrões de bolhas de tinta” e pontos brilhantes nas camadas de tinta fosca.
Modificação da porta de fornecimento de tinta
Originalmente, a porta de abastecimento ficava no meio da bandeja de tinta. Depois de mudar para o-suprimento de tinta do rolo, notamos que depois de imprimir por algum tempo, problemas com "padrões de bolhas de tinta" e pontos brilhantes em camadas foscas foram efetivamente controlados, e a textura fosca que se tornou mais grosseira ao longo do tempo foi um pouco aliviada. Entretanto, surgiu um novo problema: o efeito fosco era irregular entre os lados esquerdo e direito do produto, com o lado próximo ao acionamento da máquina apresentando uma textura visivelmente mais grosseira do que o lado do operador.
Após uma inspeção mais detalhada, descobrimos que a tinta no lado da unidade da bandeja era visivelmente mais grossa do que no lado do operador. Uma análise mais aprofundada revelou o motivo: a porta de abastecimento ficava no meio da bandeja, com a porta de retorno no lado do operador. A tinta que entrava pelo meio fluía em direção à porta de retorno, circulando rapidamente no lado do operador, mas a tinta entre o lado da unidade e o meio circulava mal, causando acúmulo de pó fosco grosso no lado da unidade.
Para corrigir o problema de acúmulo no lado da unidade, movemos a porta de abastecimento para mais perto desse lado (a extremidade da porta de retorno), deixando a tinta fluir perto do lado da unidade, saindo pela porta de retorno e de volta ao reservatório de tinta. Como a tinta flui constantemente do lado da unidade, isso cria uma diferença de nível entre os lados da unidade e do operador, aumentando a circulação de tinta no lado da unidade e resolvendo a acumulação de pó fosco. Com isso, tanto a bandeja de tinta quanto o reservatório mantêm uma boa circulação.
Depois de concluir essas modificações e verificar por meio da impressão por algum tempo, problemas como “padrões de bolhas de tinta”, pontos brilhantes e espessamento da textura fosca foram todos controlados de forma eficaz, levando a uma melhoria notável na qualidade do produto.