


O problema das linhas de vinculação na superfície colorida das caixas de vinho ocorre com frequência? Por que você não tenta esse truque!
Tecnologia de ponta, processo pós-imprensa, corte de matriz, carimbo quente, embalagem de vinho
Na produção diária, o autor descobriu que, quando a superfície colorida da caixa de vinho estiver colada, haverá os seguintes problemas na linha de indentação da superfície colorida: se a protrusão da linha de recuo for muito profunda, depois de usar a máquina de cola para colar, haverá uma situação em que a recuperação não está totalmente colada, resultando em cola vazia após a formação da caixa de vinho; Se a protrusão da linha de indentação for muito superficial, é necessária pré -dobra para moldagem. De um modo geral, as linhas de indentação tendem a se projetar profundamente, resultando em cola insuficiente na superfície e cola vazia após a formação da superfície da cor. No entanto, as linhas de recuo duplo são mais propensas à situação acima devido ao seu espaçamento próximo. Neste artigo, o autor melhorará essas questões, reduzindo o tempo de ajuste da máquina de corte dado e aumentando a estabilidade da linha de indentação, garantindo o efeito de moldagem.
Antes da melhoria, nossa empresa geralmente usava linhas de lâmina de 23,8 mm combinavam com linhas de indentação pontiagudas de 22,9 mm. Com base na espessura da superfície da cor, optamos por usar tiras de indentação de 0,3-1,0 mm para o molde inferior e usamos fita adesiva para compensar a pressão na parte traseira do molde inferior da lâmina. Esta abordagem tem os seguintes problemas:
(1) A tira de indentação precisa ser correspondida e ligada de acordo com a linha de recuperação da lâmina e transferida para o molde inferior através do recuo da lâmina. Se for uma posição de linha de indentação dupla, é difícil instalar devido à largura da própria tira de indentação. A tira de indentação precisa ser instalada duas vezes na linha de recuperação da lâmina. Para moldes com mais linhas de indentação, leva muito tempo para instalar a faixa de recuo através do método de transferência de recuperação da lâmina. Devido ao método de instalação da faixa de indentação ser para unir a tira de indentação à posição da linha de indentação da lâmina e, em seguida, transferir -a para o molde inferior, esse tipo de transferência pode resultar na borda da faixa de indentação não sendo totalmente aderida. Após o corte de matriz, haverá etapas na borda da linha de indentação da superfície da cor, que afetará a estética e a aplicação adesiva da superfície da cor.
(2) Use tiras de indentação para combinar com superfícies coloridas de diferentes espessuras e ajustar a espessura das tiras de indentação usadas a qualquer momento. Se o mestre de corte de matriz carece de experiência e não puder controlar a espessura da faixa de recuperação e a pressão do papel de apoio local corretamente, isso pode resultar no recuo ser muito profundo ou muito superficial após o corte. Ao mesmo tempo, devido à questão da compatibilidade entre a faixa de indentação e a própria superfície colorida, leva muito tempo para reparar o fundo com a fita adesiva.
(3) se houver restos ou detritos caindo nas ranhuras da faixa de indentação, é fácil causar quebra de recuperação do produto ou resultar em desperdício de lotes; A faixa de indentação é um produto plástico com uma vida útil relativamente curta.
(4) Quando a superfície colorida da caixa de vinho for formada, se a linha de recuperação estiver muito profunda após a aplicação do adesivo, ela não será totalmente preenchida, resultando em cola vazia na caixa de vinho; A linha de indentação é muito superficial. Ao formar manualmente o corpo da caixa, é necessário pré -dobrar completamente a linha de recuperação, que requer trabalho manual adicional. Além disso, o pré -dobramento pode não ser capaz de dobrar completamente na linha de recuperação, resultando na superfície da cor do papel sendo descartada.
(5) A superfície da cor com um grande número de padrões e linhas de indentação requer tempo de ajuste da máquina relativamente longo, e alguns matrizes de corte requerem 4-6 horas de tempo de ajuste da máquina.
Selecione diferentes tipos de linhas de indentação com base na espessura do papel
Após a análise do autor, verificou-se que os materiais e espessuras comuns para as superfícies coloridos da caixa de vinho são divididos principalmente em papel especial 150-250g/m2 com uma espessura de 0,17-0,28 mm, 215-275g/m2 de papel espessa com espessura de filmes de 0,26-0,34 mm e filme colorido. Devido à espessura mais espessa do filme, a espessura geral da superfície colorida pode até atingir 0,5 mm ou mais.
De um modo geral, a espessura do papel e a altura da linha de recuperação precisam ser correspondentes. Quanto mais espesso o papel, menor a altura da linha de recuo usada. Por outro lado, quanto mais fino o papel, maior a altura da linha de recuperação usada. O recuo pontiagudo original tinha uma diferença de altura de 0,9 mm da linha da lâmina, que se baseava inteiramente na tira de recuperação e papel de apoio para corresponder ao recuo do corte de matriz. A faixa de recuo é um produto plástico com uma vida útil curta, e a diferença de altura entre o recuo pontiagudo e a linha da lâmina é muito grande. O método de corte de matriz determina que a estabilidade do recuo não é muito boa.
O autor escolheu um recuo pontual de 23,4-23,6 mm para ser usado com uma linha de lâmina de 23,8 mm, reduzindo a diferença de altura entre o recuo pontiagudo e a linha da lâmina e controlando-a em 0,2-0,4 mm. A espessura da superfície de cor do corte de matriz é geralmente de 0,2-0,3 mm, o que reduz bastante a diferença de altura entre a linha de indentação e a linha da lâmina e melhora ainda mais a estabilidade do indentação de corte. No entanto, o método de instalação e a altura da faixa de indentação precisam urgentemente de um material de molde inferior que possa substituir a faixa de recuperação.
Ajuste o molde inferior
Ao usar tiras de recuo no molde inferior, há um problema de instalação difícil de tiras de indentação na posição de recuperação dupla, que é demorada e trabalhosa. A altura da tira de indentação é geralmente entre 0,3-1,0 mm, a largura da ranhura no meio da tira de indentação geralmente está entre 1,2-3,0 mm, e a largura da tira de indentação é geralmente de 5,5 mm. É particularmente problemático lidar com o duplo recuo. Primeiro, pressione o recuo de um lado do recuo duplo, reinstale a tira de recuo e instale com urgência outra faixa de recuo e use uma máquina de cortar matriz para pressionar a outra faixa de indentação. Depois de ajustar a altura da faixa de recuperação, encontrar um material estável de molde de fundo tornou-se o maior fator que limita o corte de matriz. Materiais muito macios ou muito duros obviamente não são adequados. O autor escolhe usar uma linha de recuo de 23,4-23,6 mm, com uma diferença de altura de 0,2-0,4 mm da linha de corte de 23,8 mm. Depois de remover a espessura da superfície colorida, a espessura do material usada para substituir o molde inferior precisa ser selecionada entre 0,1-0,3 mm. A variação da espessura do material do molde inferior é relativamente pequena, melhorando ainda mais a estabilidade do corte de matriz.
Portanto, o autor escolheu um patch PTFE com uma espessura de 0,18-0,30 mm, como mostrado na Figura 1. Primeiro, todo o pedaço do patch do PTFE foi ligado ao molde inferior. Em seguida, usando uma matriz de corte, o molde inferior foi cortado vazio e as formas das linhas de corte e recuo no molde inferior foram pressionadas. Finalmente, a área fora do corte foi removida com uma lâmina. Usando esse método para corte de matriz, a faixa de recuo é pressionada por uma prensagem difícil. A comparação de diferentes efeitos de indentação no produto acabado é mostrada na Figura 2.
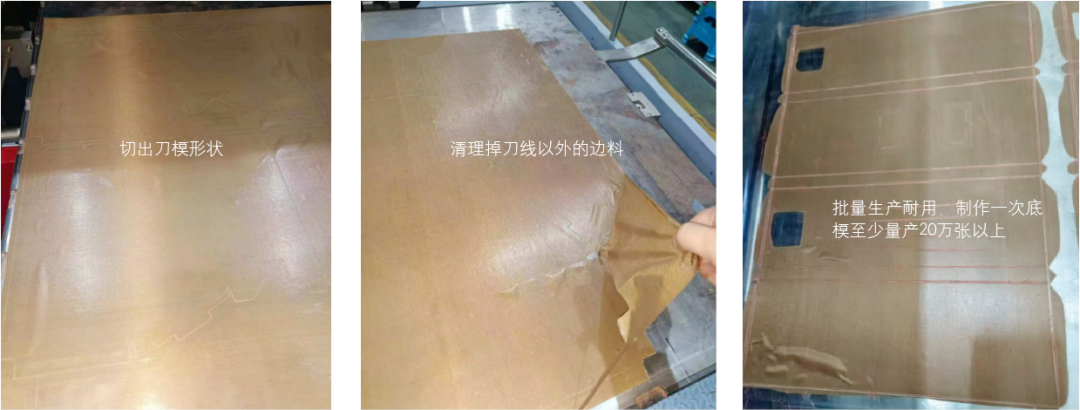
Figura 1 Método de instalação do patch ptfe no molde inferior
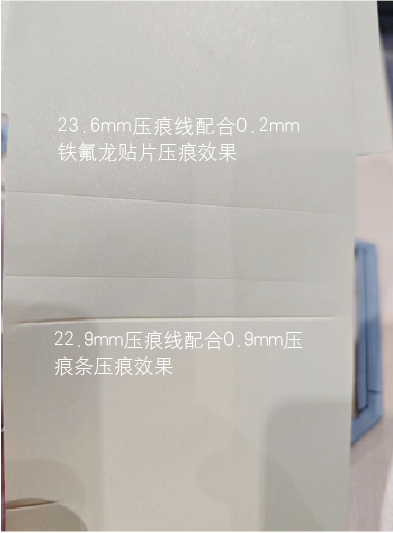
Figura 2 Comparação de produtos acabados com diferentes efeitos de indentação
Depois de melhorar o modo de prensagem de corte de matriz, a planicidade da linha de indentação traseira é boa, a protrusão geral da linha de indentação é melhorada e as etapas da borda são quase eliminadas. O processo subsequente é mais fácil de aplicar cola e a dobra frontal também pode ser dobrada no lugar. A situação de cola vazia é significativamente melhorada após a formação da superfície da cor; Ao mesmo tempo, salva muito o tempo de instalação do molde inferior. O tempo originalmente estimado de 4-6 horas para instalar a faixa de recuperação pode ser reduzido para 1 hora. Após a pressão geral do molde inferior, a pressão na placa superior pode ser ajustada com um papel inferior suplementar, que requer apenas pequenos ajustes localmente e também economiza tempo para a instalação manual do papel inferior suplementar. Além disso, o patch do PTFE é instalado como um todo, com melhor uniformidade de pressão em comparação com a faixa de indentação, que também estende a vida útil do corte de corte.
Este artigo melhora a linha de indentação e o molde inferior, otimizando-os. Uma linha de indentação pontiaguda de 23,4-23,6 mm é usada em vez da linha de indentação pontiaguda de 22,9 mm, e um patch PTFE de 0,18-0,30,30 mm de espessura é usado em vez da faixa de negação de 0,30-1,00 mm de espessura. Isso resolve o problema da cola grudando no ponto de recuperação, reduz o tempo para a calibração da placa de corte e melhora a estabilidade do corte de matriz.