


Palestra de Artesãos|Como reduzir o desgaste de ferramentas de escultura no corte de matrizes de embalagens de tabaco-? Um veterano-com 26 anos de experiência compartilha seus truques!
Processos-de pós-impressão-de última geração, pós-impressão tradicional-corte e matriz-e estampagem a quente
Mo Yizhong progrediu ao longo de 26 anos, desde finalizador de produtos de impressão e técnico de processo até chefe do departamento de moldes de estampagem. Ele é atencioso, inovador e comprometido em usar vários métodos e estratégias abrangentes para reduzir custos e aumentar a eficiência. O dispositivo de coleta de folhas que ele projetou para a máquina de estampagem a quente recebeu uma patente de modelo de utilidade. Ele resolveu sucessivamente problemas de flocagem e desgaste no corte-de caixas pequenas e de tiras para Jiaozhi (estilo vermelho), fez uso razoável de molduras de placas de corte-ociosas-de longo prazo em máquinas de estampagem a quente, melhorou a eficiência de trocas de placas convexas-côncavas, otimizou o processo de estampagem a quente e economizou 40% de folha de alumínio. Em 2022, um Estúdio de Inovação de Modelo de Trabalho com o seu nome concluiu cinco projetos de inovação de CQ e 12 melhorias de processos e tecnologia sob sua liderança. Como espinha dorsal da empresa, ele sempre aderiu à filosofia de mentoria de “É melhor ensinar alguém a pescar do que dar-lhe peixe”.
Na atual indústria altamente competitiva de embalagens de cigarros, a demanda por embalagens de qualidade também está aumentando. Como minimizar o desperdício de materiais e ao mesmo tempo melhorar continuamente a qualidade é a solução ideal para manter uma vantagem competitiva no atual ambiente de mercado. A redução do desperdício de material é uma parte importante do controle de custos, e conseguir isso mantendo a qualidade exige encontrar soluções correspondentes no processo de produção real.
No processo-de corte e vinco da produção de embalagens de cigarro, há muitos problemas comuns, como a quebra-da faca de corte e vinco (que se refere a fraturas no ponto onde duas lâminas se encontram durante o-corte). As lâminas de corte-comuns são relativamente fáceis de manusear e podem ser substituídas diretamente por lâminas sobressalentes, mas alguns produtos especiais exigem o uso de uma matriz inteira esculpida. Por exemplo, os produtos 'Width & Luck Slim Small Box' produzidos por nossa empresa exigem uma matriz inteira esculpida para a pequena abertura do avião.
À medida que os pedidos desse produto aumentaram, a frequência de substituição de facas de trinchar quebradas aumentou e os tempos de troca de facas aumentaram, resultando em maior consumo de facas de trinchar-cortantes e reduzir a eficiência-do corte. Com base na produção real, descobri que os materiais para fazer facas de trinchar na indústria não são uniformes, os parâmetros do processo não são padronizados e os dados do projeto estão incompletos. Portanto, os parâmetros técnicos para a produção de facas de trinchar precisam ser otimizados de acordo com as condições reais de produção.
Introdução e uso de facas de trinchar
Uma faca de trinchar consiste em duas partes: a lâmina (usada para cortar a face frontal do produto) e a base (usada para fixá-la na placa inferior-de corte). O diagrama esquemático do uso de uma faca de trinchar para cortar a pequena abertura do avião do produto 'Width & Luck Slim Small Box' é mostrado na Figura 1.
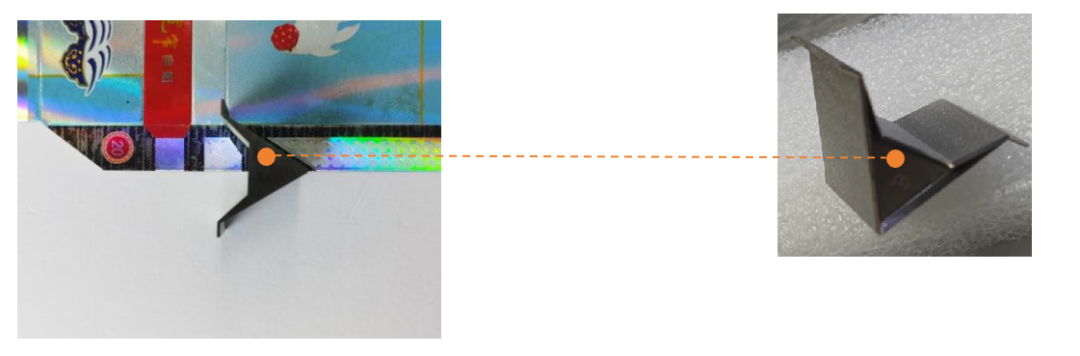 Figura 1. Faca de gravação usada na pequena abertura plana de maços de cigarros
Durante a produção das pequenas caixas 'Kuankuan Haoyun Slim', o desgaste da faca de gravação é de cerca de 10.000 a 20.000 impressões por faca, em média. No processo produtivo de abril a junho do ano passado, April produziu um total de 582 mil estampas com 42 facas usadas; Maio produziu 922.000 impressões com 60 facas usadas; Junho produziu 1,35 milhão de impressões com 95 facas usadas. No geral, o desgaste da faca de gravação nos três meses foi de cerca de 14.000 impressões por faca.
O tempo de substituição da faca foi de aproximadamente 16 horas em abril, 28 horas em maio e 38 horas em junho. Em média, a substituição de uma faca de gravação leva cerca de 35 a 42 minutos para retomar a produção normal. Cada turno gasta cerca de 1,5 a 2 horas na substituição das facas, reduzindo a eficiência de produção da máquina em cerca de 20%. Para identificar os principais fatores que afetam a vida útil da faca de gravação e reduzir o número de impressões por faca para reduzir o tempo de substituição, o autor conduziu uma análise sistemática a partir das perspectivas de “homem, máquina, material, método e ambiente”.
01
Material de faca de gravação
Atualmente, as facas de gravação usadas nas máquinas de corte-da empresa são feitas principalmente de aço comum para ferramentas, que é muito duro e pouco flexível. Ao confirmar o material da faca com o fabricante-da chapa, constatou-se que não existem normas técnicas especificadas para o material da faca de gravação, o que aumenta o risco de maior consumo.
02
Ângulo da faca de gravação
Através de-investigação no local, o ângulo das facas de gravação nas máquinas de corte-da empresa varia entre 47 graus e 48 graus e nenhum padrão técnico foi definido para o ângulo da lâmina, o que aumenta o risco de maior consumo.
03
Espessura do papel
Depois de confirmar os parâmetros do material do fornecedor com a aquisição (os parâmetros do papel de caixa pequena 'Kuankuan Haoyun Slim': 237 g/m², 680 mm × 486 mm), descobriu-se que os parâmetros atendem aos padrões de qualidade do processo da empresa e a qualidade do produto em lote é estável, não apresentando risco de aumento de consumo.
04
Nível de habilidade do operador
Por meio-de amostragem no local das habilidades de operação de equipamentos dos funcionários, nenhum funcionário foi considerado desqualificado; além disso, são realizados regularmente treinamentos práticos e teóricos de competências para os colaboradores. Portanto, não há risco de aumento do consumo por mau funcionamento.
05
Operação de substituição de faca
Como a instalação da faca de gravação é especial, ela não pode ser substituída como uma faca de corte-comum, simplesmente retirando-a da frente da placa de corte. A placa de matriz deve ser removida da estrutura-cortada, a faca retirada da frente para trás, a nova faca de gravação instalada cuidadosamente de trás para frente e, em seguida, a placa de matriz reinstalada na estrutura-cortada. Este processo resulta em um tempo de substituição mais longo.
Com base na análise dos fatores acima, concluímos que o material e o ângulo da faca de gravação são os principais fatores que afetam sua vida útil.
Formulando Medidas de Melhoria
01
Otimize o material da faca de gravação
Em comparação, substituímos o material da faca de gravação (aço comum para ferramentas) por moldes de aço especial (HRC), conforme mostrado na Figura 2, e ajustamos a dureza da faca de gravação.
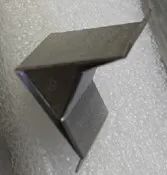
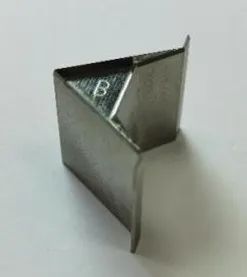
Figura 2 Material da faca de gravação antes do aprimoramento (superior) e após o aprimoramento (inferior)
02
Melhoria do ângulo da faca de gravação
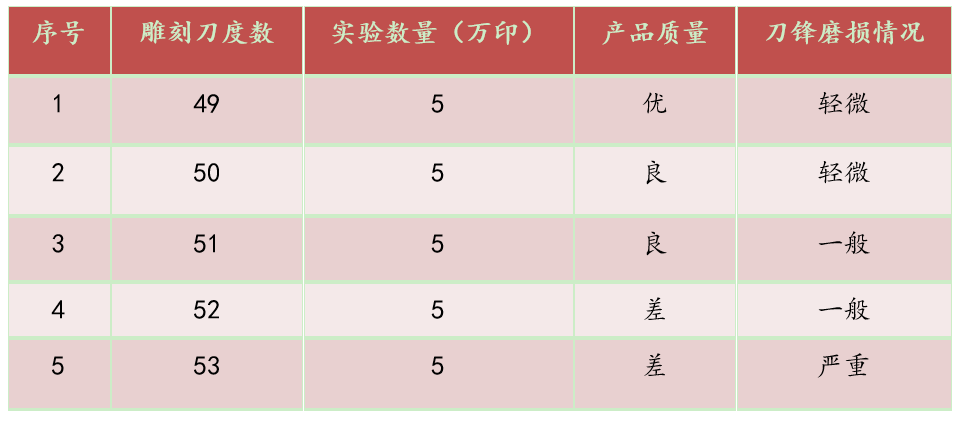
O experimento utilizou sequencialmente ângulos de lâmina de faca de gravação de 49 graus a 53 graus, divididos em 5 grupos, com cada grupo passando por 50.000 impressões. Entre eles, a faca de gravação com ângulo de lâmina de 49 graus apresentou o menor desgaste, enquanto nos demais grupos controle, à medida que o ângulo da lâmina aumentava, o grau de desgaste aumentava gradativamente. Os resultados experimentais são mostrados na Tabela 1.
Tabela 1 Resultados Experimentais de Diferentes Ângulos de Faca de Gravação
03Métodos para reduzir longos tempos de troca de facas
(1) Processe a estrutura-da placa de corte criando uma abertura na placa de aço na parte traseira da estrutura-de corte.
(2) Ao substituir a faca de gravação, não há necessidade de remover o molde-de corte e vinco. Simplesmente remova a placa de aço com a abertura na estrutura de-corte, bata a faca gasta da frente para trás do molde e substitua-a por uma nova faca de gravação. A substituição de uma faca leva apenas cerca de 5 a 10 minutos, melhorando simultaneamente a eficiência da-troca de faca em aproximadamente 75%.
(3) Ao melhorar a estrutura da-placa de corte, também é possível obter um ajuste mais preciso do preenchimento para a pressão-da faca de corte, tornando a pressão-da faca de corte mais uniforme, prolongando assim a vida útil da placa-de corte e estabilizando a qualidade do produto.
Verificação de Efeito
Através das melhorias acima, comunicamos e confirmamos os parâmetros do processo para a faca de gravação com o departamento de tecnologia de processo e os incorporamos nos regulamentos do processo como padrão. Depois de realizar testes em agosto e setembro e verificar fatores que poderiam afetar a vida útil da faca de gravação, substituímos as facas por novos materiais e ajustamos os ângulos das lâminas. A produção em outubro-novembro apresentou melhorias significativas. Em outubro, a produção da 'Kuan Zhai Haoyun Slim Box' foi de cerca de 1,5 milhão de impressões com 35 facas consumidas; em novembro, foram produzidas 1,1 milhão de estampas com 26 facas consumidas. O uso total de facas foi de 42.600 impressões por faca.
Antes da otimização, a pequena 'Kuan Zhai Haoyun Slim Box' exigia cerca de 14.000 impressões por faca. Após a otimização, a média foi de cerca de 42.600 impressões por faca, reduzindo o uso da faca em 204%, economizando bastante nos custos de material.
Por meio desses testes e melhorias, ao mesmo tempo em que garantimos a qualidade do produto, reduzimos com êxito o uso de facas de gravação, aumentamos a eficiência-de troca de facas, garantimos melhorias na qualidade do produto e alcançamos as metas esperadas. Além disso, nossos recursos de-solução de problemas e inovação melhoraram. Seguindo o princípio de aperfeiçoar e melhorar continuamente a qualidade do produto, em trabalhos futuros, continuaremos a identificar deficiências na produção real e a inovar em conformidade.