


Guia completo para caixas de embalagens de álcool
As caixas de embalagem moldadas em papel são formadas pela união de materiais de superfície com substratos moldados para criar vários componentes, que são então montados em caixas de vários-componentes. Atualmente, os materiais utilizados nas caixas de embalagens moldadas em papel estão se tornando cada vez mais diversificados e complexos. Os materiais de superfície são principalmente papel, plástico, tecido, couro, etc., enquanto os substratos moldados são principalmente papelão, painéis de fibra de média-densidade, plástico, folha-de-flandres e outros materiais.
Como esses tipos de caixas de embalagem utilizam uma ampla gama de materiais, possuem processos de produção longos, muitas peças e estruturas complexas, elas são produzidas principalmente manualmente. No entanto, com um aumento significativo na procura do mercado, melhorias nos níveis de produção industrial e automação, e intensificação da concorrência no mercado, a estrutura destas caixas tornou-se largamente padronizada. Para os tipos de caixas convencionais, como caixas com abertura superior-de abertura, caixas de duas{3}}peças, caixas estilo{4}}livro e caixas de gaveta, a produção automatizada-de linha completa já foi realizada.
Conforme mostrado na Figura 1, uma caixa de balde com abertura-superior refere-se a uma caixa quadrada orientada verticalmente que abre a partir do topo, com uma tampa articulada contínua presa ao corpo da caixa vertical. Conforme mostrado na Figura 2, uma caixa de duas-peças refere-se a caixas de embalagem formadas pela combinação de uma caixa única superior e inferior que não estão conectadas entre si, fechadas em formato de capa de manga, com a caixa superior chamada de 'superior' e a caixa inferior chamada de 'inferior'. Conforme mostrado na Figura 3, uma caixa estilo livro refere-se a uma caixa de embalagem que se abre como um livro da direita para a esquerda, geralmente consistindo de uma capa e uma caixa interna. A tampa envolve a caixa interna, sendo uma parte da tampa móvel para servir de tampa.
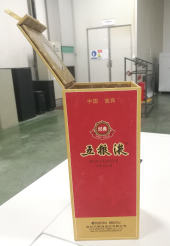
Figura 1 Abrindo a caixa do tipo-barril
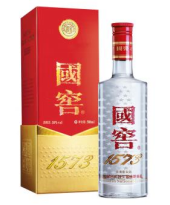
Figura 2 Caixa Céu e Terra
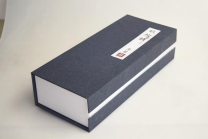
Figura 3 Caixa de livro
Para os três tipos de caixas comuns acima, existem muitos fabricantes de equipamentos em Wenzhou, província de Zhejiang e Dongguan, província de Guangdong, na produção, pesquisa e desenvolvimento de equipamentos de automação relacionados, e alguns produzem apenas equipamentos auxiliares laterais da linha de montagem, como máquinas de prensagem de espuma, máquinas formadoras de bordas dobráveis, etc.; alguns produzem equipamentos de automação correspondentes para um determinado componente, como máquina de revestimento, máquina de montagem de placa de cobertura, máquina formadora de corpo de caixa cilíndrica, máquina formadora de caixa de céu e terra, etc.; Um pequeno número de empresas desenvolveu uma linha completa de equipamentos de automação para um único tipo de caixa, ou seja, a moldagem automática de cada componente, a conexão automática de cada estação de trabalho de moldagem e a montagem automática de cada componente, incluindo o corpo da caixa, tampa da caixa, almofada anti-vibração, ensacamento, etc., mas não possui capacidade de fabricação de múltiplas linhas de produção automáticas do tipo caixa.
Em geral, ainda falta o desenvolvimento da linha de produção automatizada deste tipo de caixa de embalagem, em comparação com as máquinas tradicionais de impressão e embalagem, como máquinas de impressão, máquinas de estampagem a quente, máquinas de corte e vinco, etc., ainda há uma lacuna significativa na velocidade, precisão, estabilidade e qualidade de toda a máquina, e ainda há um longo caminho a percorrer no futuro. Com base na investigação da exposição de produtos vitivinícolas nas prateleiras dos supermercados do mercado, a estrutura das principais caixas de embalagem para moldagem de vinho existentes é analisada, e vários fabricantes de caixas de embalagem para moldagem de vinho e fabricantes de modelos de faca são comunicados, e os fabricantes de equipamentos de automação deste tipo de produto são visitados e investigados.
Aparência geral
01
Ligue a direção
A caixa cilíndrica com abertura superior-e a caixa em formato de livro-comum abrem a tampa da direita para a esquerda, e o orifício de abertura geralmente está localizado no lado direito; Porém, nos últimos dois anos, a tendência de abrir a tampa da frente para trás é mais evidente.
A caixa do céu e da terra é dividida em dois métodos principais: abertura superior e abertura inferior, e os produtos internos permanecem na caixa terrestre após a abertura. Se a proporção de tamanho do tipo de caixa for vertical, a caixa única grande pode ser projetada de acordo com o método de formação da caixa cilíndrica.
02
Localização da costura
A superfície da tela é frontal, e a posição da costura intermediária geralmente está localizada na lateral, traseira, lado esquerdo, lado direito, e a boca não deve estar na superfície principal da tela após a moldagem.
Direção de-corte
Normalmente, a frente do papel de seda é-cortada e a parte de trás do papel plástico e da cor do couro é-cortada. Além disso, muito poucos produtos com altos requisitos de regularidade de contorno apresentam recortes na superfície colorida com ranhuras em V-na parte traseira.
Estrutura de papel facial da máquina formadora automática
A linha de produção de máquinas de moldagem mais comum na indústria é baseada na direção da alimentação do papel, a parte inferior do lenço de papel fica à direita, a borda sobreposta da costura intermediária está na direção frontal e a alimentação direta é o modelo padrão. A conformação da máquina principal fica no lado esquerdo da direção do papel. Claro, existem também alguns formatos de boca de caixa de embalagem e layouts diferenciados, que exigem que a máquina formadora alimente o papel ao contrário, ou seja, a borda da costura do meio fica no último lado.
Se o papel inferior está conectado ao corpo da caixa e se há uma grande área na borda da boca, ele pode ser formado. Ao formar, a parte de trás do lenço de papel é colada e a placa é alinhada ao longo da direção da costura do meio e da borda da boca, e a parte de trás do lenço de papel é colada na parte de trás da placa, e o diagrama esquemático da moldagem de alinhamento é mostrado na Figura 4.
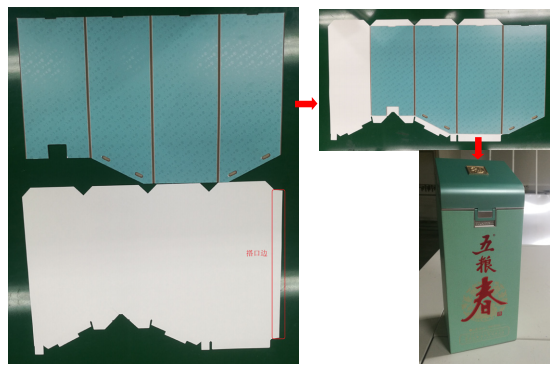 Figura 4 Diagrama de Moldagem de Alinhamento
Dimensões de ajuste do material de superfície
01
Ajuste do diâmetro do furo
Depois de centralizar o furo do material da superfície com o furo da placa, o diâmetro externo do furo do material da superfície é de 4 mm, o diâmetro interno é de 5 mm e o furo do papelão é igual ao diâmetro interno do furo do material da superfície. Ao abrir a tampa da caixa tipo barril-por cima, os tamanhos dos furos internos e externos do material da superfície são consistentes com o tamanho do papelão industrial de 6 mm.
02
Linhas de vinco duplo
A largura das linhas de vinco duplo deve ser projetada para aumentar 0,3 mm de acordo com a espessura da placa.
03
Projeto de borda de sobreposição
As bordas sobrepostas são divididas em três tipos: sobreposição de boca, sobreposição de costura intermediária e sobreposição inferior, com larguras de borda de 15–20 mm. As linhas-cortadas da boca e das bordas de sobreposição inferior estão a 0,5 mm de distância do ponto mais próximo da boca e das linhas de dobra inferior.
A inclinação da borda de sobreposição da boca é de 90°, enquanto as linhas-cortadas e as linhas de vinco da boca da caixa do tipo livro-se sobrepõem e a inclinação da borda de sobreposição é de 45°. A inclinação da borda de sobreposição da costura intermediária é de 10–15°. A inclinação da borda de sobreposição inferior é de 90°.
04
Dimensões laterais do material de superfície
A dimensão lateral da costura intermediária é igual à outra dimensão lateral menos 0,5–1 mm.
Papelão Industrial
01
Encolhimento do papelão em relação à superfície do papel
Papéis de superfície que absorvem água facilmente e se expandem significativamente referem-se a materiais cuja parte traseira não tem camada de vedação-de água, geralmente papel leve de 105 a 125g. Largura do papelão=largura correspondente da superfície do papel - 0.3mm, altura do papelão=largura correspondente da superfície do papel - 1mm.
O papel de superfície com expansão moderada após a absorção de água refere-se a materiais com-vedação contra água na parte traseira, geralmente papel especial de 150 a 190g ou papel cartão branco para folhas de superfície. Largura do papelão=largura correspondente da superfície do papel - 0.5mm, altura do papelão=largura correspondente da superfície do papel - 1mm.
Papéis de superfície com expansão mínima após a absorção de água referem-se a materiais com-vedação de água na parte traseira, geralmente papel cartão dourado/prateado de 255 a 375g ou papel especial-de alta gramatura. Largura do papelão=largura correspondente da superfície do papel - 0.7mm, altura do papelão=largura correspondente da superfície do papel - 1mm.
Porém, a largura lateral da costura intermediária do papelão industrial não considera o encolhimento e deve corresponder à largura do outro lado. Após identificar a causa raiz, fizemos requisitos técnicos para substituição dos rolos de gravação. Primeiramente, antes de substituir os roletes, meça o erro de diâmetro em ambas as extremidades; caso o erro ultrapasse 0,5mm, o rolo não poderá ser utilizado e deverá ser re-afiado, com a devida identificação das pontas maiores/menores. Em segundo lugar, evite que as extremidades maiores/menores dos rolos adjacentes da máquina fiquem voltadas para o mesmo lado. Estas medidas basicamente eliminam o desalinhamento causado por diferenças de diâmetro nas extremidades dos rolos.
02
Método de ajuste de papelão
Geralmente, há dois tipos de ajuste para as costuras intermediárias do papelão do corpo da caixa: intertravamento côncavo-convexo e colisão de borda chanfrada de 45°. O ajuste entre a parte inferior do papelão do corpo da caixa e a placa inferior geralmente tem dois métodos: intertravamento côncavo-convexo e colisão de borda em ângulo reto-.
A verificação-de longo prazo mostrou que, seja usando máquinas de conformação automáticas ou operações manuais tradicionais, os intertravamentos côncavos-convexos são mais estáveis estruturalmente e menos propensos a alturas irregulares. Côncavo-profundidade convexa=espessura do papelão - 0.1mm, com diferença de largura de 1mm entre as partes côncavas e convexas. A trava da ranhura inferior do corpo da caixa é projetada trapezoidalmente com uma largura de 20–35 mm. As travas côncavas-convexas de costura intermediária são projetadas para dividir cinco partes dentro de 20 mm de ambas as extremidades.
03
Linhas de perfuração
As tampas das caixas para colagem de blisters ou fitas podem ser projetadas com perfurações para posicionamento. As áreas do papelão que precisam ser rasgadas devem ser projetadas com linhas perfuradas para reduzir bordas irregulares quando rasgadas.
04
Linhas de perfuração
A largura da faixa bucal é de 18–25 mm, geralmente 20 mm. A parte de trás da tira da boca da caixa tipo barril-é cortada pela metade-, deixando 1/3 sem corte de acordo com a espessura do papelão.
05
Requisitos de slot
Os arquivos-cortados devem especificar claramente os ângulos de ranhura. Os ângulos de ranhura para vários produtos no processo atual são mostrados na Tabela 1.
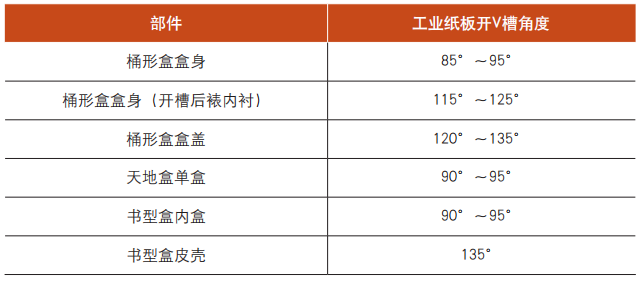 Tabela 1 Ângulo de entalhe de papelão industrial
A imposição é importante
Os tamanhos de papel convencionais na indústria são 787×1092mm para positividade, 889×1194mm para generosidade e 787mm e 889mm para largura do rolo. Normalmente o primeiro tamanho do papel é o papel horizontal, e o segundo tamanho é a direção vertical do papel, ou seja, a direção da fibra.
Ao impor, tente considerar o tamanho horizontal do papel de acordo com o tamanho padrão de 787 mm e 889 mm para economizar papel, e não é fácil para os fabricantes de papel alterar esse tamanho, a menos que o volume do pedido único atinja várias centenas de toneladas. A personalização do tamanho longitudinal do papel é altamente viável.
01
Imposição de caixa
Quando o corpo da caixa é multi{0}}montado, cabeça-com-cabeça e cabeça-com-cauda são combinadas com imposição, o 1 do meio é simétrico no centro e a posição da fenda das 3 peças é tão alinhada quanto possível.
02
Imposição de tampa de caixa
A cauda de papelão industrial da tampa da caixa é conectada à cauda em duas fileiras, com uma faca de dente intermediário ou ponto, e depois com várias-peças.
03
Imposição de forro
Quando a proporção de papel de forro de baixa gramatura é grande em comprimento e largura, Pinduo precisa tornar o lado longo da peça única vertical e o lado longo paralelo à horizontal do papel. Normalmente, o primeiro tamanho de uma folha de papel é a fibra do papel horizontal.
04
Conecte os pontos
A conexão do ponto entre o remendo e a largura do ponto é de 0,8 mm, o que é conveniente para produção de corte e vinco, e o ponto está na linha da ranhura em V ou em ambos os lados da posição côncava e convexa, e não na ranhura, boca ou partes facilmente visíveis.
Através da investigação, análise e prática de produção nos últimos dois anos, a empresa abriu uma série de linhas de produção, como caixas de barril, caixas de céu e terra, linhas de formação automática para caixas de livros e linhas de montagem manuais tradicionais.
Contanto que a ordem dos tamanhos correspondentes seja esclarecida, o tamanho interno das partes externas seja combinado com o tamanho externo do componente interno e a espessura do material seja considerada, a espessura do não prensado e a espessura do ranhurado é considerado, o novo projeto pode reduzir as voltas e reviravoltas da produção e entrar rapidamente no estado de produção em massa.