


Materiais adesivos quebrando durante a descarga de resíduos? Estas razões não devem ser ignoradas!
É relativamente comum que a borda residual de materiais auto{0}adesivos se quebre durante o-corte. Quando ocorre uma quebra, os operadores têm de parar a máquina para reorganizar a margem de desperdício, o que, por sua vez, leva à redução da eficiência da produção e ao aumento do desperdício de matéria-prima. Então, quais são as causas da quebra de borda residual no corte e vinco de material-adesivo-e como lidar com isso?
01 Baixa resistência à tração do próprio material causando quebra da borda residual
Alguns materiais, como o papel revestido (também conhecido como papel revestido brilhante), têm fibras de papel mais curtas e são relativamente frágeis. Durante o processo-de remoção de resíduos de corte e vinco, a resistência à tração da borda residual é inferior à tensão imposta pelo equipamento, facilitando sua quebra.
Nestes casos, é necessário minimizar a tensão na remoção de resíduos do equipamento. Se a tensão já tiver sido definida para o mínimo e o problema persistir, então, no estágio inicial do projeto do processo, a borda residual deverá ser projetada para ser mais larga para garantir que a quebra frequente da borda residual não ocorra durante o-corte.
02 Projeto de processo irracional/borda residual excessivamente estreita causando quebra
Muitas etiquetas usadas para impressão de informações variáveis no mercado atual apresentam linhas vincadas que podem ser rasgadas. Algumas empresas-de processamento de etiquetas autoadesivas, limitadas por seus equipamentos, precisam colocar as linhas vincadas e os cortes de borda na mesma estação-de corte e vinco. Além disso, considerando fatores de custo e preço, a borda residual geralmente é projetada de forma muito estreita, geralmente com apenas 1 mm de largura. Esse processo-de corte e vinco exige qualidade de material extremamente alta, e até mesmo problemas menores podem levar à quebra de bordas, afetando a eficiência da produção.
O autor sugere que, sempre que possível, as empresas-de processamento de etiquetas autoadesivas devem cortar-as linhas vincadas que podem ser rasgadas separadamente das bordas das etiquetas. Isso não apenas reduz a frequência de quebra de borda residual, mas também aumenta significativamente a velocidade de-corte. Para empresas sem condições para fazê-lo, elas podem resolver o problema ajustando a escala das linhas de pontuação ou removendo as partes das linhas de pontuação que se estendem além das bordas do rótulo.
03 Defeitos de matéria-prima causando quebra de borda residual
Defeitos na matéria-prima podem facilmente levar à quebra das bordas dos resíduos. Este problema é relativamente fácil de identificar, por isso não será elaborado aqui. Deve-se observar que alguns materiais auto{2}adesivos apresentam pequenos defeitos nas bordas que não são facilmente visíveis e requerem observação cuidadosa para serem detectados. Ao encontrar esses problemas, simplesmente remova o material defeituoso antes do-corte.
04 Fluidez excessiva do adesivo ou revestimento excessivo causando quebra da borda residual
A quantidade de revestimento adesivo em materiais auto{0}adesivos tem um impacto significativo no desempenho-de corte e vinco. Geralmente, em equipamentos-de corte e vinco, o material auto-adesivo não é descartado imediatamente após o corte, mas continua a avançar por uma curta distância antes de chegar à estação de remoção de resíduos. Se o adesivo tiver um revestimento muito espesso, durante a transferência da estação de-corte para a estação de remoção de resíduos, o adesivo pode fluir de volta, fazendo com que o material já cortado grude novamente, levando à quebra da borda de resíduos quando puxado.
Geralmente, a quantidade de revestimento para adesivos acrílicos{0}}à base de água deve estar entre 18 e 22 gramas por metro quadrado, enquanto os adesivos termofusíveis-devem estar entre 15 e 18 gramas por metro quadrado. Exceder esta faixa aumenta significativamente a probabilidade de quebra da borda residual. Alguns adesivos, mesmo quando aplicados em pequenas quantidades, também podem causar aderência de resíduos devido à sua elevada fluidez.
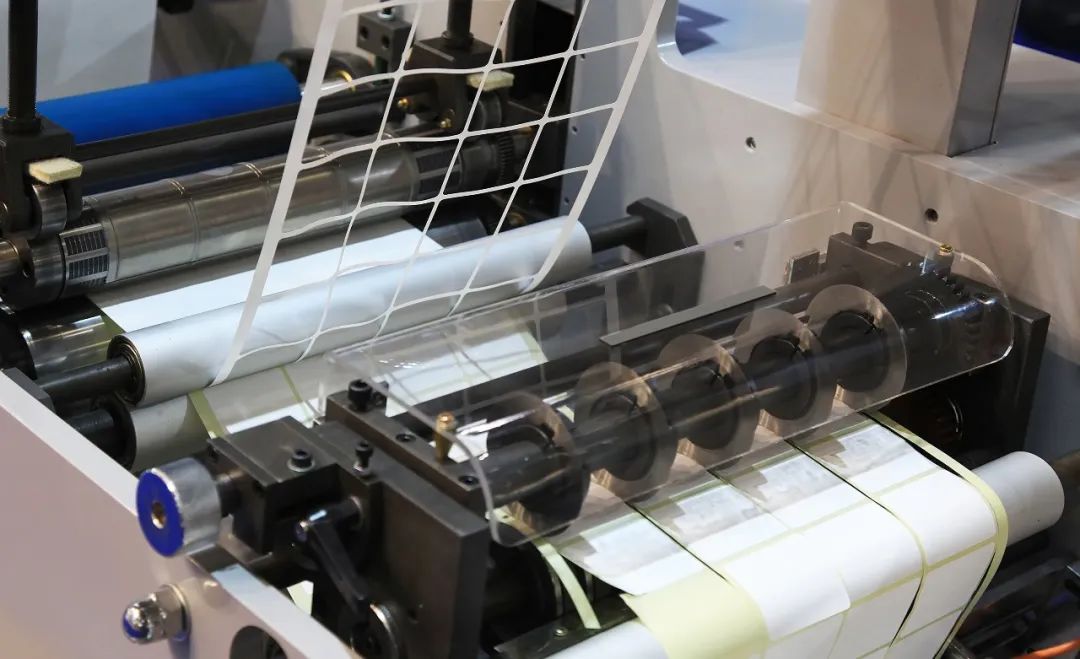
Ao encontrar esses problemas, você pode primeiro observar se existe um fenômeno de encordoamento relativamente grave entre a borda residual e a etiqueta. Se o encordoamento for relativamente severo, isso indica que a quantidade de adesivo é grande ou que sua fluidez é forte. Este problema pode ser resolvido aplicando algum aditivo de óleo de silicone na matriz ou aquecendo-a com uma vareta de aquecimento elétrica. O aditivo de óleo de silicone pode efetivamente retardar o refluxo do adesivo, enquanto o aquecimento do material auto{3}adesivo pode amolecer rapidamente o adesivo, reduzindo assim o grau de encordoamento.
05 Defeitos da ferramenta de matriz que levam à quebra da aresta residual
Ferramentas de matriz defeituosas também podem facilmente causar quebra de borda residual. Por exemplo, pequenos entalhes na borda da lâmina podem impedir que o material da face adesiva seja completamente cortado. A parte não cortada experimenta uma força mais concentrada em comparação com outras peças, tornando-a mais propensa a quebrar. Este fenômeno é relativamente fácil de determinar porque a localização da ruptura é fixa. Nesses casos, a matriz danificada precisa ser reparada antes de ser usada para corte-de matriz.